

Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-16 Kaynak: Alan
Manuel kesme veya temel dağıtıcılardan otomatik hassas ölçeklendirmeye geçiş, üretim alanınızı tamamen değiştirir. Bu sıçramayı yapmadan önce mutlak kesinliğe ihtiyacınız var. Ekipmanınız spesifik alt tabakanızı kusursuz bir şekilde kullanmalıdır. Kenarlarda bozulma, esneme veya aşırı atık olmadan çalışmalıdır.
Maalesef tüm kesme sistemleri evrensel olarak uyumlu değildir. Sert karton için mükemmel şekilde kalibre edilmiş bir makine, yüksek esnekliğe sahip poliüretan filmlerde felaketle sonuçlanacaktır. Esnekliği idare edecek doğru gerilim kontrolü ve bıçak mimarisinden yoksundur.
Bu kılavuz, malzeme uyumluluğunun kesin, mühendislik odaklı bir dökümünü sağlar. Teknik sınırlamaları ve temel değerlendirme kriterlerini araştırıyoruz. Doğru ekipmanı nasıl belirleyeceğinizi öğreneceksiniz. Bu, üretim toleranslarınızı tam olarak karşılayabilecek nitelikli bir iş ortağı seçmenizi sağlar.
Malzeme Çok Yönlülüğü: Endüstriyel sistemler, bıçak tipinin (giyotin veya döner) alt tabakaya uygun olması koşuluyla, 20 µm hassas filmlerden 20 mm kalın köpüklere kadar her şeyi işleyebilir.
Kritik Sınırlamalar: Makine kapasitesi, malzeme sertliği, çekme mukavemeti ve rulo çapına göre belirlenir (köpükler için standart 400 mm'ye karşı uzatılmış 1000 mm).
Doğrulama Zorunludur: Asla yalnızca teknik özellikler sayfasına dayanarak satın almayın; Güvenilir bir rulodan tabakaya kesme makinesi üreticisi, bir yapıyı tamamlamadan önce ±0,1 mm tolerans iddialarını kanıtlamak için fiziksel malzeme örnekleri isteyecektir.
Kesici ve Dilmeci: Rulodan tabakaya makineler çapraz kesimler (tabakalama) gerçekleştirir; dilme makineleri uzunlamasına kesimler gerçekleştirir (daha dar rulolara geri sarma). Birçok modern sistem her ikisini de entegre eder.
Belirli alt tabakaları tipik makine işleme yetenekleriyle eşleştirmek çok önemlidir. A Rulodan tabakaya kesme makinesi çeşitli kategorilerde işler. Ancak her malzeme farklı mekanik kullanım gerektirir.
Standart işleme çok çeşitli kağıt ürünlerini kapsar. Hassas kağıttan termal kağıttan ağır kraft'a kadar her şeyin üstesinden gelir. Endüstriyel modeller 300+ gsm kartonu kolayca keser.
Yüzey işaretlemelerine dikkat etmelisiniz. Yüksek basınçlı besleme silindirleri kaplamalı veya baskılı yüzeylere zarar verebilir. Bu sorunu önlemek için özel kauçuk kaplı silindirler öneriyoruz. Ayrıca fotoelektrik göz işareti sensörlerine ihtiyacınız var. Bu sensörler, önceden basılmış kağıt rulolarında mükemmel şekilde hizalanmış kesimler sağlamak için hizalama işaretlerini algılar.
Modern ekipmanlar PET, PVC ve PE plastikleri sorunsuz bir şekilde işler. Ayrıca metalize filmleri ve alüminyum folyoları da işliyorlar. Bu substratların kalınlığı tipik olarak 20 ila 100 µm arasında değişir.
Bu malzemeler önemli işleme uyarıları getirmektedir. İnce filmler statik birikime karşı oldukça hassastır. Ayrıca gerilim altında kolaylıkla esnerler. Malzemenin bükülmesini önlemek için hassas açma standları kullanmalısınız. Bu standlar gelişmiş web gerginlik kontrol sistemleri gerektirir. Manyetik toz frenler ve kavramalar mükemmel gerginliği korur. İnce filmlerin makine şasisine yapışmasını önlemek için statik gidericiler (iyonlaştırıcı çubuklar) zorunludur.
Bu kategori baloncuklu ambalaj ve EPE köpük gibi düşük yoğunluklu malzemeleri içerir. Aynı zamanda 20 mm kalınlığa kadar yoğun silikon kauçuğu da kapsar.
Döner bıçaklar genellikle burada tamamen başarısız olur. Döner bıçak, kesim sırasında malzemeyi ileri doğru iter. Bu, köpüğü sıkıştırır ve çarpık, açılı bir kenar bırakır. Ağır hizmet tipi giyotin kesim üniteleri bu sorunu çözmektedir. Aşağı doğru büyük bir kesme kuvveti sağlarlar. Bu, kalın malzemeleri kenarları sıkıştırmadan temiz bir şekilde keser. Ayrıca uzatma braketlerine de ihtiyacınız olacak. Köpük malzemeleri hızla birikir. Standart çözülmeler 400 mm'lik ruloları tutar. 1000 mm'ye kadar büyük rulo çapları için uzatıcılara ihtiyacınız vardır.
Endüstriyel kesiciler fiberglas, teflon ve transfer filmlerini keser. Tıbbi filtrelerde kullanılan dokunmamış kumaşların işlenmesinde uzmandırlar.
Ancak son derece gevşek veya oldukça elastik tekstiller büyük bir zorluk teşkil ediyor. Otomatik besleme için gereken doğal sertlikten yoksundurlar. Standart silindirler kumaşı buruşuk bir sıkışmaya doğru iter. Özel taşıyıcı kayışlar takmalısınız. Bu kayışlar malzemeyi tam olarak destekler. Kenar gerdirme kılavuzları ayrıca bıçak düşmeden önce kumaşın gergin kalmasına yardımcı olur.
Malzeme Uyumluluğu Özet Tablosu |
|||
Malzeme Kategorisi |
Tipik Kalınlık/Ağırlık |
Gerekli Bıçak Tipi |
Kritik İşleme Eklentileri |
|---|---|---|---|
Kağıt ve Karton |
40 g/m2 – 300+ g/m2 |
Döner veya Giyotin |
Fotoelektrik sensörler, iz bırakmayan silindirler |
Filmler ve Folyolar |
20 µm – 100 µm |
Döner veya Uçan Bıçak |
Statik ayırıcılar, manyetik tozlu frenler |
Köpükler ve Kauçuk |
20 mm kalınlığa kadar |
Ağır Hizmet Giyotin |
Rulo uzatıcılar (1000 mm), güçlü kesme mekaniği |
Tekstil ve Dokumasız Ürünler |
Büyük ölçüde değişir |
Giyotin veya özel döner |
Taşıyıcı kayışlar, kenar gerdirme kılavuzları |
Mühendislik spesifikasyonları, bir malzemenin gerçekten etkili bir şekilde kesilip kesilemeyeceğini belirler. Bu özellikleri özel alt tabakanıza göre hizalamalısınız.
Kaliteli makineler sıklıkla ±0,1 mm ile ±0,3 mm arası hassasiyet iddiasında bulunur. Ancak bu sayıları teorik maksimumlar olarak görmelisiniz. Gerçek hassasiyet büyük ölçüde malzeme kaymasına bağlıdır.
Alt tabakanız silindirler arasında kayarsa hassasiyet kaybolur. Makinenin servo tahrikli besleme silindirleri kullandığından emin olun. Üreticinin silindir malzemesini alt tabakanızın sürtünme katsayısına göre uyarlaması gerekir. Poliüretan silindirler kaygan filmleri iyi kavrar. Tırtıllı çelik silindirler ağır, hassas olmayan kauçukta daha iyi çalışır.
Makine hızı, malzemenin sertliğine ve ağırlığına bağlı olarak dalgalanır. 20mm köpüğü standart fotokopi kağıdıyla aynı hızda çalıştıramazsınız.
Sert Malzemeler: Kağıt ve karton son derece iyi beslenir. Dakikada 50 ila 350 metre arasında değişen yüksek hızlara ulaşabilirler. Dakikada 100'den fazla kesime kolayca ulaşırlar.
Kalın Malzemeler: Köpükler ve kalın kauçuklar çok daha yavaş ilerleme hızları gerektirir. Bu, malzemenin bıçağın arkasında birikmesini önler.
Hassas Malzemeler: İnce filmler daha yavaş hızlanmaya ihtiyaç duyar. Ani sarsıntılar ağı kırar veya esneme bozulmasına neden olur. İlerlemenin yavaşlatılması kenar kalitesini korur. Ayrıca tehlikeli bıçak sapmasını da önler.
Yanlış bıçağın seçilmesi malzemenize zarar verir. Doğru kesme eylemini belirtmelisiniz.
Döner Bıçak: Bu bıçak, sabit bir alt örse karşı sürekli olarak döner. Yüksek hızlı kağıt kesme ve ince filmler için en iyi sonucu verir. En hızlı çevrim sürelerini sunar.
Giyotin (Makas Hareketli): Bu bıçak dikey olarak düşer. Muazzam bir kesme kuvveti sağlar. Kalın tahtalar, sert plastikler ve süngerimsi köpükler için en iyi sonucu verir. Daha yavaş döner ancak kalın yüzeylerde daha temiz keser.
Uçan Bıçak: Bu bıçak hareketli ağ boyunca hareket eder. Malzeme akışını durdurmadan kesimi gerçekleştirir. Üreticiler bunu ultra yüksek hızlı sürekli web işlemleri için kullanıyor.
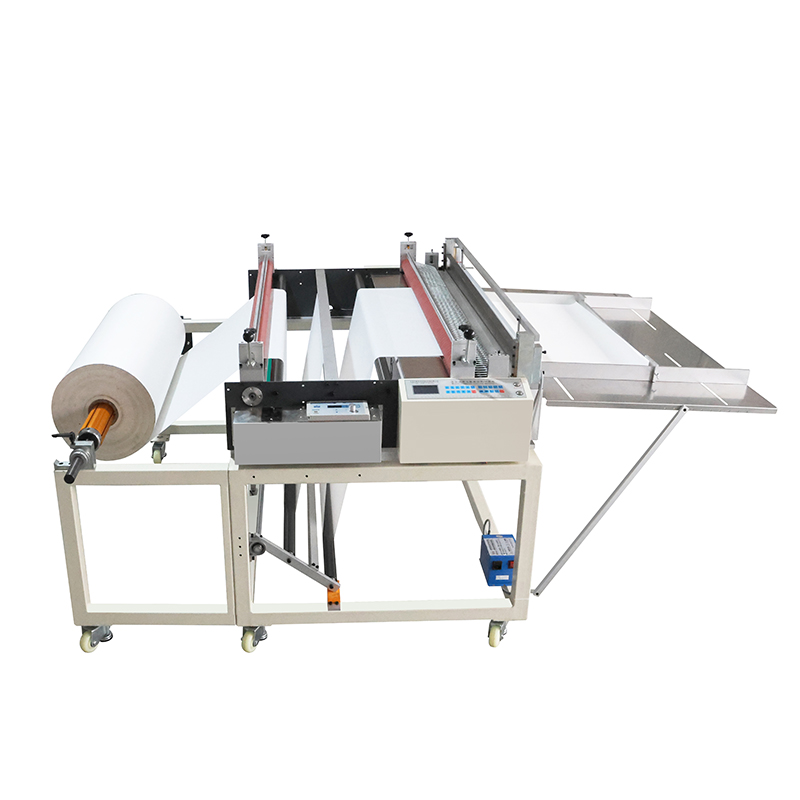
Fabrika ortamı herhangi bir otomatik ekipmanın gerçek sınırlarını ortaya koyar. Neyin yanlış gittiğini ve bu riskleri nasıl azaltacağınızı anlamalısınız.
Tekil mükemmel bir makineye ilişkin iddiaları şüpheci bir şekilde değerlendirin. Satış broşürleri genellikle tek bir standart makinenin her şeyi mükemmel şekilde kestiğini öne sürer. Bu nadiren pratikte doğrulanır.
Üretiminizi ağır kauçuktan ince filme dönüştürmek, büyük mekanik ayarlamalar gerektirir. Bıçak boşluğu açıklığını değiştirmeniz gerekir. Silindir sıkıştırma basıncını değiştirmeniz gerekir. Ağır kauçuk için ayarlanmış bir makine, ince filmleri ezecektir. İnce film için ayarlanmış bir makine, kauçuğu itecek torktan yoksundur. Değişiklikleri kolaylaştırmak için PLC'de tarif kaydetme özelliklerini talep etmelisiniz.
Kesme makineniz berbat kaynak malzemeleri tamir edemez. Kötü sarılmış kaynak ruloları sürekli baş ağrılarına neden olur.
Teleskopik ruloların kenarları düzgün değildir. Bu, ağ boyunca çapraz gerilim yaratır. Besleme sıkışmalarına ve çarpık kesimlere neden olur. Bu, kesme makinesinin doğuştan gelen kalitesinden bağımsız olarak gerçekleşir. Kötü atışları telafi etmek için donanıma ihtiyacınız var. Kenar yönlendirme sistemleri gerekli yükseltmelerdir. EPC (Kenar Konumu Kontrolü) veya LPC (Hat Konumu Kontrolü) gibi ürün yönlendirme üniteleri, çözme standını fiziksel olarak kaydırır. Malzemeyi bıçağa ulaşmadan önce mükemmel şekilde ortalanmış halde tutarlar.
Farklı alt tabakalar bıçakları çok farklı oranlarda bozar. Standart kağıdın kesilmesi bıçağın aylarca dayanmasını sağlar. Aşındırıcı malzemelerin kesilmesi zaman çizelgesini tamamen değiştirir.
Fiberglas veya metalize folyolar gibi malzemeler zımpara kağıdı gibi davranır. Standart çelik bıçakları hızla bozarlar. Karbür maliyetini hesaba katmalısınız. Özel sertleştirilmiş bıçakların ilk maliyeti daha yüksektir ancak sürekli arıza süresini önler.
Makinenin bakımını Standart Çalıştırma Prosedürünü (SOP) değerlendirin. Satıcıya basit bir soru sorun. Standart bıçak değişimi 10 dakika mı yoksa 2 saat mi sürüyor? Operatörlerin örse ulaşmak için besleme ünitesinin tamamını sökmesi gerekiyorsa, arıza süresi maliyetleriniz hızla artacaktır.
Yaygın İşleme Hataları ve Çözümleri |
||
Belirti |
Muhtemel Neden |
Önerilen Eylem |
|---|---|---|
Açılı / Eğri Kesimler |
Teleskopik kaynak rulosu veya eşit olmayan rulo basıncı |
EPC web kılavuzunu yükleyin; bastırma silindiri gerginliğini yeniden kalibre edin. |
İçbükey Köpük Kenarlar |
Bıçak kesmeden önce malzemeyi sıkıştırıyor |
Dönerden giyotin bıçağa geçiş yapın; bıçağı keskinleştirin. |
Tutarsız Uzunluklar |
Besleme silindirlerinde malzeme kayıyor |
Servo motorlara yükseltme; yüksek sürtünmeli PU silindirlerle değiştirin. |
Malzeme Yapışması |
Statik elektrik birikmesi |
İyonlaştırıcı statik giderici çubukları bıçağın yakınına takın. |
Ekipman seçimi katı kısa liste kriterlerini gerektirir. Tedarikçileri doğru şekilde incelemek için kurumsal düzeyde bir satın alma stratejisine ihtiyacınız var.
Güvenilir Rulodan tabakaya kesme makinesi üreticisi, bir katalog satıcısı değil, bir ortak gibi hareket eder. Sana kör makine satmayacaklar.
Gerçek malzemenizi önce kendi ekipmanlarından geçirmekte ısrar etmeliler. Onlara bir örnek rulo gönderin. Kesilen numuneleri ayrıntılı bir video raporuyla birlikte geri göndermeleri gerekir. Bu düzenlenmemiş video, makinenin belirlediğiniz verim ve doğruluk oranına ulaştığını kanıtlıyor. Satıcı bu testi reddederse hemen oradan uzaklaşın.
Tüm kritik otomasyon bileşenlerinin kökenini değerlendirin. Her ne pahasına olursa olsun özel mülkiyete bağlı kalmaktan kaçınmalısınız.
PLC'ye (Programlanabilir Lojik Denetleyici) ve HMI'ya (İnsan Makine Arayüzü) bakın. Servo motorları ve fotoelektrik sensörleri kontrol edin. Bunlar tanınmış, endüstriyel markalardan gelmelidir. Siemens, Mitsubishi veya Omron gibi isimleri arayın. Bir bileşen beş yıl içinde arızalanırsa yerel olarak yeni bir parça satın almanız gerekir. Belirsiz, beyaz etiketli elektronik cihazlar arızalandığında makinenizi işe yaramaz bir hurdaya dönüştürecektir.
Endüstriyel kesme makineleri kötü tasarlanmışsa ciddi yaralanmalara neden olur. Sıkı güvenlik özelliklerini zorunlu kılmalısınız.
Makinede fiziksel olarak birbirine kenetlenmiş güvenlik korumaları bulunmalıdır. Operatörler asla aktif bıçak alanıyla etkileşime girmemelidir. Bir korumanın açılması, bıçak motoruna giden gücün derhal kesilmesini gerektirir. Kasanın her tarafında belirgin acil durdurma düğmeleri olup olmadığına bakın. Ekipmanın Avrupa için CE veya Kuzey Amerika için UL gibi bölgesel güvenlik standartlarına uygun olduğundan emin olun.
Belirsiz garanti vaatleri sıfır koruma sunar. Sözleşmede açık, çatallanmış garanti koşullarına bakın.
Elektronik bileşenler genellikle ağır çelik bloklardan farklı kullanım ömrüne sahiptir. Standart, adil bir Hizmet Seviyesi Anlaşması (SLA), elektronik PLC bileşenleri için 1 yıllık bir süre sunar. Mekanik şase ve çerçeve konusunda en az 2 yıl hizmet sunmalıdır. Teknik desteği nasıl ele aldıklarını sorun. Pahalı servis ziyaretlerini en aza indirmek için görüntülü arama sorun giderme özelliklerine ihtiyacınız var.
Otomatik kesme sistemleri üretim kapasitesinde büyük sıçramalar sağlar. Son derece uyarlanabilir varlıklar olmaya devam ediyorlar. Ancak başarıları tamamen makinenin mekaniğini malzemenizin fiziğiyle eşleştirmeye bağlıdır. Gerilim kontrolünü, bıçak mimarisini ve besleme mekanizmalarını kusursuz bir şekilde hizalamalısınız. Malzemenin esnemesini veya sertliğini göz ardı etmek, alt tabakaların israfına ve üretim hatlarının durmasına neden olur.
Mevcut malzeme boyutlarınızı bugün denetleyin. Maksimum web genişliğinizi, maksimum rulo çapınızı ve kalınlık aralığınızı belgeleyin. Gerekli günlük verimi hesaplayın. Daha sonra, fiziksel malzeme numunesi testi ayarlamak için yetkili bir üreticiyle iletişime geçin. Herhangi bir satın alma siparişini imzalamadan önce veri destekli bir yetenek raporu talep edin. Bu hassas adımların atılması, sorunsuz ve son derece verimli bir ekipman entegrasyonu sağlar.
C: Standart makineler yalnızca çapraz kesim (tabakalama) yapar. Ağı yatay olarak keserler. Ancak birçok üretici isteğe bağlı dilme bıçağı ataşmanları sunmaktadır. Bu eklentiler, makinenin hem uzunlamasına dilme hem de yatay çapraz kesmeyi aynı anda yapmasına olanak tanır. Bu, bir geniş ruloyu birden fazla dar istiflenmiş sayfaya dönüştürür.
C: Büyük ölçüde malzeme yoğunluğuna bağlıdır. Köpük veya sünger gibi yumuşak malzemeler, giyotin düzeneği kullanılarak 15 mm – 20 mm kalınlığa kadar kolaylıkla işlenir. Sert plastikler veya ağır kartonlar sınırlarına çok daha erken ulaşır. Bıçak motorunun durmasını önlemek için yüksek yoğunluklu malzemeler daha düşük kalınlıklarda dışarı çıkar.
C: Makineyi doğru şekilde belirtirseniz hayır. Termal kağıt veya parlak baskılı filmler gibi hassas malzemelerde standart çelik silindirler hasara neden olur. Makinelerde özel kauçuk veya PU kaplamalı bastırma silindirleri kullanılmalıdır. Bu daha yumuşak silindirler, hassas yüzeyi çizmeden veya işaretlemeden çekme gerilimini eşit şekilde dağıtır.
