

Vizualizări: 0 Autor: Editor site Ora publicării: 2026-11-16 Origine: Site
Trecerea de la tăierea manuală sau dozatoarele de bază la scalarea automată de precizie vă schimbă complet nivelul de producție. Ai nevoie de certitudine absolută înainte de a face acest salt. Echipamentul dumneavoastră trebuie să se ocupe perfect de substratul dumneavoastră specific. Trebuie să funcționeze fără denaturare a marginilor, întindere sau risipă excesivă.
Din păcate, nu toate sistemele de tăiere sunt compatibile universal. O mașină calibrată perfect pentru carton rigid va eșua dezastruos pe foliile de poliuretan cu întindere mare. Pur și simplu îi lipsește controlul corect al tensiunii și arhitectura lamei pentru a gestiona elasticitatea.
Acest ghid oferă o defalcare definitivă, axată pe inginerie, a compatibilității materialelor. Explorăm limitările tehnice și criteriile esențiale de evaluare. Veți învăța cum să specificați echipamentul potrivit. Acest lucru vă asigură că selectați un partener calificat capabil să vă îndeplinească exact toleranțele de producție.
Versatilitatea materialului: sistemele industriale pot procesa orice, de la filme delicate de 20 µm la spume groase de 20 mm, cu condiția ca tipul de lamă (ghilotină vs. rotativă) să se potrivească cu substratul.
Limitări critice: Capacitatea mașinii este dictată de rigiditatea materialului, rezistența la tracțiune și diametrul rolei (standard 400 mm față de 1000 mm extins pentru spume).
Validarea este obligatorie: nu cumpărați niciodată doar pe baza unei fișe de specificații; un producător fiabil de mașini de tăiat rulo-la-coală va necesita mostre de material fizic pentru a dovedi pretenții de toleranță de ± 0,1 mm înainte de a finaliza o construcție.
Cutter vs. Slitter: Mașinile rulo-la-foală efectuează tăieturi transversale (foi); mașinile de tăiat efectuează tăieturi longitudinale (rebobinare în role mai înguste). Multe sisteme moderne le integrează pe ambele.
Maparea substraturilor specifice la capabilitățile tipice de procesare a mașinii este crucială. O Mașina de tăiat rolă la foi procesează diferite categorii. Cu toate acestea, fiecare material necesită o manipulare mecanică distinctă.
Procesarea standard acoperă o gamă masivă de produse din hârtie. Se ocupă de orice, de la șervețele delicate și hârtie termică până la kraft grele. Modelele industriale taie cu ușurință carton de peste 300 g/m².
Trebuie să aveți grijă la marcarea suprafeței. Rolele de alimentare de înaltă presiune pot deteriora suprafețele acoperite sau imprimate. Vă recomandăm role specializate acoperite cu cauciuc pentru a preveni această problemă. Mai mult, aveți nevoie de senzori fotoelectrici de marcare a ochilor. Acești senzori detectează semnele de înregistrare pentru a asigura tăieturi perfect aliniate pe rolele de hârtie preimprimate.
Echipamentele moderne se ocupă de materialele plastice PET, PVC și PE. De asemenea, procesează filme metalizate și folii de aluminiu. Aceste substraturi variază de obicei între 20 și 100 µm în grosime.
Aceste materiale introduc avertismente semnificative de prelucrare. Filmele subțiri sunt foarte susceptibile la acumularea statică. De asemenea, se întind ușor sub tensiune. Trebuie să utilizați suporturi de desfășurare de precizie pentru a preveni deformarea materialului. Aceste suporturi necesită sisteme avansate de control al tensiunii benzii. Frânele și ambreiajele cu pulbere magnetică mențin tensiunea perfectă. Eliminatoarele de statică (barele ionizante) sunt obligatorii pentru a împiedica agățarea filmelor subțiri de șasiul mașinii.
Această categorie include materiale cu densitate scăzută, cum ar fi folie cu bule și spumă EPE. De asemenea, acopera cauciuc siliconic dens de pana la 20 mm grosime.
Lamele rotative eșuează adesea complet aici. O lamă rotativă împinge materialul înainte în timpul tăierii. Aceasta comprimă spuma și lasă o margine distorsionată, înclinată. Unitățile de tăiere cu ghilotină de mare rezistență rezolvă această problemă. Ele oferă o forță masivă de forfecare în jos. Acest lucru taie curat materialele groase, fără a comprima marginea. Veți avea nevoie și de suporturi de extindere. Materialele spumante se înmulțesc rapid. Desfășurările standard țin role de 400 mm. Aveți nevoie de extensii pentru rulouri cu diametre mari de până la 1000 mm.
Cuțitele industriale taie prin fibră de sticlă, teflon și pelicule de transfer. Excelează la prelucrarea țesăturilor nețesute utilizate în filtrele medicale.
Cu toate acestea, textilele extrem de moale sau foarte elastice reprezintă o provocare majoră. Le lipsește rigiditatea nativă necesară pentru hrănirea automată. Rolele standard împing pur și simplu materialul într-un blocaj mototolit. Trebuie să instalați curele de transport specializate. Aceste curele susțin materialul pe deplin. Ghidajele de tensionare a marginilor ajută, de asemenea, să mențină materialul întins înainte ca lama să cadă.
Graficul rezumat al compatibilităţii materialelor |
|||
Categoria materialului |
Grosimea/Greutatea tipică |
Tipul de lamă necesar |
Suplimente de procesare critică |
|---|---|---|---|
Hârtie și carton |
40 g/m² – 300+ g/m² |
Rotativ sau Ghilotină |
Senzori fotoelectrici, role nemarcatoare |
Filme și folii |
20 µm – 100 µm |
Cuțit rotativ sau zburător |
Eliminatoare de statice, frane magnetice cu pulbere |
Spume și cauciuc |
Până la 20 mm grosime |
Ghilotina rezistenta |
Prelungitoare de role (1000 mm), mecanică puternică de forfecare |
Textile și nețesute |
Variază foarte mult |
Ghilotina sau rotativ specializat |
Curele de transport, ghidaje de tensiune pe margini |
Specificațiile tehnice dictează dacă un material poate fi efectiv tăiat eficient. Trebuie să aliniați aceste specificații la substratul dvs. specific.
Mașinile de calitate pretind frecvent o precizie de la ±0,1 mm până la ±0,3 mm. Cu toate acestea, ar trebui să vedeți aceste cifre ca maxime teoretice. Precizia reală depinde în mare măsură de alunecarea materialului.
Dacă substratul tău alunecă între role, precizia dispare. Asigurați-vă că mașina folosește role de alimentare servo-acționate. Producătorul trebuie să adapteze materialul rolei la coeficientul de frecare al substratului dumneavoastră. Rolele din poliuretan prind bine filmele alunecoase. Rolele din oțel moletate funcționează mai bine pentru cauciucul greu, nesensibil.
Viteza mașinii fluctuează în funcție de rigiditatea materialului și greutatea. Nu puteți rula spumă de 20 mm la aceeași viteză ca hârtia standard pentru copiator.
Materiale rigide: Hârtia și cartonul se alimentează excepțional de bine. Pot atinge viteze mari de la 50 la 350 de metri pe minut. Au lovit cu ușurință peste 100 de tăieturi pe minut.
Materiale groase: Spumele și cauciucurile groase necesită viteze de avans mult mai lente. Acest lucru previne acumularea materialului în spatele lamei.
Materiale delicate: Filmele subțiri au nevoie de o accelerare mai lentă. Smuciunile bruște vor rupe țesătura sau vor provoca distorsiuni de întindere. Încetinirea alimentării menține calitatea marginilor. De asemenea, previne deformarea periculoasă a lamei.
Selectarea lamei greșite vă distruge materialul. Trebuie să specificați acțiunea corectă de tăiere.
Cuțit rotativ: Această lamă se rotește continuu pe o nicovală de jos staționară. Funcționează cel mai bine pentru tăierea hârtiei de mare viteză și filmele subțiri. Oferă cei mai rapidi timpi de ciclu.
Ghilotină (acțiune foarfecă): Această lamă scade pe verticală. Oferă o forță de forfecare imensă. Funcționează cel mai bine pentru plăci groase, materiale plastice rigide și spume spongioase. Ciclulează mai lent, dar taie mai curat pe substraturi groase.
Cuțit zburător: Această lamă călătorește de-a lungul pânzei în mișcare. Execută tăierea fără a opri fluxul de material. Producătorii îl folosesc pentru operațiuni web continue de foarte mare viteză.
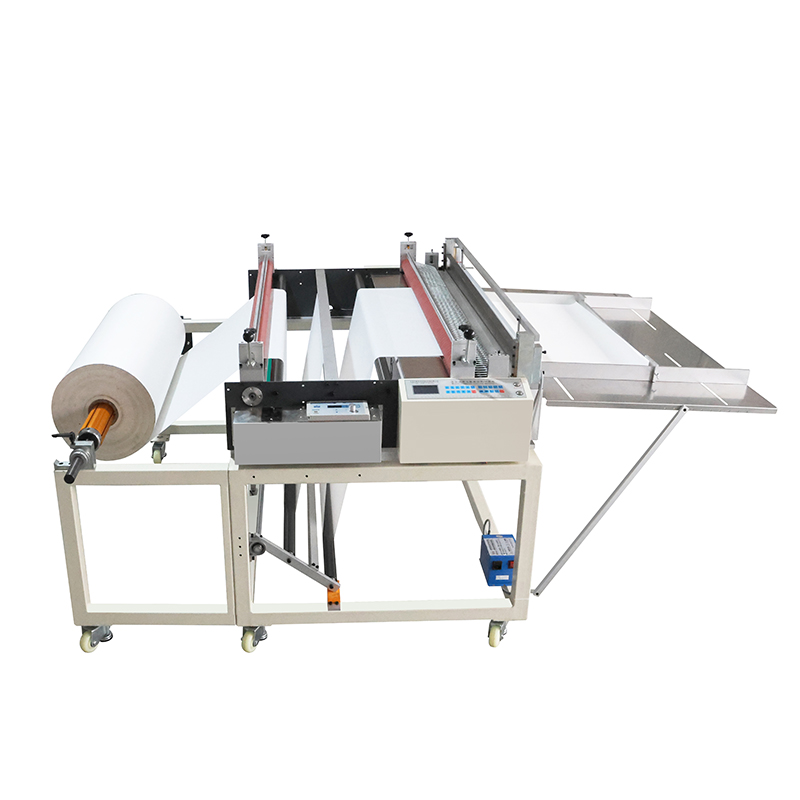
Etajul fabricii dezvăluie adevăratele limite ale oricărui echipament automat. Trebuie să înțelegeți ce nu merge bine și cum să reduceți aceste riscuri.
Evaluați cu sceptic afirmațiile referitoare la o mașină perfectă singulară. Broșurile de vânzare sugerează adesea că o singură mașină standard taie totul perfect. Acest lucru se dovedește rareori adevărat în practică.
Schimbarea producției de la cauciuc greu la o peliculă subțire necesită ajustări mecanice majore. Trebuie să modificați spațiul liber al lamei. Trebuie să modificați presiunea de prindere a rolei. O mașină reglată pentru cauciuc greu va zdrobi peliculele subțiri. O mașină reglată pentru peliculă subțire nu are cuplul pentru a împinge cauciucul. Ar trebui să solicitați funcții de salvare a rețetei în PLC pentru a face schimbările mai ușoare.
Mașina dvs. de tăiat nu poate repara materiale sursă teribile. Sursa slabă de rulare a rănilor provoacă dureri de cap constante.
Rolele telescopice au margini neuniforme. Acest lucru creează o tensiune diagonală pe rețea. Va provoca blocaje de hrănire și tăieturi strâmbe. Acest lucru se întâmplă indiferent de calitatea înnăscută a mașinii de tăiat. Ai nevoie de hardware pentru a compensa rulările proaste. Sistemele de ghidare a marginilor sunt upgrade-uri necesare. Unitățile de ghidare web precum EPC (Edge Position Control) sau LPC (Line Position Control) schimbă fizic suportul de desfășurare. Ei mențin materialul perfect centrat înainte de a ajunge la lamă.
Substraturile diferite degradează lamele cu rate foarte diferite. Tăierea hârtiei standard permite unei lame să reziste luni de zile. Tăierea materialelor abrazive schimbă în întregime cronologia.
Materiale precum fibra de sticlă sau foliile metalizate acționează ca șmirghel. Ele degradează rapid lamele standard din oțel. Trebuie să luați în considerare costul carburii. Lamele întărite specializate costă mai mult în avans, dar previn oprirea constantă.
Evaluați întreținerea mașinii Procedura de operare standard (SOP). Puneți vânzătorului o întrebare simplă. O schimbare standard a lamei durează 10 minute sau 2 ore? Dacă operatorii trebuie să demonteze întreaga unitate de alimentare pentru a ajunge la nicovală, costurile de nefuncționare vor crește vertiginos.
Greșeli și soluții comune de procesare |
||
Simptom |
Cauza probabilă |
Acțiune recomandată |
|---|---|---|
Tăieturi înclinate / strâmbe |
Rolă sursă telescopică sau presiune neuniformă a rolei |
Instalați ghidul web EPC; recalibrați tensiunea rolei de prindere. |
Margini concave din spumă |
Materialul de comprimare a lamei înainte de forfecare |
Comutare de la lama rotativă la lama de ghilotină; ascuți lama. |
Lungimi inconsistente |
Materialul alunecă pe rolele de alimentare |
Upgrade la servomotoare; schimbați cu role PU cu frecare mare. |
Lipirea materialului |
Acumularea de electricitate statică |
Instalați bare ionizante pentru eliminarea electrostatică lângă lamă. |
Alegerea echipamentului necesită criterii stricte de selecție. Aveți nevoie de o strategie de achiziții la nivel de întreprindere pentru a verifica furnizorii în mod corespunzător.
Un demn de încredere Producătorul de mașini de tăiat cu rolă la foi acționează ca un partener, nu ca un furnizor de catalog. Nu vă vor vinde o jaluză automată.
Ar trebui să insiste mai întâi să vă treacă materialul real prin echipamentul lor. Trimiteți-le o rolă de probă. Ei trebuie să trimită înapoi mostrele tăiate împreună cu un raport video detaliat. Acest videoclip needitat demonstrează că aparatul atinge debitul și acuratețea specificate. Dacă un furnizor refuză această testare, plecați imediat.
Evaluați originea tuturor componentelor critice de automatizare. Trebuie să evitați blocarea proprietății cu orice preț.
Uitați-vă la PLC (controller logic programabil) și HMI (interfață uman-mașină). Verificați servomotoarele și senzorii fotoelectrici. Acestea ar trebui să provină de la mărci industriale recunoscute. Căutați nume precum Siemens, Mitsubishi sau Omron. Dacă o componentă se defectează în cinci ani, trebuie să cumpărați un înlocuitor local. Elementele electronice obscure, cu etichetă albă, vă vor transforma mașina într-un deșeuri inutile atunci când eșuează.
Mașinile industriale de tăiat provoacă răni grave dacă sunt proiectate prost. Trebuie să impuneți caracteristici stricte de siguranță.
Mașina trebuie să aibă dispozitive de protecție fizice interblocate. Operatorii nu trebuie să interacționeze niciodată cu o zonă activă a lamei. Deschiderea unui dispozitiv de protecție trebuie să întrerupă imediat puterea motorului lamei. Căutați butoane de oprire de urgență proeminente pe toate părțile șasiului. Asigurați-vă că echipamentul respectă standardele regionale de siguranță, cum ar fi CE pentru Europa sau UL pentru America de Nord.
Promisiunile vagi de garanție oferă protecție zero. Căutați termeni de garanție clari, bifurcați în contract.
Componentele electronice au durate de viață diferite de cele ale blocurilor grele de oțel. Un Acord de Nivel de Servicii (SLA) standard, corect oferă 1 an pentru componentele electronice PLC. Ar trebui să ofere cel puțin 2 ani pe șasiu și cadru mecanic. Întrebați cum gestionează asistența tehnică. Aveți nevoie de capabilități de depanare a apelurilor video pentru a minimiza vizitele costisitoare la service.
Sistemele automate de tăiere oferă salturi masive în capacitatea de producție. Ele rămân active foarte adaptabile. Cu toate acestea, succesul lor se bazează în întregime pe potrivirea mecanicii mașinii cu fizica materialului dumneavoastră. Trebuie să aliniați fără probleme controlul tensiunii, arhitectura lamei și mecanismele de alimentare. Ignorarea întinderii sau rigidității materialului va duce la risipa de substraturi și la blocarea liniilor de producție.
Auditați-vă dimensiunile actuale ale materialelor astăzi. Documentați-vă lățimea maximă de bandă, diametrul maxim al rolei și intervalul de grosime. Calculați debitul zilnic necesar. Apoi, contactați un producător calificat pentru a aranja un test de eșantion de material fizic. Solicitați un raport de capacitate bazat pe date înainte de a semna orice comenzi de cumpărare. Luarea acestor pași precisi asigură o integrare lină și foarte productivă a echipamentelor.
R: Mașinile standard efectuează numai tăiere transversală (folii). Ele taie web pe orizontală. Cu toate acestea, mulți producători oferă atașamente opționale pentru lame de tăiere. Aceste suplimente permit mașinii să efectueze simultan atât tăierea longitudinală, cât și tăierea transversală orizontală. Aceasta transformă o rolă largă în mai multe foi înguste stivuite.
R: Depinde foarte mult de densitatea materialului. Materialele moi, cum ar fi spuma sau buretele, procesează cu ușurință până la 15 mm–20 mm grosime folosind o configurație de ghilotină. Plasticele rigide sau cartonurile grele și-au atins limitele mult mai devreme. Materialele de înaltă densitate se acoperă la grosimi mai mici pentru a preveni blocarea motorului lamei.
R: Nu dacă specificați corect mașina. Pentru materialele sensibile, cum ar fi hârtia termică sau foliile imprimate lucioase, rolele standard din oțel provoacă daune. Mașinile trebuie să utilizeze role de prindere din cauciuc special sau acoperite cu PU. Aceste role mai moi distribuie tensiunea de tragere uniform, fără a zgâria sau a marca suprafața delicată.
