

Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-11-16 Шығу орны: Сайт
Қолмен кесу немесе негізгі диспенсерлерден автоматтандырылған дәлдік масштабтауға ауысу өндіріс деңгейін толығымен өзгертеді. Бұл секіріс жасамас бұрын сізге толық сенімділік қажет. Жабдық арнайы субстратты мінсіз өңдеуі керек. Ол жиегі бұрмаланбай, созылмай немесе шамадан тыс шығынсыз жұмыс істеуі керек.
Өкінішке орай, барлық кесу жүйелері әмбебап үйлесімді емес. Қатты картон үшін тамаша калибрленген машина жоғары созылатын полиуретан пленкаларында апатты түрде істен шығады. Ол жай ғана серпімділікті өңдеу үшін дұрыс кернеуді басқару және пышақ архитектурасы жоқ.
Бұл нұсқаулық материалдың үйлесімділігін нақты, инженерлік-бағдарланған бөлуді қамтамасыз етеді. Біз техникалық шектеулер мен маңызды бағалау критерийлерін зерттейміз. Сіз дұрыс жабдықты қалай көрсету керектігін үйренесіз. Бұл сіздің нақты өндірістік рұқсаттарыңызды қанағаттандыра алатын білікті серіктесті таңдауды қамтамасыз етеді.
Материалдың әмбебаптығы: Пышақтың түрі (гильотина және айналмалы) субстратқа сәйкес болған жағдайда, өнеркәсіптік жүйелер 20 мкм нәзік қабыршақтардан қалыңдығы 20 мм көбіктерге дейін барлығын өңдей алады.
Маңызды шектеулер: Құрылғының мүмкіндігі материалдың қаттылығымен, созылу күшімен және орамның диаметрімен анықталады (стандартты 400 мм және көбік үшін ұзартылған 1000 мм).
Тексеру міндетті болып табылады: Ешқашан тек техникалық кесте негізінде сатып алмаңыз; сенімді орамадан параққа кесетін машина өндірушісі құрылысты аяқтамас бұрын ±0,1 мм төзімділік талаптарын дәлелдеу үшін физикалық материал үлгілерін қажет етеді.
Кескіш және кескіш: орамнан параққа арналған машиналар көлденең кесуді орындайды (қаптау); кескіштер бойлық кесулерді орындайды (тар орамдарға кері айналдырады). Көптеген заманауи жүйелер екеуін де біріктіреді.
Арнайы субстраттарды әдеттегі машина өңдеу мүмкіндіктеріне салыстыру өте маңызды. А Орамнан параққа кесетін машина әртүрлі санаттарды өңдейді. Дегенмен, әрбір материал әртүрлі механикалық өңдеуді талап етеді.
Стандартты өңдеу қағаз өнімдерінің кең ауқымын қамтиды. Ол нәзік маталар мен термалды қағаздан ауыр крафтқа дейін бәрін өңдейді. Өнеркәсіптік үлгілер 300+ гсм картонды оңай кеседі.
Сіз бетті таңбалауды қадағалауыңыз керек. Жоғары қысымды беру роликтері қапталған немесе басып шығарылған беттерді зақымдауы мүмкін. Бұл мәселені болдырмау үшін арнайы резеңке жабынды роликтерді ұсынамыз. Сонымен қатар, сізге фотоэлектрлік көз таңбасының сенсорлары қажет. Бұл сенсорлар алдын ала басып шығарылған қағаз орамдарында мінсіз тураланған кесулерді қамтамасыз ету үшін тіркеу белгілерін анықтайды.
Заманауи жабдық ПЭТ, ПВХ және ПЭ пластиктерін тегіс өңдейді. Олар сонымен қатар металдандырылған пленкалар мен алюминий фольгаларды өңдейді. Бұл негіздердің қалыңдығы әдетте 20 мен 100 мкм аралығында болады.
Бұл материалдар өңдеуге қатысты маңызды ескертулерді енгізеді. Жұқа пленкалар статикалық жинаққа өте сезімтал. Олар сондай-ақ кернеу кезінде оңай созылады. Материалдың бұралуын болдырмас үшін дәлме-дәл шешетін тіректерді пайдалану керек. Бұл стендтер веб-кернеуді басқарудың жетілдірілген жүйелерін қажет етеді. Магниттік ұнтақ тежегіштері мен муфталары тамаша кернеуді сақтайды. Жұқа пленкалардың машина шассиіне жабысуын тоқтату үшін статикалық жою құралдары (иондаушы жолақтар) міндетті болып табылады.
Бұл санатқа көпіршікті орама және EPE көбік сияқты тығыздығы төмен материалдар кіреді. Ол сондай-ақ қалыңдығы 20 мм-ге дейінгі тығыз силиконды резеңкеден тұрады.
Бұл жерде айналмалы пышақтар жиі толығымен істен шығады. Айналмалы пышақ кесу кезінде материалды алға қарай итереді. Бұл көбікті қысып, бұрмаланған, бұрыштық жиекті қалдырады. Ауыр гильотинді кесу қондырғылары бұл мәселені шешеді. Олар төмен қарай массивті ығысу күшін қамтамасыз етеді. Бұл қалың материалдарды жиегін қыспай таза түрде кеседі. Сондай-ақ сізге ұзартқыш жақшалар қажет болады. Көбік материалдары тез жиналады. Стандартты тартқыштар 400 мм орамдарды ұстайды. Сізге 1000 мм-ге дейінгі үлкен орам диаметрі үшін ұзартқыштар қажет.
Өнеркәсіптік кескіштер шыны талшықты, тефлонды және трансфер пленкаларын кеседі. Олар медициналық сүзгілерде қолданылатын тоқыма емес маталарды өңдеуде озық.
Дегенмен, өте ақшыл немесе жоғары серпімді тоқыма бұйымдары үлкен қиындық тудырады. Оларда автоматтандырылған азықтандыруға қажетті табиғи қаттылық жетіспейді. Стандартты роликтер матаны мыжылған кептеліске жай ғана итереді. Арнайы тасымалдау белдіктерін орнату керек. Бұл белдіктер материалды толығымен қолдайды. Жиектерді керу бағыттағыштары сонымен қатар пышақ түсіп кеткенге дейін матаны берік ұстауға көмектеседі.
Материалдық үйлесімділіктің жиынтық диаграммасы |
|||
Материалдық категория |
Әдеттегі қалыңдық/салмағы |
Қажетті пышақтың түрі |
Критикалық өңдеу қондырмалары |
|---|---|---|---|
Қағаз және картон |
40 гсм – 300 гсм |
Ротари немесе гильотина |
Фотоэлектрлік датчиктер, таңбаланбайтын роликтер |
Фильмдер және фольгалар |
20 мкм – 100 мкм |
Айналмалы немесе ұшатын пышақ |
Статикалық жою құрылғылары, магнитті ұнтақ тежегіштері |
Көбік пен резеңке |
Қалыңдығы 20 мм-ге дейін |
Ауыр гильотина |
Ролик ұзартқыштар (1000мм), күшті кесу механикасы |
Тоқыма және тоқыма емес |
Кеңінен өзгереді |
Гильотин немесе мамандандырылған айналмалы |
Тасымалдаушы белдіктер, жиекті керу бағыттағыштары |
Инженерлік сипаттамалар материалды шынымен тиімді кесуге болатындығын анықтайды. Бұл спецификацияларды арнайы субстратқа сәйкестендіру керек.
Сапалы машиналар жиі ±0,1мм-ден ±0,3мм-ге дейінгі дәлдікті талап етеді. Дегенмен, бұл сандарды теориялық максимумдар ретінде қарастыру керек. Нақты дәлдік материалдың сырғуына байланысты.
Егер субстрат роликтер арасында сырғып кетсе, дәлдік жоғалады. Құрылғының серво басқарылатын беру роликтерін пайдаланатынына көз жеткізіңіз. Өндіруші роликті материалды субстраттың үйкеліс коэффициентіне сәйкес келтіруі керек. Полиуретанды роликтер тайғақ пленкаларды жақсы ұстайды. Ауыр, сезімтал емес резеңке үшін бұрандалы болат роликтер жақсырақ жұмыс істейді.
Құрылғының жылдамдығы материалдың қаттылығы мен салмағына байланысты өзгереді. 20 мм көбікті стандартты көшірме қағазымен бірдей жылдамдықпен іске қоса алмайсыз.
Қатты материалдар: Қағаз және картон өте жақсы қоректенеді. Олар минутына 50-ден 350 метрге дейінгі жоғары жылдамдыққа қол жеткізе алады. Олар минутына 100-ден астам кесуге оңай жетеді.
Қалың материалдар: көбіктер мен қалың резеңкелер әлдеқайда баяу беру жылдамдығын қажет етеді. Бұл материалдың пышақтың артына жиналуын болдырмайды.
Нәзік материалдар: жұқа қабықшалар баяу жеделдетуді қажет етеді. Кенеттен серпілу торды жұлып алады немесе созылу бұрмалануына әкеледі. Беруді баяулату жиек сапасын сақтайды. Ол сондай-ақ пышақтардың қауіпті ауытқуын болдырмайды.
Қате пышақты таңдау материалыңызды бұзады. Сіз дұрыс кесу әрекетін көрсетуіңіз керек.
Айналмалы пышақ: Бұл пышақ тұрақты төменгі анвилге қарсы үздіксіз айналады. Ол жоғары жылдамдықты қағазды кесу және жұқа үлдір үшін жақсы жұмыс істейді. Ол ең жылдам цикл уақыттарын ұсынады.
Гильотина (қайшы әрекеті): Бұл пышақ тігінен түседі. Ол орасан зор ығысу күшін қамтамасыз етеді. Ол қалың тақталар, қатты пластиктер және губка тәрізді көбіктер үшін жақсы жұмыс істейді. Ол баяуырақ айналады, бірақ қалың негіздерде тазарақ кеседі.
Ұшатын пышақ: бұл пышақ қозғалатын тормен бірге жүреді. Ол материал ағынын тоқтатпай кесуді орындайды. Өндірушілер оны өте жоғары жылдамдықтағы үздіксіз веб-операциялар үшін пайдаланады.
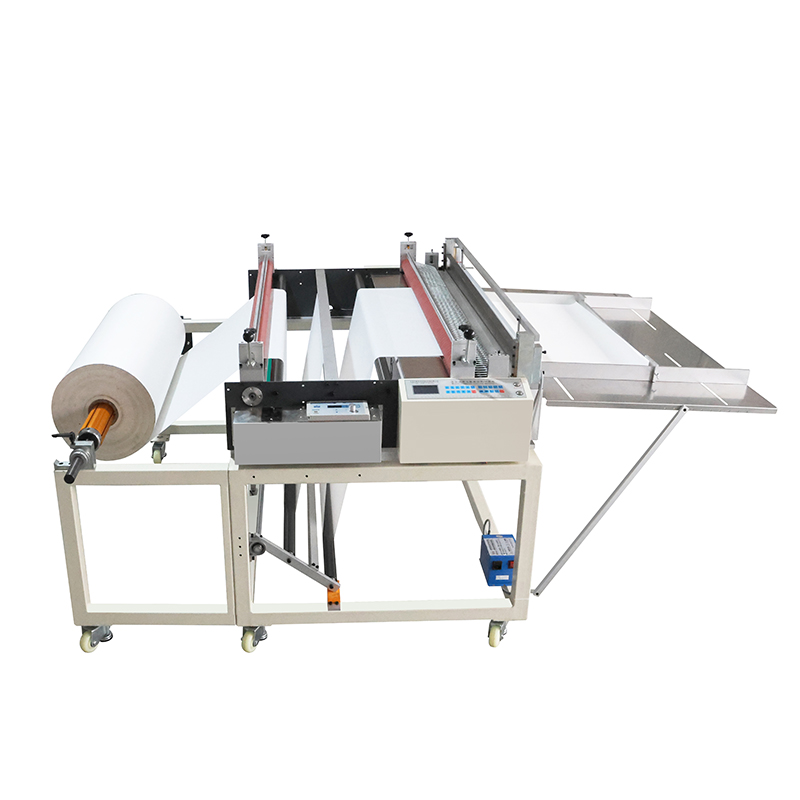
Зауыт қабаты кез келген автоматтандырылған жабдықтың шынайы шегін ашады. Сіз ненің дұрыс емес екенін және бұл тәуекелдерді қалай азайту керектігін түсінуіңіз керек.
Бірегей мінсіз машинаға қатысты шағымдарды күмәнмен бағалаңыз. Сату брошюралары жиі бір стандартты машинаның бәрін тамаша кесетінін ұсынады. Бұл іс жүзінде сирек дәлелденеді.
Өндірісіңізді ауыр резеңкеден жұқа пленкаға ауыстыру үлкен механикалық түзетулерді қажет етеді. Пышақ аралығын өзгерту керек. Роликті қысу қысымын өзгерту керек. Ауыр резеңкеге бапталған машина жұқа қабықшаларды ұсақтайды. Жұқа пленкаға бапталған машинада резеңке итеру моменті жетіспейді. Ауыстыруды жеңілдету үшін PLC жүйесінде рецепт сақтау мүмкіндіктерін сұрау керек.
Кесетін машина қорқынышты бастапқы материалдарды түзете алмайды. Нашар жараланған көз орамдары тұрақты бас ауруларын тудырады.
Телескопиялық орамдардың жиектері тегіс емес. Бұл желіде диагональды шиеленісті тудырады. Бұл тамақ кептелуіне және қисық кесулерге әкеледі. Бұл кескіш машинаның туа біткен сапасына қарамастан орын алады. Нашар орамдарды өтеу үшін сізге жабдық қажет. Жиектерді бағыттау жүйелері қажетті жаңартулар болып табылады. EPC (Шет позициясын басқару) немесе LPC (Желі орнын басқару) сияқты веб-бағыттау құрылғылары босату стендін физикалық түрде ауыстырады. Олар пышаққа жеткенге дейін материалды тамаша орталықта ұстайды.
Әртүрлі субстраттар пышақтарды әртүрлі жылдамдықпен бұзады. Стандартты қағазды кесу пышақтың бірнеше айға созылуына мүмкіндік береді. Абразивті материалдарды кесу уақыт кестесін толығымен өзгертеді.
Шыны талшық немесе металдандырылған фольга сияқты материалдар тегістеу қағазы сияқты әрекет етеді. Олар стандартты болат жүздерді тез бұзады. Сіз карбидтің құнын есепке алуыңыз керек. Мамандандырылған шыңдалған пышақтар алдын ала қымбатқа түседі, бірақ тұрақты тоқтап қалуды болдырмайды.
Құрылғыға техникалық қызмет көрсетуді бағалау Стандартты жұмыс процедурасы (SOP). Сатушыға қарапайым сұрақ қойыңыз. Қалыпты пышақты ауыстыру 10 минутты немесе 2 сағатты алады ма? Операторлар анвилге жету үшін бүкіл азықтандыру бөлігін бөлшектеу керек болса, сіздің тоқтап қалу шығындарыңыз күрт өседі.
Жалпы өңдеу қателері және шешімдері |
||
Симптом |
Ықтимал себебі |
Ұсынылатын әрекет |
|---|---|---|
Бұрыштық / қисық кесу |
Телескопиялық көз орамы немесе роликтің біркелкі емес қысымы |
EPC веб-нұсқаулығын орнату; қысқыш роликтің тартылуын қайта калибрлеу. |
Ойыс көбік жиектері |
Қырқу алдында пышақты қысатын материал |
Айналмалы пышақтан гильотиндік жүзге ауысу; пышақты қайрау. |
Сәйкес емес ұзындықтар |
Беру роликтерінде материалдың сырғып кетуі |
Сервоқозғалтқыштарға жаңарту; жоғары үйкелісті PU роликтеріне ауыстырыңыз. |
Материалдың жабысуы |
Статикалық электр тогының жиналуы |
Пышақтың жанына иондаушы статикалық жою жолақтарын орнатыңыз. |
Жабдықты таңдау қатаң тізім критерийлерін талап етеді. Жеткізушілерді дұрыс тексеру үшін сізге кәсіпорын деңгейіндегі сатып алу стратегиясы қажет.
Сенімді Орамнан параққа кесетін машина өндірушісі каталог сатушысы емес, серіктес ретінде әрекет етеді. Олар сізге соқыр машина сатпайды.
Олар алдымен сіздің нақты материалыңызды өз жабдықтары арқылы өткізуді талап етуі керек. Оларға орам үлгісін жіберіңіз. Олар кесілген үлгілерді егжей-тегжейлі бейне есеппен бірге кері жіберуі керек. Бұл өңделмеген бейне құрылғының сіз көрсеткен өткізу қабілеті мен дәлдігін дәлелдейді. Егер сатушы бұл сынақтан бас тартса, дереу кетіп қалыңыз.
Автоматтандырудың барлық маңызды компоненттерінің шығу тегін бағалаңыз. Сіз кез келген бағамен меншікті құлыптаудан аулақ болуыңыз керек.
PLC (бағдарламаланатын логикалық контроллер) және HMI (адамдық машина интерфейсі) қараңыз. Сервоқозғалтқыштар мен фотоэлектрлік сенсорларды тексеріңіз. Бұл танымал, өнеркәсіптік брендтерден болуы керек. Siemens, Mitsubishi немесе Omron сияқты атауларды іздеңіз. Егер құрамдас бес жыл ішінде істен шықса, жергілікті жерден ауыстыруды сатып алу керек. Түссіз, ақ таңбаланған электроника олар істен шыққан кезде құрылғыңызды пайдасыз сынықтарға айналдырады.
Өнеркәсіптік кесу станоктары нашар жобаланған жағдайда ауыр жарақаттарға әкеледі. Қауіпсіздік функцияларын қатаң сақтау керек.
Құрылғыда физикалық блокталған қауіпсіздік қорғаныстары болуы керек. Операторлар ешқашан белсенді пышақ аймағымен әрекеттеспеу керек. Қорғауды ашу пышақ қозғалтқышының қуатын дереу ажыратуы керек. Шассидің барлық жағынан көрнекті авариялық тоқтату түймелерін іздеңіз. Жабдықтың Еуропа үшін CE немесе Солтүстік Америка үшін UL сияқты аймақтық қауіпсіздік стандарттарына сәйкес келетініне көз жеткізіңіз.
Бұлыңғыр кепілдік уәделері нөлдік қорғанысты ұсынады. Келісімшартта анық, екіге бөлінген кепілдік шарттарын іздеңіз.
Электрондық компоненттер әдетте ауыр болат блоктарға қарағанда әр түрлі қызмет ету мерзіміне ие. Стандартты, әділ қызмет көрсету деңгейі келісімі (SLA) электрондық PLC компоненттеріне 1 жыл ұсынады. Ол механикалық шасси мен жақтауда кем дегенде 2 жыл ұсынуы керек. Техникалық қолдауды қалай өңдейтінін сұраңыз. Қымбат қызмет сапарларын азайту үшін сізге бейне қоңырау ақауларын жою мүмкіндіктері қажет.
Автоматтандырылған кесу жүйелері өндіріс қуаттылығында үлкен секірістерді қамтамасыз етеді. Олар жоғары бейімделгіш активтер болып қала береді. Дегенмен, олардың жетістігі толығымен машина механикасын материалыңыздың физикасына сәйкестендіруге байланысты. Кернеуді басқаруды, пышақ архитектурасын және беру механизмдерін мінсіз туралау керек. Материалдың созылуын немесе қаттылығын елемеу субстраттардың ысырап болуына және өндіріс желілерінің тоқтап қалуына әкеледі.
Ағымдағы материал өлшемдеріңізді бүгін тексеріңіз. Максималды веб енін, максималды орам диаметрін және қалыңдық ауқымын құжаттаңыз. Қажетті күнделікті өткізу қабілетін есептеңіз. Содан кейін физикалық материал сынамасын ұйымдастыру үшін білікті өндірушіге хабарласыңыз. Кез келген сатып алу тапсырыстарына қол қоймас бұрын деректерге негізделген мүмкіндік есебін талап етіңіз. Осы нақты қадамдарды орындау жабдықтың біркелкі, жоғары өнімді интеграциясын қамтамасыз етеді.
A: Стандартты машиналар тек көлденең кесуді орындайды (қаптау). Олар желіні көлденеңінен кеседі. Дегенмен, көптеген өндірушілер қосымша кесу пышақтарының қосымшаларын ұсынады. Бұл қосымшалар машинаға бір уақытта бойлық кесуді де, көлденең кесуді де орындауға мүмкіндік береді. Бұл бір кең орамды бірнеше тар жинақталған парақтарға айналдырады.
A: Бұл материалдың тығыздығына байланысты. Көбік немесе губка сияқты жұмсақ материалдарды гильотинді орнату арқылы қалыңдығы 15-20 мм-ге дейін оңай өңдейді. Қатты пластиктер немесе ауыр картондар өз шегіне әлдеқайда ертерек жетті. Тығыздығы жоғары материалдар пышақ қозғалтқышының тоқтап қалуын болдырмау үшін төменгі қалыңдықта жабылады.
A: Құрылғыны дұрыс көрсетсеңіз, болмайды. Термоқағаз немесе жылтыр басып шығарылған пленкалар сияқты сезімтал материалдар үшін стандартты болат роликтер зақым келтіреді. Машиналар арнайы резеңке немесе PU жабыны бар қысқыш роликтерді пайдалануы керек. Бұл жұмсақ роликтер нәзік бетті сызып тастамай немесе таңбаламай тартылу кернеуін біркелкі таратады.
