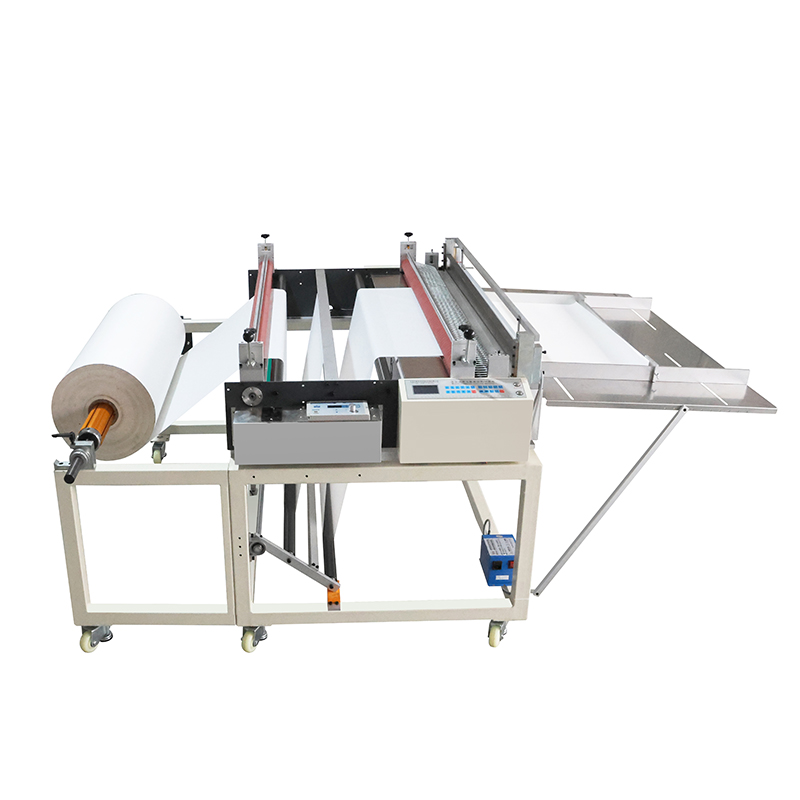
Passer de la découpe manuelle ou des distributeurs de base à la mise à l'échelle de précision automatisée change complètement votre atelier de production. Vous avez besoin d’une certitude absolue avant de franchir ce pas. Votre équipement doit gérer parfaitement votre substrat spécifique. Il doit fonctionner sans distorsion des bords, sans étirement ni gaspillage excessif.
Malheureusement, tous les systèmes de coupe ne sont pas universellement compatibles. Une machine parfaitement calibrée pour le carton rigide échouera de manière désastreuse sur les films polyuréthane hautement extensibles. Il lui manque tout simplement le bon contrôle de tension et la bonne architecture de lame pour gérer l’élasticité.
Ce guide fournit une analyse définitive et axée sur l'ingénierie de la compatibilité des matériaux. Nous explorons les limites techniques et les critères d’évaluation essentiels. Vous apprendrez à spécifier le bon équipement. Cela vous garantit de sélectionner un partenaire qualifié capable de respecter exactement vos tolérances de production.
Points clés à retenir
Polyvalence des matériaux : les systèmes industriels peuvent tout traiter, des films délicats de 20 µm aux mousses de 20 mm d'épaisseur, à condition que le type de lame (guillotine ou rotative) corresponde au substrat.
Limitations critiques : la capacité de la machine est dictée par la rigidité du matériau, la résistance à la traction et le diamètre du rouleau (400 mm standard contre 1 000 mm étendu pour les mousses).
La validation est obligatoire : n'achetez jamais sur la base d'une seule fiche technique ; un fabricant fiable de machine de découpe rouleau à feuille aura besoin d'échantillons de matériaux physiques pour prouver les allégations de tolérance de ± 0,1 mm avant de finaliser une construction.
Coupeur ou refendeuse : les machines rouleau à feuille effectuent des coupes transversales (feuilles) ; les refendeuses effectuent des coupes longitudinales (rembobinage en rouleaux plus étroits). De nombreux systèmes modernes intègrent les deux.
Catégories de matériaux de base traitées par une machine de découpe rouleau à feuille
Il est crucial de mapper des substrats spécifiques sur les capacités typiques de traitement des machines. UN La machine de découpe de rouleaux à feuilles traite diverses catégories. Cependant, chaque matériau nécessite une manipulation mécanique distincte.
Substrats en papier, carton et emballage
Le traitement standard couvre une vaste gamme de produits papier. Il gère tout, des tissus délicats et du papier thermique au papier kraft épais. Les modèles industriels tranchent facilement du carton de plus de 300 g/m².
Il faut faire attention au marquage de surface. Les rouleaux d'alimentation à haute pression peuvent endommager les surfaces enduites ou imprimées. Nous recommandons des rouleaux spécialisés recouverts de caoutchouc pour éviter ce problème. De plus, vous avez besoin de capteurs photoélectriques de marques oculaires. Ces capteurs détectent les marques de repérage pour garantir des coupes parfaitement alignées sur les rouleaux de papier pré-imprimés.
Plastiques, films et feuilles
Les équipements modernes traitent en douceur les plastiques PET, PVC et PE. Ils traitent également des films métallisés et des feuilles d'aluminium. Ces substrats ont généralement une épaisseur comprise entre 20 et 100 µm.
Ces matériaux introduisent des mises en garde importantes en matière de traitement. Les films minces sont très sensibles à l’accumulation d’électricité statique. Ils s’étirent également facilement sous tension. Vous devez utiliser des supports de déroulement de précision pour éviter la déformation du matériau. Ces supports nécessitent des systèmes avancés de contrôle de la tension de la bande. Les freins et embrayages à poudre magnétique maintiennent une tension parfaite. Les éliminateurs d'électricité statique (barres ionisantes) sont obligatoires pour empêcher les films minces de s'accrocher au châssis de la machine.
Mousses, caoutchouc et matériaux spongieux
Cette catégorie comprend les matériaux de faible densité comme le papier bulle et la mousse EPE. Il couvre également le caoutchouc de silicone dense jusqu'à 20 mm d'épaisseur.
Les lames rotatives échouent souvent complètement ici. Une lame rotative pousse le matériau vers l'avant pendant la coupe. Cela comprime la mousse et laisse un bord déformé et incliné. Les unités de coupe à guillotine robustes résolvent ce problème. Ils fournissent une force de cisaillement vers le bas massive. Cela coupe proprement les matériaux épais sans comprimer le bord. Vous aurez également besoin de supports d'extension. Les matériaux en mousse grossissent rapidement. Les dérouleurs standard contiennent des rouleaux de 400 mm. Vous avez besoin de rallonges pour les grands diamètres de rouleaux jusqu'à 1 000 mm.
Textiles, non-tissés et composites
Les coupeurs industriels tranchent la fibre de verre, le téflon et les films de transfert. Ils excellent dans le traitement des tissus non tissés utilisés dans les filtres médicaux.
Toutefois, les textiles extrêmement souples ou très élastiques constituent un défi majeur. Ils n’ont pas la rigidité native requise pour l’alimentation automatisée. Les rouleaux standard poussent simplement le tissu dans un bourrage froissé. Vous devez installer des ceintures de transport spécialisées. Ces ceintures soutiennent pleinement le matériau. Les guides de tension des bords aident également à maintenir le tissu tendu avant que la lame ne tombe.
Tableau récapitulatif de compatibilité des matériaux
Catégorie de matériau
Épaisseur/poids typique
Type de lame requis
Modules complémentaires de traitement critique
Papier & Carton
40 g/m² – 300+ g/m²
Rotatif ou Guillotine
Capteurs photoélectriques, rouleaux non marquants
Films et films
20 µm – 100 µm
Couteau rotatif ou volant
Éliminateurs d'électricité statique, freins à poudre magnétique
Mousses et caoutchouc
Jusqu'à 20 mm d'épaisseur
Guillotine robuste
Rallonges de rouleaux (1000 mm), forte mécanique de cisaillement
Textiles & Non-tissés
Varie considérablement
Guillotine ou rotatif spécialisé
Courroies porteuses, guides de tension des bords
Paramètres techniques : adaptation des substrats aux capacités de la machine
Les spécifications techniques déterminent si un matériau peut réellement être découpé efficacement. Vous devez aligner ces spécifications sur votre substrat spécifique.
Précision de coupe et comportement du matériau
Les machines de qualité revendiquent souvent une précision de ±0,1 mm à ±0,3 mm. Cependant, vous devez considérer ces chiffres comme des maximums théoriques. La précision réelle dépend fortement du glissement du matériau.
Si votre substrat glisse entre les rouleaux, la précision disparaît. Assurez-vous que la machine utilise des rouleaux d'alimentation servo-entraînés. Le fabricant doit adapter le matériau du rouleau au coefficient de friction de votre substrat. Les rouleaux en polyuréthane adhèrent bien aux films glissants. Les rouleaux en acier moletés fonctionnent mieux pour le caoutchouc lourd et non sensible.
Seuils de débit et de vitesse
La vitesse de la machine varie en fonction de la rigidité et du poids du matériau. Vous ne pouvez pas utiliser de mousse de 20 mm à la même vitesse que du papier copieur standard.
Matériaux rigides : Le papier et le carton se nourrissent exceptionnellement bien. Ils peuvent atteindre des vitesses élevées allant de 50 à 350 mètres par minute. Ils atteignent facilement plus de 100 coupes par minute.
Matériaux épais : Les mousses et les caoutchoucs épais nécessitent des vitesses d’alimentation beaucoup plus lentes. Cela évite que le matériau ne s'accumule derrière la lame.
Matériaux délicats : les films minces nécessitent une accélération plus lente. Des secousses soudaines briseront la bande ou provoqueront une déformation par étirement. Le ralentissement de l’avance préserve la qualité des bords. Cela empêche également toute déviation dangereuse de la lame.
Sélection de l'architecture de lame
Choisir la mauvaise lame détruit votre matériau. Vous devez spécifier l'action de coupe correcte.
Couteau rotatif : Cette lame tourne continuellement contre une enclume inférieure stationnaire. Il fonctionne mieux pour la découpe de papier à grande vitesse et les films fins. Il offre les temps de cycle les plus rapides.
Guillotine (action ciseaux) : Cette lame tombe verticalement. Il fournit une immense force de cisaillement. Cela fonctionne mieux pour les planches épaisses, les plastiques rigides et les mousses spongieuses. Son cycle est plus lent mais coupe plus proprement sur les substrats épais.
Couteau volant : Cette lame se déplace le long de la toile en mouvement. Il exécute la coupe sans arrêter le flux de matière. Les fabricants l'utilisent pour des opérations Web continues à ultra-haute vitesse.
Réalités de mise en œuvre et risques liés au traitement des matériaux
L'usine révèle les véritables limites de tout équipement automatisé. Vous devez comprendre ce qui ne va pas et comment atténuer ces risques.
Le mythe de la « compatibilité universelle »
Évaluez avec scepticisme les affirmations concernant une machine parfaite et singulière. Les brochures commerciales suggèrent souvent qu’une machine standard coupe tout parfaitement. Cela s’avère rarement vrai dans la pratique.
Passer d’une production de caoutchouc lourd à une production à film mince nécessite des ajustements mécaniques majeurs. Vous devez modifier le jeu de l’espace entre les lames. Vous devez modifier la pression de pincement du rouleau. Une machine conçue pour le caoutchouc lourd écrasera les films minces. Une machine conçue pour les films minces n'a pas le couple nécessaire pour pousser le caoutchouc. Vous devez demander des fonctionnalités de sauvegarde des recettes dans l'automate pour faciliter les changements.
Écart de qualité des matériaux
Votre machine de découpe ne peut pas réparer de terribles matériaux sources. Les rouleaux sources mal enroulés provoquent des maux de tête constants.
Les rouleaux télescopiques ont des bords inégaux. Cela crée une tension diagonale sur la toile. Cela provoquerait des bourrages d’alimentation et des coupes tordues. Cela se produit quelle que soit la qualité innée de la machine de découpe. Vous avez besoin de matériel pour compenser les mauvais lancers. Les systèmes de guidage des bords sont des améliorations nécessaires. Les unités de guidage de bande telles que l'EPC (Edge Position Control) ou le LPC (Line Position Control) déplacent physiquement le support de déroulement. Ils maintiennent le matériau parfaitement centré avant qu'il n'atteigne la lame.
Usure et entretien de la lame
Différents substrats dégradent les lames à des rythmes très différents. Couper du papier standard permet à une lame de durer des mois. Couper des matériaux abrasifs change complètement la chronologie.
Les matériaux comme la fibre de verre ou les feuilles métallisées agissent comme du papier de verre. Ils dégradent rapidement les lames en acier standard. Vous devez prendre en compte le coût du carbure. Les lames trempées spécialisées coûtent plus cher au départ mais évitent des temps d'arrêt constants.
Évaluez la procédure opérationnelle standard (SOP) de maintenance de la machine. Posez une question simple au vendeur. Un changement de lame standard prend-il 10 minutes ou 2 heures ? Si les opérateurs doivent démonter l’ensemble de l’unité d’alimentation pour atteindre l’enclume, vos coûts d’arrêt monteront en flèche.
Erreurs de traitement courantes et solutions
Symptôme
Cause probable
Action recommandée
Coupes en angle/tordues
Rouleau source télescopique ou pression inégale du rouleau
Installez le guide Web EPC ; recalibrez la tension du rouleau presseur.
Bords concaves en mousse
Lame comprimant le matériau avant le cisaillement
Passer de la lame rotative à la lame guillotine ; aiguiser la lame.
Longueurs incohérentes
Le matériau glisse sur les rouleaux d'alimentation
Mise à niveau vers des servomoteurs ; passez aux rouleaux en PU à haute friction.
Matériau accroché
Accumulation d’électricité statique
Installez des barres ionisantes antistatiques près de la lame.
Comment évaluer un fabricant de machine de découpe rouleau à feuille
Le choix du matériel nécessite des critères de présélection stricts. Vous avez besoin d’une stratégie d’approvisionnement à l’échelle de l’entreprise pour vérifier correctement les fournisseurs.
Ils devraient insister pour que votre matériel soit d'abord transmis à leur équipement. Envoyez-leur un échantillon de rouleau. Ils doivent renvoyer les échantillons coupés accompagnés d’un rapport vidéo détaillé. Cette vidéo non éditée prouve que la machine atteint le débit et la précision spécifiés. Si un fournisseur refuse ce test, éloignez-vous immédiatement.
Transparence des composants
Évaluez l’origine de tous les composants d’automatisation critiques. Vous devez à tout prix éviter le verrouillage propriétaire.
Regardez l'API (Programmable Logic Controller) et l'IHM (Human Machine Interface). Vérifiez les servomoteurs et les capteurs photoélectriques. Ceux-ci doivent provenir de marques industrielles reconnues. Recherchez des noms comme Siemens, Mitsubishi ou Omron. Si un composant tombe en panne dans cinq ans, vous devez en acheter un de remplacement localement. Les appareils électroniques obscurs et en marque blanche transformeront votre machine en ferraille inutile en cas de panne.
Normes de sécurité et de conformité
Les machines de découpe industrielles provoquent des blessures graves si elles sont mal conçues. Vous devez imposer des dispositifs de sécurité stricts.
La machine doit comporter des protections de sécurité physiques verrouillées. Les opérateurs ne doivent jamais interagir avec une zone de lame active. L’ouverture d’une protection doit immédiatement couper l’alimentation du moteur de la lame. Recherchez les boutons d'arrêt d'urgence bien visibles sur tous les côtés du châssis. Assurez-vous que l'équipement est conforme aux normes de sécurité régionales telles que CE pour l'Europe ou UL pour l'Amérique du Nord.
Garantie et SLA après-vente
De vagues promesses de garantie n’offrent aucune protection. Recherchez des conditions de garantie claires et divisées dans le contrat.
Les composants électroniques ont généralement une durée de vie différente de celle des blocs d’acier lourds. Un accord de niveau de service (SLA) standard et équitable offre 1 an sur les composants électroniques des automates. Il doit offrir au moins 2 ans sur le châssis et le cadre mécaniques. Demandez comment ils gèrent le support technique. Vous avez besoin de fonctionnalités de dépannage par appel vidéo pour minimiser les visites de service coûteuses.
Conclusion
Les systèmes de découpe automatisés permettent d’augmenter considérablement la capacité de production. Ils restent des atouts hautement adaptables. Cependant, leur succès repose entièrement sur l'adéquation de la mécanique de la machine à la physique de votre matériau. Vous devez aligner parfaitement le contrôle de la tension, l’architecture des lames et les mécanismes d’alimentation. Ignorer l’étirement ou la rigidité du matériau entraînera un gaspillage de substrats et un blocage des lignes de production.
Auditez vos dimensions matérielles actuelles dès aujourd’hui. Documentez la largeur maximale de votre bande, le diamètre maximal du rouleau et la plage d'épaisseur. Calculez votre débit quotidien requis. Ensuite, contactez un fabricant qualifié pour organiser un test d’échantillon de matériau physique. Exigez un rapport de capacité basé sur des données avant de signer un bon de commande. Le respect de ces étapes précises garantit une intégration fluide et hautement productive des équipements.
FAQ
Q : Une machine de découpe rouleau-feuille peut-elle également fendre le matériau longitudinalement ?
R : Les machines standard effectuent uniquement des coupes transversales (feuilles). Ils coupent la toile horizontalement. Cependant, de nombreux fabricants proposent des accessoires de lame de refendage en option. Ces modules complémentaires permettent à la machine d'effectuer simultanément une refente longitudinale et une coupe transversale horizontale. Cela transforme un large rouleau en plusieurs feuilles empilées étroites.
Q : Quelle est l’épaisseur maximale que ces machines peuvent gérer ?
R : Cela dépend fortement de la densité du matériau. Les matériaux souples comme la mousse ou l'éponge peuvent facilement atteindre une épaisseur de 15 à 20 mm à l'aide d'une configuration à guillotine. Les plastiques rigides ou les cartons lourds atteignent leurs limites bien plus tôt. Les matériaux à haute densité sont recouverts d'épaisseurs inférieures pour empêcher le moteur de lame de caler.
Q : Les rouleaux d'alimentation endommageront-ils mes documents imprimés ou couchés ?
R : Pas si vous spécifiez correctement la machine. Pour les matériaux sensibles comme le papier thermique ou les films imprimés brillants, les rouleaux en acier standard provoquent des dommages. Les machines doivent utiliser des rouleaux pinceurs spécialisés en caoutchouc ou recouverts de PU. Ces rouleaux plus doux répartissent uniformément la tension de traction sans rayer ni marquer la surface délicate.