

Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-11-16 Eredet: Telek
A kézi vágásról vagy az alap adagolókról az automatizált precíziós méretezésre való áttérés teljesen megváltoztatja a termelési szintet. Teljes bizonyosságra van szüksége, mielőtt megtenné ezt az ugrást. Berendezésének hibátlanul kell kezelnie az adott hordozót. Peremtorzulás, nyúlás vagy túlzott pazarlás nélkül kell működnie.
Sajnos nem minden vágórendszer univerzálisan kompatibilis. A merev kartonokhoz tökéletesen kalibrált gép katasztrofálisan meghibásodik a nagy nyúlású poliuretán fóliákon. Egyszerűen hiányzik belőle a megfelelő feszültségszabályozás és a penge architektúrája a rugalmasság kezeléséhez.
Ez az útmutató az anyagkompatibilitás végleges, mérnöki szempontú lebontását tartalmazza. Feltárjuk a technikai korlátokat és az alapvető értékelési kritériumokat. Megtanulja, hogyan kell meghatározni a megfelelő felszerelést. Ez biztosítja, hogy olyan képzett partnert válasszon, aki képes megfelelni az Ön pontos gyártási tűréshatárainak.
Anyagok sokoldalúsága: Az ipari rendszerek mindent meg tudnak dolgozni a 20 µm-es finom fóliáktól a 20 mm vastag habokig, feltéve, hogy a penge típusa (guillotine vs. rotary) illeszkedik az aljzathoz.
Kritikus korlátok: A gép teljesítményét az anyagmerevség, a szakítószilárdság és a tekercsátmérő határozza meg (a szabványos 400 mm-es, szemben a kiterjesztett 1000 mm-es habokkal).
Az érvényesítés kötelező: Soha ne vásároljon kizárólag adatlap alapján; egy megbízható tekercs-lemez vágógép gyártónak fizikai anyagmintákat kell beszereznie a ±0,1 mm-es tűréskövetelmények bizonyításához az építés véglegesítése előtt.
Vágó vs. vágógép: A tekercs-lapra készítő gépek keresztmetszeteket végeznek (lapozás); a metszőgépek hosszirányú vágásokat (visszatekercselés keskenyebb tekercsekre) végeznek. Sok modern rendszer mindkettőt integrálja.
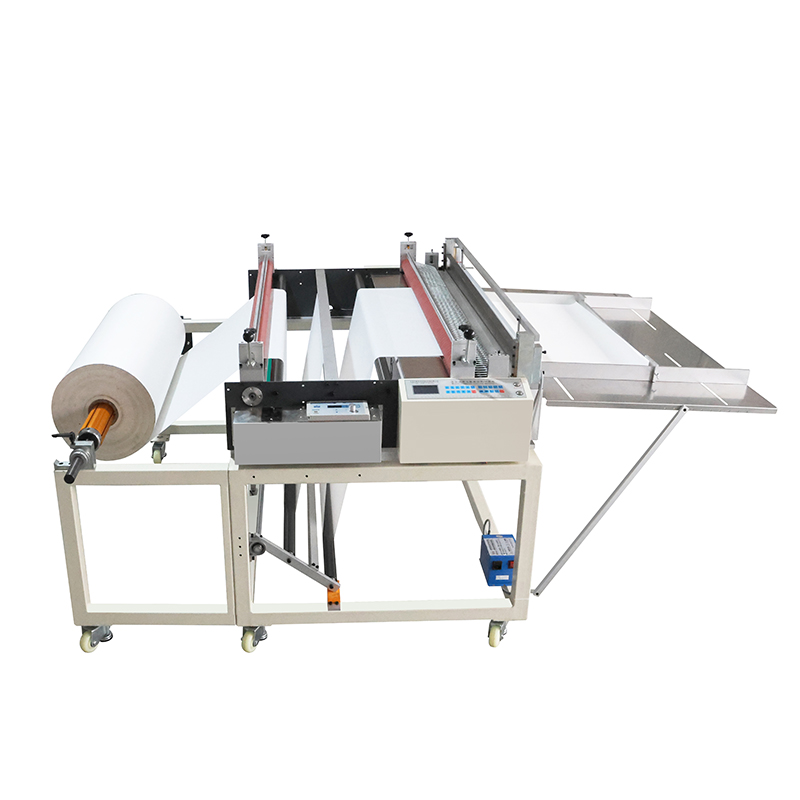
A specifikus szubsztrátumok hozzárendelése a tipikus gépi feldolgozási képességekhez kulcsfontosságú. A A tekercslapra vágó gép különféle kategóriákat dolgoz fel. Azonban minden anyag külön mechanikai kezelést igényel.
A szabványos feldolgozás a papírtermékek széles skáláját fedi le. Mindent kezel a kényes selyempapírtól és hőpapírtól a nehéz nátronpapírig. Az ipari modellek könnyedén átszeletelhetik a 300+ g/m2-es kartont.
Ügyelni kell a felületi jelölésre. A nagynyomású adagolóhengerek károsíthatják a bevont vagy nyomtatott felületeket. A probléma megelőzése érdekében speciális gumibevonatú hengereket ajánlunk. Ezenkívül fotoelektromos szemjel-érzékelőkre van szükség. Ezek az érzékelők érzékelik a regisztrációs jeleket, így biztosítva a tökéletesen igazított vágásokat az előre nyomtatott papírtekercseken.
A modern berendezések zökkenőmentesen kezelik a PET, PVC és PE műanyagokat. Fémezett fóliákat és alumíniumfóliákat is feldolgoznak. Ezek a hordozók általában 20 és 100 µm közötti vastagságúak.
Ezek az anyagok jelentős feldolgozási kitételeket tartalmaznak. A vékony filmek nagyon érzékenyek a statikus feltöltődésre. Feszültség hatására is könnyen megnyúlnak. Az anyag vetemedésének elkerülése érdekében precíziós letekercselő állványokat kell használni. Ezekhez az állványokhoz fejlett szalagfeszesség-szabályozó rendszerre van szükség. A mágneses porfékek és tengelykapcsolók tökéletes feszültséget biztosítanak. A statikus eltávolítók (ionizáló rudak) kötelezőek, hogy megakadályozzák a vékony filmek rátapadását a gép alvázára.
Ebbe a kategóriába tartoznak az olyan kis sűrűségű anyagok, mint a buborékfólia és az EPE hab. Sűrű, akár 20 mm vastag szilikongumit is fed.
A forgólapátok gyakran teljesen meghibásodnak. Egy forgó penge tolja előre az anyagot a vágás során. Ez összenyomja a habot, és torz, ferde szélt hagy maga után. A nagy teherbírású guillotine vágóegységek megoldják ezt a problémát. Hatalmas lefelé irányuló nyíróerőt biztosítanak. Ez tisztán vágja le a vastag anyagokat anélkül, hogy összenyomná a szélét. Szüksége lesz hosszabbító tartókra is. A habanyagok gyorsan felszaporodnak. A normál letekercselők 400 mm-es tekercseket tartanak. A nagy tekercsátmérőkhöz 1000 mm-ig hosszabbítókra van szükség.
Az ipari vágógépek üvegszálat, teflont és transzferfóliákat vágnak át. Kiemelkednek az orvosi szűrőkben használt nem szőtt anyagok megmunkálásában.
A rendkívül ernyedt vagy nagyon rugalmas textíliák azonban komoly kihívást jelentenek. Hiányzik belőlük az automatizált takarmányozáshoz szükséges natív merevség. A szabványos görgők egyszerűen egy gyűrött lekvárba nyomják az anyagot. Speciális hordozószíjakat kell beszerelni. Ezek az övek teljes mértékben alátámasztják az anyagot. Az élfeszítő vezetők is segítik az anyag feszességét, mielőtt a penge leesik.
Anyagkompatibilitási összefoglaló táblázat |
|||
Anyag kategória |
Tipikus vastagság/tömeg |
Szükséges pengetípus |
Kritikus feldolgozási bővítmények |
|---|---|---|---|
Papír és karton |
40 gsm – 300+ gsm |
Rotary vagy Guillotine |
Fotoelektromos érzékelők, nyomot nem hagyó görgők |
Filmek és fóliák |
20 µm – 100 µm |
Forgó vagy repülő kés |
Statikus leválasztók, mágneses porfékek |
Habok és gumi |
20 mm vastagságig |
Nagy teherbírású Guillotine |
Tekercshosszabbítók (1000mm), erős nyírómechanika |
Textíliák és nem szőtt anyagok |
Széles körben változik |
Guillotine vagy speciális forgó |
Tartószíjak, élfeszességvezetők |
A mérnöki előírások határozzák meg, hogy egy anyagot valóban hatékonyan lehet-e vágni. Ezeket a specifikációkat az adott hordozóhoz kell igazítania.
A minőségi gépek gyakran ±0,1 mm és ± 0,3 mm közötti pontosságot követelnek. Ezeket a számokat azonban elméleti maximumoknak kell tekintenie. A tényleges pontosság nagymértékben függ az anyag csúszásától.
Ha az aljzat a görgők közé csúszik, a pontosság eltűnik. Győződjön meg arról, hogy a gép szervohajtású adagológörgőket használ. A gyártónak a henger anyagát az aljzat súrlódási együtthatójához kell igazítania. A poliuretán hengerek jól megragadják a csúszós fóliákat. A recézett acél görgők jobban működnek a nehéz, nem érzékeny gumihoz.
A gép sebessége az anyag merevsége és súlya alapján ingadozik. A 20 mm-es hab nem futtatható ugyanolyan sebességgel, mint a normál másolópapír.
Merev anyagok: A papír és a karton kivételesen jól adagolható. 50 és 350 méter/perc közötti nagy sebességet tudnak elérni. Könnyen elérik a 100+ vágást percenként.
Vastag anyagok: A habok és a vastag gumik sokkal lassabb előtolást igényelnek. Ez megakadályozza, hogy az anyag felhalmozódjon a penge mögött.
Kényes anyagok: A vékony filmekhez lassabb gyorsításra van szükség. A hirtelen rándulások elszakítják a szalagot, vagy nyújtás-torzulást okoznak. Az előtolás lassítása megőrzi az élminőséget. Megakadályozza a penge veszélyes elhajlását is.
A rossz penge kiválasztása tönkreteszi az anyagot. Meg kell határoznia a helyes vágási műveletet.
Forgókés: Ez a penge folyamatosan forog egy álló alsó üllőhöz képest. Legjobban nagy sebességű papírvágáshoz és vékony filmekhez használható. A leggyorsabb ciklusidőt kínálja.
Guillotine (ollós működés): Ez a penge függőlegesen esik le. Hatalmas nyíróerőt biztosít. Vastag deszkákhoz, merev műanyagokhoz és szivacsos habokhoz működik a legjobban. Lassabban forog, de tisztábban vág vastag felületeken.
Repülő kés: Ez a penge a mozgó szalag mellett halad. A vágást az anyagáramlás leállítása nélkül hajtja végre. A gyártók rendkívül nagy sebességű, folyamatos webes műveletekhez használják.
A gyári padló felfedi minden automatizált berendezés valódi határait. Meg kell értenie, mi történik rosszul, és hogyan csökkentheti ezeket a kockázatokat.
Szkeptikusan értékelje az egyedülálló tökéletes géppel kapcsolatos állításokat. Az értékesítési brosúrák gyakran azt sugallják, hogy egyetlen szabványos gép mindent tökéletesen vág. Ez a gyakorlatban ritkán bizonyul igaznak.
Ha nehéz gumiról vékony fóliára szeretne változtatni, komoly mechanikai beállításokra van szükség. Módosítania kell a késhézagot. Meg kell változtatnia a görgő szorító nyomását. A nehéz gumira hangolt gép összetöri a vékony filmeket. A vékony filmre hangolt gépnek nincs meg a nyomatéka a gumi nyomásához. Kérjen receptmentő funkciókat a PLC-ben, hogy megkönnyítse az átállást.
Az Ön vágógépe nem tudja megjavítani a szörnyű alapanyagokat. A rosszul feltekercselt forrás tekercsek állandó fejfájást okoznak.
A teleszkópos tekercsek élei egyenetlenek. Ez átlós feszültséget hoz létre a weben. Etetési elakadást és görbe vágásokat okoz. Ez a vágógép veleszületett minőségétől függetlenül történik. Hardverre van szüksége a rossz tekercsek kompenzálásához. Az élvezető rendszerek szükséges frissítések. Az olyan hálóvezető egységek, mint az EPC (Edge Position Control) vagy az LPC (Line Position Control), fizikailag elmozdítják a letekercselő állványt. Tökéletesen középen tartják az anyagot, mielőtt elérné a pengét.
A különböző szubsztrátumok nagyon eltérő sebességgel rontják le a pengéket. A szabványos papír vágásával a penge hónapokig kitart. A csiszolóanyagok vágása teljesen megváltoztatja az idővonalat.
Az olyan anyagok, mint az üvegszál vagy a fémezett fólia, csiszolópapírként viselkednek. Gyorsan lebontják a szabványos acélpengéket. A keményfém költségét figyelembe kell venni. A speciálisan edzett pengék eleve többe kerülnek, de megakadályozzák az állandó állásidőt.
Értékelje a gép karbantartási szabványos működési eljárását (SOP). Tegyen fel egy egyszerű kérdést az eladónak. A normál pengecsere 10 percet vagy 2 órát vesz igénybe? Ha a kezelőknek szét kell szerelniük az egész etetőegységet, hogy elérjék az üllőt, az állásidő költségei az egekbe szöknek.
Gyakori feldolgozási hibák és megoldások |
||
Tünet |
Valószínű Oka |
Javasolt intézkedés |
|---|---|---|
Szögletes / görbe vágások |
Teleszkópos forrástekercs vagy egyenetlen görgőnyomás |
Telepítse az EPC webes útmutatót; újrakalibrálja a szorítógörgő feszességét. |
Homorú habszivacs élek |
A penge összenyomja az anyagot nyírás előtt |
Váltás forgólapátról guillotine pengére; élesítse a pengét. |
Inkonzisztens hosszúságok |
Anyag megcsúszása az adagolóhengereken |
Frissítés szervo motorokra; cserélje ki a nagy súrlódású PU hengerekre. |
Anyag tapadás |
Statikus elektromosság felhalmozódása |
Szereljen fel ionizáló statikus eltávolító rudakat a penge közelébe. |
A felszerelés kiválasztása szigorú kritériumokat igényel. A beszállítók megfelelő ellenőrzéséhez vállalati szintű beszerzési stratégiára van szüksége.
Egy megbízható A tekercslapra vágógép gyártója partnerként jár el, nem katalógusszállítóként. Nem fognak eladni neked vakgépet.
Ragaszkodniuk kell ahhoz, hogy először a tényleges anyagot futtassák át a berendezésükön. Küldj nekik egy tekercset mintát. A kivágott mintákat részletes videóriporttal együtt vissza kell küldeniük. Ez a szerkesztetlen videó bizonyítja, hogy a gép eléri a megadott átviteli sebességet és pontosságot. Ha egy eladó megtagadja ezt a vizsgálatot, azonnal menjen el.
Értékelje az összes kritikus automatizálási összetevő eredetét. Minden áron el kell kerülnie a saját tulajdonú zárolást.
Nézze meg a PLC-t (Programozható logikai vezérlő) és a HMI-t (Human Machine Interface). Ellenőrizze a szervomotorokat és a fotoelektromos érzékelőket. Ezeknek elismert, ipari márkáktól kell származniuk. Keressen olyan neveket, mint a Siemens, Mitsubishi vagy Omron. Ha egy alkatrész öt éven belül meghibásodik, helyben kell cserét vásárolnia. A homályos, fehér címkével ellátott elektronika használhatatlan hulladékká változtatja a gépet, ha meghibásodik.
Az ipari vágógépek súlyos sérüléseket okoznak, ha rosszul vannak megtervezve. Szigorú biztonsági funkciókat kell előírnia.
A gépet fizikailag reteszelt védőburkolatokkal kell ellátni. A kezelők soha nem léphetnek kapcsolatba aktív pengeterülettel. A védőburkolat kinyitásakor azonnal meg kell szakítani a fűrészlap-motor áramellátását. Keresse a jól látható vészleállító gombokat az alváz minden oldalán. Győződjön meg arról, hogy a berendezés megfelel a regionális biztonsági szabványoknak, mint például a CE Európában vagy az UL Észak-Amerikában.
A homályos garanciális ígéretek nulla védelmet kínálnak. Keresse a szerződésben egyértelmű, kettéosztott garanciális feltételeket.
Az elektronikai alkatrészek általában eltérő élettartamúak, mint a nehéz acélblokkok. A szabványos, tisztességes szolgáltatási szint megállapodás (SLA) 1 évet kínál az elektronikus PLC-komponensekre. Legalább 2 évet kell biztosítania a mechanikus alvázon és a vázon. Kérdezd meg, hogyan kezelik a technikai támogatást. A költséges szervizlátogatások minimalizálása érdekében videohívásokkal kapcsolatos hibaelhárítási képességekre van szüksége.
Az automatizált vágórendszerek hatalmas ugrásokat tesznek lehetővé a termelési kapacitásban. Továbbra is rendkívül alkalmazkodó eszközök. Sikerük azonban teljes mértékben azon múlik, hogy a gép mechanikáját az anyag fizikájához igazítják. Hibátlanul kell összehangolnia a feszültségszabályozást, a penge felépítését és az adagolási mechanizmusokat. Ha figyelmen kívül hagyja az anyag nyúlását vagy merevségét, az aljzat elpazarolásához és a gyártósorok elakadásához vezethet.
Vizsgálja át aktuális anyagméreteit még ma. Dokumentálja a maximális szalagszélességet, maximális tekercsátmérőt és vastagságtartományt. Számítsa ki a szükséges napi teljesítményt. Ezután vegye fel a kapcsolatot egy minősített gyártóval, hogy megszervezze a fizikai anyagminta vizsgálatát. A beszerzési megrendelés aláírása előtt kérjen adatalapú képességjelentést. E precíz lépések megtétele biztosítja a zökkenőmentes, rendkívül produktív berendezés-integrációt.
V: A szabványos gépek csak keresztvágást (lapozást) végeznek. Vízszintesen vágják el a hálót. Sok gyártó azonban kínál opcionális vágópenge-tartozékokat. Ezek a kiegészítők lehetővé teszik, hogy a gép egyszerre végezzen hosszirányú hasítást és vízszintes keresztvágást is. Így egy széles tekercs több keskeny egymásra rakott laprá változik.
V: Ez erősen függ az anyag sűrűségétől. A puha anyagokat, például habszivacsot vagy szivacsot könnyedén feldolgozhatnak akár 15–20 mm vastagságig guillotine-beállítással. A merev műanyagok vagy a nehéz kartonok sokkal korábban elérték határukat. A nagy sűrűségű anyagok kisebb vastagságnál lefedik, hogy megakadályozzák a pengemotor leállását.
V: Nem, ha helyesen adja meg a gépet. Érzékeny anyagok, például hőpapír vagy fényes nyomtatott fólia esetén a szabványos acélgörgők kárt okoznak. A gépeknek speciális gumi- vagy PU-bevonatú szorítógörgőket kell használniuk. Ezek a puhább görgők egyenletesen osztják el a húzófeszültséget anélkül, hogy megkarcolnák vagy megnyomnák a finom felületet.
