

Просмотры: 0 Автор: Редактор сайта Время публикации: 16.11.2026 Происхождение: Сайт
Переход от ручной резки или базовых дозаторов к автоматизированному точному взвешиванию полностью меняет ваше производство. Прежде чем совершить этот прыжок, вам нужна абсолютная уверенность. Ваше оборудование должно безупречно обрабатывать ваш конкретный субстрат. Он должен работать без искажения краев, растяжения или чрезмерных потерь.
К сожалению, не все режущие системы универсально совместимы. Машина, идеально откалиброванная для работы с жестким картоном, потерпит катастрофическую неудачу при работе с высокоэластичными полиуретановыми пленками. Ему просто не хватает правильного контроля натяжения и архитектуры лезвия, чтобы обеспечить эластичность.
В этом руководстве представлена подробная, инженерно-ориентированная информация о совместимости материалов. Мы исследуем технические ограничения и основные критерии оценки. Вы узнаете, как выбрать подходящее оборудование. Это гарантирует, что вы выберете квалифицированного партнера, способного точно соответствовать вашим производственным допускам.
Универсальность материалов: промышленные системы могут обрабатывать все: от тонких пленок толщиной 20 мкм до пенопласта толщиной 20 мм, при условии, что тип лезвия (гильотинное или вращающееся) соответствует подложке.
Критические ограничения: Возможности машины определяются жесткостью материала, прочностью на разрыв и диаметром рулона (стандартные 400 мм против расширенных 1000 мм для пенопластов).
Проверка обязательна: никогда не совершайте покупки только на основании спецификации; Надежному производителю станков для резки рулона в лист потребуются физические образцы материала, подтверждающие заявленные допуски ±0,1 мм, прежде чем завершить сборку.
Резак против продольной резки: машины для рулонной резки выполняют поперечную резку (раскатывание листов); продольно-резательные машины выполняют продольную резку (перемотку на более узкие рулоны). Многие современные системы объединяют и то, и другое.
Сопоставление конкретных подложек с типичными возможностями машинной обработки имеет решающее значение. А Машина для резки листов в рулон обрабатывает различные категории. Однако каждый материал требует особой механической обработки.
Стандартная обработка охватывает огромный спектр бумажной продукции. Он справляется со всем: от деликатных тканей и термобумаги до тяжелой крафт-бумаги. Промышленные модели легко разрезают картон плотностью более 300 г/м².
Необходимо следить за маркировкой поверхности. Подающие ролики под высоким давлением могут повредить поверхности с покрытием или печатью. Чтобы избежать этой проблемы, мы рекомендуем специальные ролики с резиновым покрытием. Кроме того, вам понадобятся фотоэлектрические датчики меток глаз. Эти датчики обнаруживают регистрационные метки, обеспечивая идеально ровные разрезы на предварительно напечатанных рулонах бумаги.
Современное оборудование без проблем справляется с пластиками ПЭТ, ПВХ и ПЭ. Они также обрабатывают металлизированные пленки и алюминиевую фольгу. Толщина этих подложек обычно составляет от 20 до 100 мкм.
Эти материалы требуют значительных ограничений при обработке. Тонкие пленки очень чувствительны к накоплению статического электричества. Они также легко растягиваются при растяжении. Вы должны использовать прецизионные стойки для размотки, чтобы предотвратить коробление материала. Эти стенды требуют передовых систем контроля натяжения полотна. Магнитно-порошковые тормоза и сцепления поддерживают идеальное натяжение. Устранители статического электричества (ионизирующие стержни) обязательны для предотвращения прилипания тонких пленок к шасси машины.
В эту категорию входят материалы низкой плотности, такие как пузырчатая пленка и пенопласт EPE. Он также покрывает плотную силиконовую резину толщиной до 20 мм.
Роторные лопасти здесь часто полностью выходят из строя. Вращающееся лезвие продвигает материал вперед во время резки. Это сжимает пену и оставляет искаженный угловой край. Мощные гильотинные режущие агрегаты решают эту проблему. Они обеспечивают огромную силу сдвига вниз. Это позволяет аккуратно разрезать толстые материалы, не сжимая кромку. Вам также понадобятся удлинители. Пенопластовые материалы быстро набухают. Стандартная размотка вмещает рулоны диаметром 400 мм. Вам нужны удлинители для рулонов большого диаметра до 1000 мм.
Промышленные резаки разрезают стекловолокно, тефлон и переводные пленки. Они превосходно справляются с обработкой нетканых материалов, используемых в медицинских фильтрах.
Однако чрезвычайно мягкий или очень эластичный текстиль представляет собой серьезную проблему. Им не хватает естественной жесткости, необходимой для автоматического кормления. Стандартные валики просто сминают ткань в комок. Необходимо установить специальные несущие ремни. Эти ремни полностью поддерживают материал. Направляющие натяжения кромок также помогают удерживать ткань натянутой до того, как лезвие упадет.
Сводная таблица совместимости материалов |
|||
Категория материала |
Типичная толщина/вес |
Требуемый тип лезвия |
Дополнения для критической обработки |
|---|---|---|---|
Бумага и картон |
40 г/м² – 300+ г/м² |
Роторный или гильотинный |
Фотоэлектрические датчики, немаркирующие ролики |
Пленки и фольга |
20–100 мкм |
Роторный или летающий нож |
Устранители статического электричества, магнитно-порошковые тормоза |
Пены и резина |
Толщина до 20 мм. |
Сверхмощная гильотина |
Удлинители валков (1000 мм), сильная механика сдвига. |
Текстиль и нетканые материалы |
Варьируется в широких пределах |
Гильотина или специализированная ротационная |
Несущие ремни, направляющие натяжения кромок |
Технические характеристики определяют, можно ли действительно эффективно разрезать материал. Вы должны привести эти характеристики в соответствие с вашим конкретным субстратом.
Качественные машины часто заявляют о точности от ±0,1 мм до ±0,3 мм. Однако вам следует рассматривать эти цифры как теоретические максимумы. Фактическая точность во многом зависит от скольжения материала.
Если носитель скользит между валками, точность снижается. Убедитесь, что в машине используются подающие ролики с сервоприводом. Производитель должен адаптировать материал валика к коэффициенту трения вашей подложки. Полиуретановые ролики хорошо захватывают скользкую пленку. Стальные ролики с накаткой лучше подходят для тяжелой, нечувствительной резины.
Скорость машины колеблется в зависимости от жесткости и веса материала. Вы не можете использовать пенопласт толщиной 20 мм с той же скоростью, что и стандартную копировальную бумагу.
Жесткие материалы: Бумага и картон подаются исключительно хорошо. Они могут достигать высоких скоростей от 50 до 350 метров в минуту. Они легко совершают более 100 ударов в минуту.
Толстые материалы: пенопласты и толстые резины требуют гораздо более медленных скоростей подачи. Это предотвращает скопление материала за лезвием.
Деликатные материалы: тонкие пленки требуют более медленного ускорения. Внезапные рывки могут сломать полотно или привести к деформации его растяжения. Замедление подачи позволяет сохранить качество кромки. Это также предотвращает опасное отклонение лезвия.
Выбор неправильного лезвия разрушит ваш материал. Вы должны указать правильное действие резки.
Вращающийся нож: это лезвие непрерывно вращается против неподвижной нижней наковальни. Он лучше всего подходит для высокоскоростной резки бумаги и тонких пленок. Он обеспечивает самое быстрое время цикла.
Гильотина (ножницы): лезвие опускается вертикально. Он обеспечивает огромную силу сдвига. Лучше всего он подходит для толстых досок, жесткого пластика и губчатого пенопласта. Он работает медленнее, но режет чище на толстых носителях.
Летающий нож: этот клинок движется вдоль движущейся паутины. Он выполняет резку, не останавливая поток материала. Производители используют его для сверхскоростных непрерывных веб-операций.
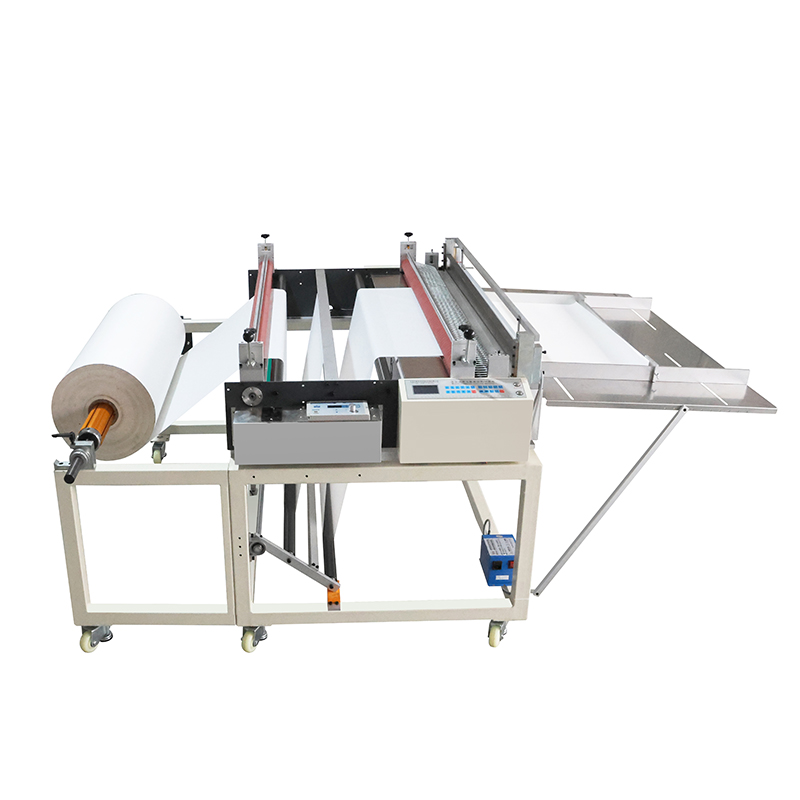
Заводской цех раскрывает истинные возможности любого автоматизированного оборудования. Вы должны понимать, что идет не так и как смягчить эти риски.
Скептически оценивайте утверждения об исключительной идеальной машине. В рекламных проспектах часто говорится, что одна стандартная машина идеально режет все. На практике это редко подтверждается.
Переход от производства тяжелой резины к производству тонкой пленки требует серьезных механических корректировок. Необходимо изменить зазор между лезвиями. Необходимо изменить давление зажима ролика. Машина, настроенная на тяжелую резину, раздавит тонкие пленки. Машине, предназначенной для работы с тонкой пленкой, не хватает крутящего момента, чтобы толкать резину. Вам следует запросить функцию сохранения рецептов в ПЛК, чтобы упростить переналадку.
Ваш режущий станок не сможет исправить ужасные исходные материалы. Плохо намотанные рулоны источника вызывают постоянные головные боли.
Телескопические валки имеют неровные края. Это создает диагональное напряжение в паутине. Это приведет к застреванию при подаче и кривым разрезам. Это происходит независимо от врожденного качества режущего станка. Вам нужно оборудование, чтобы компенсировать плохие броски. Системы кромочных направляющих требуют модернизации. Направляющие полотна, такие как EPC (контроль положения края) или LPC (контроль положения линии), физически перемещают разматывающую стойку. Они удерживают материал в идеальном центре до того, как он достигнет лезвия.
Различные подложки разрушают лезвия с совершенно разной скоростью. Резка стандартной бумаги позволяет лезвию прослужить несколько месяцев. Резка абразивных материалов полностью меняет ход событий.
Такие материалы, как стекловолокно или металлизированная фольга, действуют как наждачная бумага. Они быстро разрушают стандартные стальные лезвия. Вы должны учитывать стоимость твердосплавного сплава. Специальные закаленные лезвия стоят дороже, но позволяют избежать постоянных простоев.
Оцените стандартную рабочую процедуру (СОП) обслуживания машины. Задайте продавцу простой вопрос. Стандартная смена лезвия занимает 10 минут или 2 часа? Если операторам придется разбирать весь блок подачи, чтобы добраться до наковальни, ваши затраты на простои резко возрастут.
Распространенные ошибки обработки и решения |
||
Симптом |
Вероятная причина |
Рекомендуемое действие |
|---|---|---|
Угловые/кривые разрезы |
Телескопический исходный валок или неравномерное давление ролика |
Установите веб-руководство EPC; откалибровать натяжение прижимного ролика. |
Вогнутые края пены |
Лезвие сжимает материал перед стрижкой |
Переключиться с роторного на гильотинный нож; заточить лезвие. |
Непоследовательная длина |
Материал скользит по подающим роликам |
Переход на серводвигатели; замена на ролики из полиуретана с высоким коэффициентом трения. |
Материал цепляется |
Накопление статического электричества |
Установите ионизирующие стержни для устранения статического электричества рядом с лезвием. |
Выбор оборудования требует строгих критериев отбора. Вам нужна стратегия закупок на уровне предприятия, чтобы правильно проверять поставщиков.
Надежный Производитель станков для резки листового металла действует как партнер, а не продавец по каталогу. Они не продадут вам машину вслепую.
Им следует настоять на том, чтобы сначала пропустить ваш материал через свое оборудование. Отправьте им образец рулона. Они должны отправить обратно вырезанные образцы вместе с подробным видеоотчетом. Это неотредактированное видео доказывает, что машина обеспечивает заданную производительность и точность. Если поставщик отказывается от такого тестирования, немедленно уходите.
Оцените происхождение всех критически важных компонентов автоматизации. Вы должны любой ценой избегать проприетарной блокировки.
Посмотрите на ПЛК (программируемый логический контроллер) и HMI (человеко-машинный интерфейс). Проверьте серводвигатели и фотоэлектрические датчики. Они должны исходить от признанных промышленных брендов. Ищите такие названия, как Siemens, Mitsubishi или Omron. Если компонент выйдет из строя через пять лет, вам придется купить замену на месте. Непонятная электроника с белой маркировкой в случае выхода из строя превратит вашу машину в бесполезный металлолом.
Плохая конструкция промышленных режущих станков приводит к серьезным травмам. Вы должны установить строгие меры безопасности.
Машина должна быть оборудована защитными ограждениями с физической блокировкой. Операторы никогда не должны взаимодействовать с активной зоной лезвия. Открытие ограждения должно немедленно обесточить двигатель лезвия. Ищите заметные кнопки аварийной остановки со всех сторон шасси. Убедитесь, что оборудование соответствует региональным стандартам безопасности, таким как CE для Европы или UL для Северной Америки.
Расплывчатые гарантийные обещания не обеспечивают никакой защиты. Ищите в договоре четкие, раздвоенные условия гарантии.
Срок службы электронных компонентов обычно отличается от срока службы тяжелых стальных блоков. Стандартное соглашение об уровне обслуживания (SLA) предусматривает 1 год на электронные компоненты ПЛК. Он должен предлагать не менее 2 лет на механическое шасси и раму. Спросите, как они справляются с технической поддержкой. Вам нужны возможности устранения неполадок с помощью видеозвонков, чтобы свести к минимуму дорогостоящие посещения сервисного центра.
Автоматизированные системы резки обеспечивают огромный скачок в производительности. Они остаются легко адаптируемыми активами. Однако их успех полностью зависит от соответствия механики машины физике вашего материала. Вы должны безупречно отрегулировать контроль натяжения, архитектуру лезвия и механизмы подачи. Игнорирование растяжения или жесткости материала приведет к потере подложек и остановке производственных линий.
Проведите аудит своих текущих материальных измерений сегодня. Задокументируйте максимальную ширину полотна, максимальный диаметр рулона и диапазон толщины. Рассчитайте необходимую дневную пропускную способность. Затем обратитесь к квалифицированному производителю, чтобы организовать испытание физического образца материала. Требуйте отчет о возможностях, подтвержденный данными, прежде чем подписывать какие-либо заказы на поставку. Выполнение этих точных шагов обеспечивает плавную и высокопроизводительную интеграцию оборудования.
О: Стандартные машины выполняют только поперечную резку (листовку). Они разрывают сеть горизонтально. Однако многие производители предлагают дополнительные насадки для резки. Эти надстройки позволяют машине одновременно выполнять как продольную, так и горизонтальную поперечную резку. Это превращает один широкий рулон в несколько узких листов, сложенных стопкой.
Ответ: Это сильно зависит от плотности материала. Мягкие материалы, такие как пенопласт или губка, легко обрабатываются толщиной до 15–20 мм с помощью гильотины. Жесткий пластик или тяжелый картон достигают своих пределов гораздо раньше. Материалы высокой плотности закрываются при меньшей толщине, чтобы предотвратить остановку двигателя лезвия.
О: Нет, если вы правильно укажете машину. При работе с чувствительными материалами, такими как термобумага или глянцевая печатная пленка, стандартные стальные ролики могут привести к повреждению. В машинах должны использоваться специальные прижимные ролики с резиновым или полиуретановым покрытием. Эти более мягкие ролики равномерно распределяют натяжение, не царапая и не оставляя следов на нежной поверхности.
