

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.11.2026 Herkunft: Website
Der Wechsel vom manuellen Schneiden oder einfachen Spendern zur automatisierten Präzisionsskalierung verändert Ihre Produktionsumgebung völlig. Bevor Sie diesen Schritt wagen, brauchen Sie absolute Gewissheit. Ihre Ausrüstung muss Ihr spezifisches Substrat einwandfrei verarbeiten. Es muss ohne Kantenverzerrung, Dehnung oder übermäßigen Abfall funktionieren.
Leider sind nicht alle Schneidsysteme universell kompatibel. Eine Maschine, die perfekt für starren Karton kalibriert ist, wird bei hochdehnbaren Polyurethanfolien katastrophal versagen. Es fehlt einfach die richtige Spannungskontrolle und Klingenarchitektur, um mit der Elastizität umgehen zu können.
Dieser Leitfaden bietet eine definitive, technikorientierte Aufschlüsselung der Materialkompatibilität. Wir untersuchen technische Einschränkungen und wesentliche Bewertungskriterien. Sie erfahren, wie Sie die richtige Ausrüstung spezifizieren. Dies stellt sicher, dass Sie einen qualifizierten Partner auswählen, der Ihre Produktionstoleranzen genau einhalten kann.
Materialvielfalt: Industrielle Systeme können alles verarbeiten, von 20 µm dünnen Folien bis hin zu 20 mm dicken Schaumstoffen, vorausgesetzt, der Klingentyp (Guillotine oder Rotation) passt zum Substrat.
Kritische Einschränkungen: Die Maschinenleistung wird durch die Materialsteifigkeit, Zugfestigkeit und den Rollendurchmesser bestimmt (Standard 400 mm vs. erweiterte 1000 mm für Schaumstoffe).
Eine Validierung ist obligatorisch: Kaufen Sie niemals nur auf der Grundlage eines Datenblatts; Ein zuverlässiger Hersteller von Rollen- und Bogenschneidemaschinen benötigt physische Materialproben, um Toleranzansprüche von ±0,1 mm nachzuweisen, bevor er einen Bau fertigstellt.
Cutter vs. Slitter: Rolle-zu-Blatt-Maschinen führen Querschnitte (Blechschneiden) durch; Rollenschneider führen Längsschnitte durch (Aufwickeln in schmalere Rollen). Viele moderne Systeme integrieren beides.
Die Zuordnung spezifischer Substrate zu typischen maschinellen Verarbeitungsmöglichkeiten ist von entscheidender Bedeutung. A Die Rollenschneidemaschine verarbeitet verschiedene Kategorien. Allerdings erfordert jedes Material eine unterschiedliche mechanische Handhabung.
Die Standardverarbeitung deckt ein riesiges Spektrum an Papierprodukten ab. Es verarbeitet alles von empfindlichem Tissue- und Thermopapier bis hin zu schwerem Kraftpapier. Industriemodelle schneiden problemlos Karton mit mehr als 300 g/m².
Sie müssen auf Oberflächenmarkierungen achten. Hochdruckvorschubwalzen können beschichtete oder bedruckte Oberflächen beschädigen. Um diesem Problem vorzubeugen, empfehlen wir spezielle gummibeschichtete Walzen. Darüber hinaus benötigen Sie fotoelektrische Augenmarkensensoren. Diese Sensoren erkennen Passmarken und sorgen so für perfekt ausgerichtete Schnitte auf vorgedruckten Papierrollen.
Moderne Anlagen verarbeiten PET-, PVC- und PE-Kunststoffe reibungslos. Sie verarbeiten auch metallisierte Folien und Aluminiumfolien. Diese Substrate haben typischerweise eine Dicke zwischen 20 und 100 µm.
Diese Materialien führen zu erheblichen Einschränkungen bei der Verarbeitung. Dünne Filme sind sehr anfällig für statische Aufladung. Sie dehnen sich auch leicht unter Spannung. Sie müssen Präzisions-Abrollständer verwenden, um ein Verziehen des Materials zu verhindern. Diese Gerüste erfordern fortschrittliche Bahnspannungskontrollsysteme. Magnetpulverbremsen und -kupplungen halten die perfekte Spannung aufrecht. Statische Entladungsgeräte (ionisierende Stäbe) sind zwingend erforderlich, um zu verhindern, dass dünne Filme am Maschinenchassis haften bleiben.
Zu dieser Kategorie gehören Materialien mit geringer Dichte wie Luftpolsterfolie und EPE-Schaum. Es deckt auch dichten Silikonkautschuk mit einer Dicke von bis zu 20 mm ab.
Rotationsmesser versagen hier oft komplett. Ein rotierendes Messer schiebt das Material während des Schnitts nach vorne. Dadurch wird der Schaum komprimiert und eine verzerrte, abgewinkelte Kante entsteht. Hochleistungs-Guillotine-Schneideinheiten lösen dieses Problem. Sie sorgen für eine enorme Scherkraft nach unten. Dadurch werden dicke Materialien sauber durchtrennt, ohne dass die Kante gestaucht wird. Sie benötigen außerdem Verlängerungshalterungen. Schaumstoffe bauen sich schnell auf. Standardabwickelvorrichtungen fassen 400-mm-Rollen. Für große Rollendurchmesser bis 1000 mm benötigen Sie Extender.
Industrieschneider schneiden Glasfaser, Teflon und Transferfolien. Sie eignen sich hervorragend für die Verarbeitung von Vliesstoffen, die in medizinischen Filtern verwendet werden.
Eine große Herausforderung stellen jedoch extrem schlaffe oder hochelastische Textilien dar. Ihnen fehlt die für eine automatisierte Zuführung erforderliche Eigensteifigkeit. Standardwalzen drücken den Stoff einfach in einen zerknitterten Stau. Sie müssen spezielle Trägergurte installieren. Diese Bänder unterstützen das Material vollständig. Kantenspannführungen tragen außerdem dazu bei, den Stoff straff zu halten, bevor die Klinge herunterfällt.
Übersichtstabelle zur Materialkompatibilität |
|||
Materialkategorie |
Typische Dicke/Gewicht |
Erforderlicher Klingentyp |
Kritische Verarbeitungs-Add-Ons |
|---|---|---|---|
Papier und Karton |
40 g/m² – 300+ g/m² |
Rotary oder Guillotine |
Fotoelektrische Sensoren, nicht markierende Rollen |
Filme und Folien |
20 µm – 100 µm |
Rotierendes oder fliegendes Messer |
Statische Eliminatoren, Magnetpulverbremsen |
Schaumstoffe und Gummi |
Bis zu 20 mm dick |
Hochleistungs-Guillotine |
Rollenverlängerungen (1000 mm), starke Schermechanik |
Textilien und Vliesstoffe |
Variiert stark |
Guillotine oder spezielle Rotationsmaschine |
Trägergurte, Kantenspannführungen |
Technische Spezifikationen bestimmen, ob ein Material tatsächlich effektiv geschnitten werden kann. Sie müssen diese Spezifikationen an Ihr spezifisches Substrat anpassen.
Qualitätsmaschinen geben häufig eine Genauigkeit von ±0,1 mm bis ±0,3 mm an. Sie sollten diese Zahlen jedoch als theoretische Höchstwerte betrachten. Die tatsächliche Präzision hängt stark vom Materialschlupf ab.
Wenn Ihr Substrat zwischen den Rollen gleitet, geht die Präzision verloren. Stellen Sie sicher, dass die Maschine servoangetriebene Vorschubwalzen verwendet. Der Hersteller muss das Walzenmaterial auf den Reibungskoeffizienten Ihres Untergrunds abstimmen. Polyurethan-Rollen greifen gut auf rutschigen Folien. Gerändelte Stahlrollen eignen sich besser für schweres, unempfindliches Gummi.
Die Maschinengeschwindigkeit schwankt je nach Materialsteifigkeit und Gewicht. Sie können 20-mm-Schaumstoff nicht mit der gleichen Geschwindigkeit verarbeiten wie normales Kopierpapier.
Starre Materialien: Papier und Pappe lassen sich außergewöhnlich gut einziehen. Sie können hohe Geschwindigkeiten von 50 bis 350 Metern pro Minute erreichen. Sie schaffen problemlos über 100 Schnitte pro Minute.
Dicke Materialien: Schaumstoffe und dicker Gummi erfordern viel langsamere Vorschubgeschwindigkeiten. Dadurch wird verhindert, dass sich das Material hinter der Klinge ansammelt.
Empfindliche Materialien: Dünne Filme benötigen eine langsamere Beschleunigung. Plötzliche Stöße führen zum Reißen der Bahn oder zu Dehnungsverzerrungen. Durch die Verlangsamung des Vorschubs bleibt die Kantenqualität erhalten. Außerdem verhindert es gefährliche Blattablenkungen.
Die Wahl der falschen Klinge zerstört Ihr Material. Sie müssen die richtige Schneidwirkung angeben.
Rotationsmesser: Diese Klinge dreht sich kontinuierlich gegen einen stationären unteren Amboss. Es eignet sich am besten zum Hochgeschwindigkeitsschneiden von Papier und dünnen Folien. Es bietet die schnellsten Zykluszeiten.
Guillotine (Scherenwirkung): Diese Klinge fällt vertikal. Es sorgt für eine enorme Scherkraft. Es eignet sich am besten für dicke Bretter, starre Kunststoffe und schwammige Schaumstoffe. Es arbeitet langsamer, schneidet aber auf dicken Untergründen sauberer.
Fliegendes Messer: Diese Klinge bewegt sich entlang der sich bewegenden Bahn. Es führt den Schnitt aus, ohne den Materialfluss zu stoppen. Hersteller nutzen es für den kontinuierlichen Bahnbetrieb mit ultrahoher Geschwindigkeit.
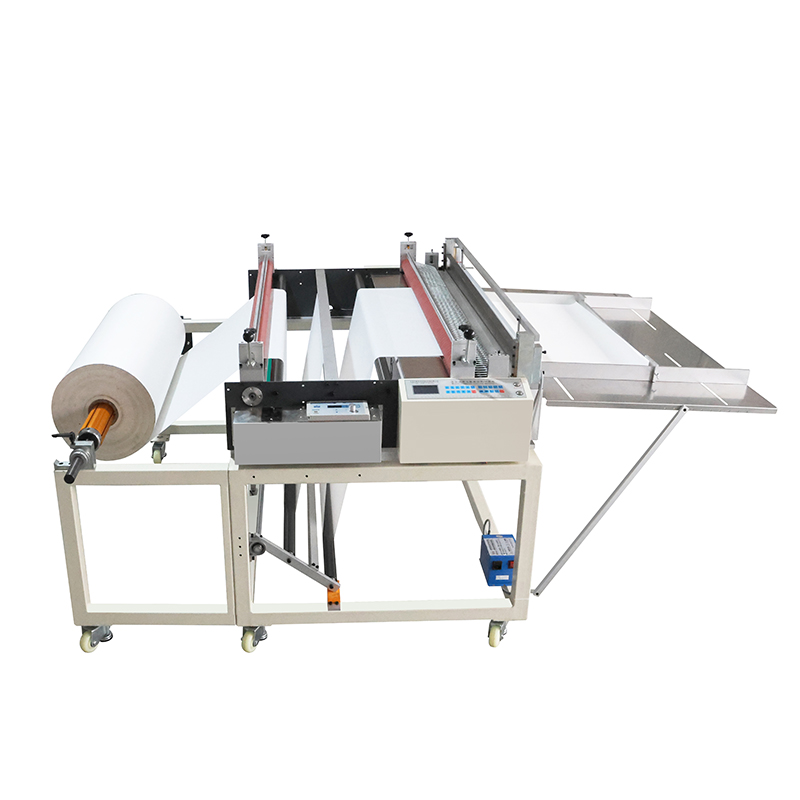
Die Fabrikhalle offenbart die wahren Grenzen jeder automatisierten Ausrüstung. Sie müssen verstehen, was schief geht und wie Sie diese Risiken mindern können.
Bewerten Sie Behauptungen bezüglich einer einzigartig perfekten Maschine skeptisch. In Verkaufsbroschüren wird oft empfohlen, dass eine Standardmaschine alles perfekt schneidet. Dies bewahrheitet sich in der Praxis selten.
Die Umstellung Ihrer Produktion von schwerem Gummi auf dünne Folie erfordert umfangreiche mechanische Anpassungen. Sie müssen den Messerspaltabstand ändern. Sie müssen den Rollenandruckdruck ändern. Eine auf schweres Gummi abgestimmte Maschine zerkleinert dünne Filme. Einer Maschine, die auf dünnen Film abgestimmt ist, fehlt das Drehmoment, um Gummi zu drücken. Um die Umstellung zu erleichtern, sollten Sie Rezeptspeicherfunktionen in der SPS anfordern.
Ihre Schneidemaschine kann schlechte Ausgangsmaterialien nicht reparieren. Schlecht aufgewickelte Quellrollen verursachen ständige Kopfschmerzen.
Teleskoprollen haben unebene Kanten. Dadurch entsteht eine diagonale Spannung in der Bahn. Dies führt zu Futterstaus und schiefen Schnitten. Dies geschieht unabhängig von der Eigenqualität der Schneidemaschine. Sie benötigen Hardware, um schlechte Rolls zu kompensieren. Kantenführungssysteme sind notwendige Upgrades. Bahnlaufregelungseinheiten wie EPC (Edge Position Control) oder LPC (Line Position Control) verschieben den Abrollständer physisch. Sie halten das Material perfekt zentriert, bevor es die Klinge erreicht.
Unterschiedliche Substrate verschlechtern die Klingen sehr unterschiedlich schnell. Durch das Schneiden von Standardpapier hält eine Klinge monatelang. Das Schneiden abrasiver Materialien verändert die Zeitachse völlig.
Materialien wie Glasfaser oder metallisierte Folien wirken wie Schleifpapier. Sie verschleißen Standardstahlklingen schnell. Sie müssen die Kosten für Hartmetall berücksichtigen. Spezialisierte gehärtete Klingen sind im Vorfeld teurer, verhindern aber ständige Ausfallzeiten.
Bewerten Sie die Standardarbeitsanweisung (SOP) für die Wartung der Maschine. Stellen Sie dem Verkäufer eine einfache Frage. Dauert ein normaler Klingenwechsel 10 Minuten oder 2 Stunden? Wenn Bediener die gesamte Zuführeinheit zerlegen müssen, um an den Amboss zu gelangen, steigen Ihre Ausfallkosten sprunghaft an.
Häufige Verarbeitungsfehler und Lösungen |
||
Symptom |
Wahrscheinliche Ursache |
Empfohlene Aktion |
|---|---|---|
Abgewinkelte/krumme Schnitte |
Teleskopierende Quellrolle oder ungleichmäßiger Rollendruck |
Installieren Sie den EPC-Webleitfaden. Andruckrollenspannung neu kalibrieren. |
Konkave Schaumstoffkanten |
Klinge komprimiert Material vor dem Scheren |
Wechseln Sie von der Rotations- zur Guillotine-Klinge; Klinge schärfen. |
Inkonsistente Längen |
Material rutscht auf den Vorschubrollen |
Upgrade auf Servomotoren; Wechseln Sie zu PU-Rollen mit hoher Reibung. |
Materialanhaftung |
Aufbau statischer Elektrizität |
Installieren Sie ionisierende statische Entladungsstäbe in der Nähe der Klinge. |
Die Auswahl der Ausrüstung erfordert strenge Auswahlkriterien. Sie benötigen eine Beschaffungsstrategie auf Unternehmensebene, um Lieferanten ordnungsgemäß zu überprüfen.
Ein vertrauenswürdiger Der Hersteller von Rollenschneidemaschinen agiert wie ein Partner und nicht wie ein Kataloglieferant. Sie werden Ihnen kein Maschinenrollo verkaufen.
Sie sollten darauf bestehen, dass Ihr eigentliches Material zuerst ihre Ausrüstung durchläuft. Schicken Sie ihnen eine Musterrolle. Sie müssen die Schnittproben zusammen mit einem detaillierten Videobericht zurücksenden. Dieses unbearbeitete Video beweist, dass die Maschine Ihren angegebenen Durchsatz und Ihre Genauigkeit erreicht. Wenn ein Anbieter diesen Test ablehnt, gehen Sie sofort weg.
Bewerten Sie den Ursprung aller kritischen Automatisierungskomponenten. Sie müssen eine proprietäre Bindung unbedingt vermeiden.
Schauen Sie sich die SPS (Programmable Logic Controller) und die HMI (Human Machine Interface) an. Überprüfen Sie die Servomotoren und fotoelektrischen Sensoren. Diese sollten von anerkannten Industriemarken stammen. Suchen Sie nach Namen wie Siemens, Mitsubishi oder Omron. Wenn eine Komponente innerhalb von fünf Jahren ausfällt, müssen Sie vor Ort Ersatz kaufen. Undurchsichtige, weiß gekennzeichnete Elektronik macht Ihre Maschine zu nutzlosem Schrott, wenn sie ausfällt.
Industrielle Schneidmaschinen verursachen bei schlechter Konstruktion schwere Verletzungen. Sie müssen strenge Sicherheitsmerkmale vorschreiben.
Die Maschine muss über physisch verriegelte Schutzvorrichtungen verfügen. Bediener dürfen niemals mit einem aktiven Klingenbereich interagieren. Beim Öffnen einer Schutzvorrichtung muss die Stromzufuhr zum Messermotor sofort unterbrochen werden. Achten Sie auf gut sichtbare Not-Aus-Tasten an allen Seiten des Fahrgestells. Stellen Sie sicher, dass die Ausrüstung den regionalen Sicherheitsstandards wie CE für Europa oder UL für Nordamerika entspricht.
Vage Garantieversprechen bieten keinen Schutz. Achten Sie im Vertrag auf klare, getrennte Garantiebedingungen.
Elektronische Bauteile haben meist eine andere Lebensdauer als schwere Stahlblöcke. Ein standardmäßiges, faires Service Level Agreement (SLA) bietet 1 Jahr Garantie auf elektronische SPS-Komponenten. Das mechanische Chassis und der Rahmen sollten mindestens 2 Jahre lang haltbar sein. Fragen Sie, wie sie mit dem technischen Support umgehen. Sie benötigen Fehlerbehebungsfunktionen für Videoanrufe, um kostspielige Serviceeinsätze zu minimieren.
Automatisierte Schneidsysteme sorgen für enorme Steigerungen der Produktionskapazität. Sie bleiben äußerst anpassungsfähige Vermögenswerte. Ihr Erfolg hängt jedoch ausschließlich davon ab, dass die Mechanik der Maschine an die Physik Ihres Materials angepasst wird. Sie müssen Spannungskontrolle, Klingenarchitektur und Vorschubmechanismen einwandfrei aufeinander abstimmen. Das Ignorieren der Materialdehnung oder -steifigkeit führt zur Verschwendung von Substraten und zum Stillstand der Produktionslinien.
Prüfen Sie noch heute Ihre aktuellen Materialabmessungen. Dokumentieren Sie Ihre maximale Bahnbreite, Ihren maximalen Rollendurchmesser und Ihren Dickenbereich. Berechnen Sie Ihren erforderlichen Tagesdurchsatz. Wenden Sie sich anschließend an einen qualifizierten Hersteller, um einen physischen Materialprobentest zu vereinbaren. Fordern Sie einen datengestützten Fähigkeitsbericht an, bevor Sie Bestellungen unterzeichnen. Die Durchführung dieser präzisen Schritte gewährleistet eine reibungslose, hochproduktive Geräteintegration.
A: Standardmaschinen führen nur Querschneiden (Blechschneiden) durch. Sie durchtrennen die Bahn horizontal. Viele Hersteller bieten jedoch optionale Schlitzmesseraufsätze an. Mit diesen Erweiterungen kann die Maschine gleichzeitig Längs- und Querschneiden durchführen. Dadurch werden aus einer breiten Rolle mehrere schmale gestapelte Blätter.
A: Es hängt stark von der Materialdichte ab. Weiche Materialien wie Schaumstoff oder Schwamm lassen sich problemlos mit einer Guillotine-Einrichtung bis zu einer Dicke von 15–20 mm verarbeiten. Starre Kunststoffe oder schwere Kartons stoßen deutlich früher an ihre Grenzen. Materialien mit hoher Dichte enden bei geringerer Dicke, um ein Abwürgen des Messermotors zu verhindern.
A: Nicht, wenn Sie die Maschine korrekt angeben. Bei empfindlichen Materialien wie Thermopapier oder glänzend bedruckten Folien verursachen Standard-Stahlwalzen Schäden. Maschinen müssen spezielle gummi- oder PU-beschichtete Andruckrollen verwenden. Diese weicheren Rollen verteilen die Zugspannung gleichmäßig, ohne die empfindliche Oberfläche zu zerkratzen oder zu markieren.
