

Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-11-16 Původ: místo
Přechod z ručního řezání nebo základních dávkovačů na automatizované přesné škálování zcela změní vaši výrobní úroveň. Než uděláte tento skok, potřebujete absolutní jistotu. Vaše zařízení musí bezchybně zvládnout váš konkrétní substrát. Musí fungovat bez deformace hran, roztahování nebo nadměrného plýtvání.
Bohužel ne všechny řezací systémy jsou univerzálně kompatibilní. Stroj dokonale kalibrovaný pro tuhý karton katastrofálně selže na vysoce průtažných polyuretanových fóliích. Jednoduše postrádá správnou regulaci napětí a architekturu čepele, aby zvládla elasticitu.
Tato příručka poskytuje definitivní, inženýrsky zaměřený rozpis materiálové kompatibility. Zkoumáme technická omezení a základní kritéria hodnocení. Dozvíte se, jak specifikovat správné vybavení. To zajišťuje, že si vyberete kvalifikovaného partnera schopného splnit vaše přesné výrobní tolerance.
Všestrannost materiálu: Průmyslové systémy dokážou zpracovat vše od 20µm jemných filmů po 20mm silné pěny za předpokladu, že typ čepele (gilotina vs. rotační) odpovídá substrátu.
Kritická omezení: Schopnost stroje je dána tuhostí materiálu, pevností v tahu a průměrem role (standardní 400 mm vs. prodloužená 1000 mm pro pěny).
Ověření je povinné: Nikdy nenakupujte pouze na základě specifikace; Spolehlivý výrobce řezacího stroje z role na plech bude před dokončením stavby vyžadovat fyzické vzorky materiálu k prokázání tolerance ±0,1 mm.
Řezačka vs. Slitter: Stroje z role na arch provádějí příčné řezy (plechování); řezačky provádějí podélné řezy (převíjení do užších rolí). Mnoho moderních systémů integruje obojí.
Mapování specifických substrátů k typickým schopnostem strojního zpracování je zásadní. A Stroj na řezání rolí na plech zpracovává různé kategorie. Každý materiál však vyžaduje odlišnou mechanickou manipulaci.
Standardní zpracování pokrývá obrovskou škálu papírových produktů. Poradí si se vším od jemného hedvábného papíru a termopapíru až po těžký kraft. Průmyslové modely snadno proříznou karton o hmotnosti 300+ g/m2.
Musíte dávat pozor na povrchové značení. Vysokotlaké podávací válce mohou poškodit potažené nebo potištěné povrchy. Aby se tomuto problému předešlo, doporučujeme speciální pogumované válečky. Dále potřebujete fotoelektrické snímače očních značek. Tyto senzory detekují registrační značky, aby zajistily dokonale vyrovnané řezy na rolích předtištěného papíru.
Moderní zařízení si hladce poradí s PET, PVC a PE plasty. Zpracovávají také metalizované fólie a hliníkové fólie. Tyto substráty mají obvykle tloušťku mezi 20 a 100 um.
Tyto materiály představují významná omezení při zpracování. Tenké filmy jsou vysoce náchylné k usazování statické elektřiny. Také se snadno natahují pod napětím. Musíte použít přesné odvíjecí stojany, abyste zabránili deformaci materiálu. Tyto stojany vyžadují pokročilé systémy kontroly napětí pásu. Magnetické práškové brzdy a spojky udržují dokonalé napětí. Statické eliminátory (ionizační tyče) jsou povinné, aby zabránily ulpívání tenkých filmů na šasi stroje.
Tato kategorie zahrnuje materiály s nízkou hustotou, jako je bublinková fólie a EPE pěna. Pokrývá také hustou silikonovou pryž o tloušťce až 20 mm.
Rotační lopatky zde často zcela selhávají. Rotační nůž posouvá materiál během řezání dopředu. To stlačí pěnu a zanechá zdeformovaný, šikmý okraj. Tento problém řeší výkonné řezací jednotky s gilotinou. Poskytují masivní smykovou sílu směrem dolů. To čistě odřeže silné materiály bez stlačení okraje. Budete také potřebovat prodlužovací držáky. Pěnové materiály se rychle hromadí. Standardní odvíječe drží role 400 mm. Pro velké průměry rolí až do 1000 mm potřebujete nástavce.
Průmyslové řezačky prořezávají sklolaminát, teflon a přenosové fólie. Vynikají ve zpracování netkaných textilií používaných v lékařských filtrech.
Extrémně ochablé nebo vysoce elastické textilie však představují velkou výzvu. Postrádají přirozenou tuhost potřebnou pro automatické krmení. Standardní válečky jednoduše zatlačí látku do zmačkané marmelády. Musíte nainstalovat speciální nosné pásy. Tyto pásy plně podporují materiál. Vodítka napínání hran také pomáhají udržet látku napnutou, než čepel spadne.
Souhrnná tabulka kompatibility materiálů |
|||
Kategorie materiálu |
Typická tloušťka/hmotnost |
Požadovaný typ čepele |
Doplňky pro kritické zpracování |
|---|---|---|---|
Papír a lepenka |
40 gsm – 300+ gsm |
Rotační nebo gilotina |
Fotoelektrické snímače, neznačkující válečky |
Filmy a fólie |
20 µm – 100 µm |
Rotační nebo létající nůž |
Statické eliminátory, magnetické práškové brzdy |
Pěny & Guma |
Do tloušťky 20 mm |
Těžká gilotina |
Prodlužovače válců (1000 mm), silná smyková mechanika |
Textilie a netkané textilie |
Velmi se liší |
Gilotina nebo specializovaná rotační |
Nosné řemeny, vedení napínání okrajů |
Technické specifikace určují, zda lze materiál skutečně efektivně řezat. Tyto specifikace musíte sladit s vaším konkrétním substrátem.
Kvalitní stroje často vyžadují přesnost ±0,1 mm až ±0,3 mm. Tato čísla byste však měli považovat za teoretická maxima. Skutečná přesnost silně závisí na skluzu materiálu.
Pokud váš substrát klouže mezi válečky, přesnost zmizí. Ujistěte se, že stroj používá podávací válečky poháněné servomotorem. Výrobce musí materiál válce přizpůsobit koeficientu tření vašeho substrátu. Polyuretanové válečky dobře drží kluzké fólie. Vroubkované ocelové válečky fungují lépe pro těžkou, necitlivou pryž.
Rychlost stroje kolísá v závislosti na tuhosti materiálu a hmotnosti. Nemůžete používat 20mm pěnu stejnou rychlostí jako standardní papír do kopírek.
Pevné materiály: Papír a lepenka se podávají výjimečně dobře. Mohou dosahovat vysokých rychlostí v rozmezí 50 až 350 metrů za minutu. Snadno dosahují 100+ řezů za minutu.
Silné materiály: Pěny a silné pryže vyžadují mnohem pomalejší posuv. Tím se zabrání hromadění materiálu za ostřím.
Jemné materiály: Tenké filmy vyžadují pomalejší zrychlení. Náhlé škubnutí přetrhne síť nebo způsobí deformaci natažením. Zpomalení posuvu udržuje kvalitu okraje. Zabraňuje také nebezpečnému vychýlení čepele.
Výběr nesprávné čepele ničí váš materiál. Musíte zadat správnou akci řezání.
Rotační nůž: Tato čepel se nepřetržitě otáčí proti pevné spodní kovadlině. Funguje nejlépe pro vysokorychlostní řezání papíru a tenkých filmů. Nabízí nejrychlejší časy cyklu.
Gilotina (nůžková akce): Tato čepel klesá svisle. Poskytuje obrovskou smykovou sílu. Funguje nejlépe pro silné desky, tuhé plasty a houbovité pěny. Cykly pomaleji, ale řeže čistěji na silných substrátech.
Létající nůž: Tato čepel se pohybuje podél pohybujícího se pásu. Provádí řez bez zastavení toku materiálu. Výrobci jej používají pro ultra-vysokorychlostní nepřetržité webové operace.
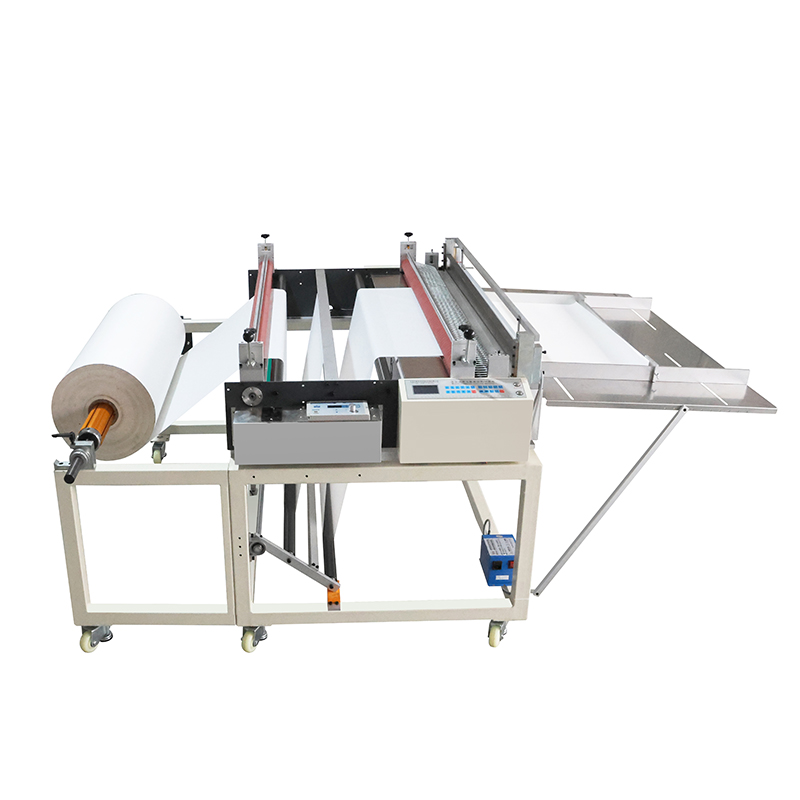
Továrna odhaluje skutečné limity jakéhokoli automatizovaného zařízení. Musíte pochopit, co se pokazí a jak tato rizika zmírnit.
Skepticky vyhodnocujte nároky týkající se jedinečného dokonalého stroje. Prodejní brožury často naznačují, že jeden standardní stroj ořeže vše perfektně. To se v praxi málokdy potvrdí.
Změna výroby z těžké pryže na tenkou fólii vyžaduje velké mechanické úpravy. Musíte změnit vůli mezery nožů. Musíte změnit přítlak válce. Stroj vyladěný pro těžkou gumu rozdrtí tenké vrstvy. Stroj vyladěný pro tenkou vrstvu postrádá točivý moment pro tlačení gumy. Měli byste si v PLC vyžádat funkce pro ukládání receptur, aby byly změny jednodušší.
Váš řezací stroj nemůže opravit hrozné zdrojové materiály. Špatně navinuté zdrojové role způsobují neustálé bolesti hlavy.
Teleskopické role mají nerovné okraje. To vytváří diagonální napětí přes síť. Způsobí to zasekávání při podávání a křivé řezy. To se děje bez ohledu na vrozenou kvalitu řezacího stroje. Ke kompenzaci špatných hodů potřebujete hardware. Systémy navádění hran jsou nezbytnými vylepšeními. Webové naváděcí jednotky jako EPC (Edge Position Control) nebo LPC (Line Position Control) fyzicky posouvají odvíjecí stojan. Udržují materiál dokonale vycentrovaný, než se dostane na čepel.
Různé substráty degradují čepele velmi rozdílnou rychlostí. Řezání standardního papíru umožňuje, aby čepel vydržela měsíce. Řezání abrazivních materiálů zcela mění časovou osu.
Materiály jako sklolaminát nebo metalizované fólie působí jako brusný papír. Rychle degradují standardní ocelové čepele. Musíte zohlednit náklady na karbid. Specializované kalené čepele jsou dražší předem, ale zabraňují neustálým prostojům.
Vyhodnoťte standardní provozní postup (SOP) údržby stroje. Položte prodejci jednoduchou otázku. Trvá standardní výměna kotouče 10 minut nebo 2 hodiny? Pokud musí obsluha rozebrat celou podávací jednotku, aby dosáhla na kovadlinu, vaše náklady na prostoje raketově porostou.
Běžné chyby ve zpracování a řešení |
||
Příznak |
Pravděpodobná příčina |
Doporučená akce |
|---|---|---|
Úhlové / křivé řezy |
Teleskopický zdrojový válec nebo nerovnoměrný tlak válečku |
Nainstalujte webovou příručku EPC; překalibrovat napětí přítlačného válce. |
Konkávní pěnové okraje |
Materiál stlačující čepele před stříháním |
Přepnout z rotační na gilotinovou čepel; nabrousit čepel. |
Nekonzistentní délky |
Materiál prokluzuje na podávacích válcích |
Upgrade na servomotory; výměna za PU válečky s vysokým třením. |
Přilnavost materiálu |
Nárůst statické elektřiny |
Nainstalujte ionizační tyče pro eliminaci statické elektřiny v blízkosti čepele. |
Výběr vybavení vyžaduje přísná kritéria užšího výběru. K řádnému prověření dodavatelů potřebujete strategii nákupu na podnikové úrovni.
Důvěryhodný Výrobce řezacího stroje z role na plech vystupuje jako partner, nikoli jako prodejce katalogu. Neprodají vám strojní roletu.
Měli by trvat na tom, že váš skutečný materiál nejprve projdou jejich vybavením. Pošlete jim vzorek role. Musí poslat zpět řezané vzorky spolu s podrobnou videoreportáží. Toto neupravené video dokazuje, že stroj zasáhne vaši specifikovanou propustnost a přesnost. Pokud prodejce odmítne toto testování, okamžitě odejděte.
Vyhodnoťte původ všech kritických komponent automatizace. Musíte se za každou cenu vyhnout proprietárnímu uzamčení.
Podívejte se na PLC (Programmable Logic Controller) a HMI (Human Machine Interface). Zkontrolujte servomotory a fotoelektrické snímače. Ty by měly pocházet od uznávaných průmyslových značek. Hledejte jména jako Siemens, Mitsubishi nebo Omron. Pokud se součástka po pěti letech porouchá, musíte si ji na místě zakoupit. Obskurní, bíle označená elektronika promění váš stroj v nepoužitelný šrot, když selže.
Průmyslové řezací stroje způsobují při špatné konstrukci těžká zranění. Musíte nařídit přísné bezpečnostní prvky.
Stroj musí být vybaven fyzicky propojenými bezpečnostními kryty. Obsluha nesmí nikdy interagovat s aktivní oblastí čepele. Otevření krytu musí okamžitě přerušit napájení motoru nože. Hledejte výrazná tlačítka nouzového zastavení na všech stranách šasi. Zajistěte, aby zařízení vyhovovalo regionálním bezpečnostním normám, jako je CE pro Evropu nebo UL pro Severní Ameriku.
Vágní sliby záruky nabízejí nulovou ochranu. Hledejte ve smlouvě jasné, rozdělené záruční podmínky.
Elektronické součástky mají obvykle jinou životnost než těžké ocelové bloky. Standardní, spravedlivá dohoda o úrovni služeb (SLA) nabízí 1 rok na elektronické komponenty PLC. Na mechanickém podvozku a rámu by měl nabídnout minimálně 2 roky. Zeptejte se, jak zvládají technickou podporu. Chcete-li minimalizovat nákladné servisní návštěvy, potřebujete funkce pro odstraňování problémů s videohovory.
Automatizované řezací systémy poskytují masivní skoky ve výrobní kapacitě. Zůstávají vysoce přizpůsobivými aktivy. Jejich úspěch však zcela závisí na přizpůsobení mechaniky stroje fyzice vašeho materiálu. Musíte bezchybně sladit ovládání napětí, architekturu čepele a podávací mechanismy. Ignorování natažení nebo tuhosti materiálu povede k plýtvání substráty a zastavení výrobních linek.
Zkontrolujte své aktuální rozměry materiálu ještě dnes. Zdokumentujte svou maximální šířku pásu, maximální průměr role a rozsah tloušťky. Spočítejte si požadovaný denní výkon. Poté se obraťte na kvalifikovaného výrobce, aby zajistil fyzický test vzorku materiálu. Před podepsáním jakékoli nákupní objednávky si vyžádejte zprávu o kapacitě podložené daty. Provedení těchto přesných kroků zajišťuje hladkou a vysoce produktivní integraci zařízení.
A: Standardní stroje provádějí pouze příčné řezání (plechování). Rozdělují síť vodorovně. Mnoho výrobců však nabízí volitelné nástavce na řezací čepel. Tyto doplňky umožňují stroji provádět současně podélné i horizontální příčné řezání. Tím se jedna široká role změní na několik úzkých stohovaných listů.
Odpověď: Velmi záleží na hustotě materiálu. Měkké materiály, jako je pěna nebo houba, lze snadno zpracovat až do tloušťky 15 mm až 20 mm pomocí gilotiny. Tuhé plasty nebo těžké kartony narazí na své limity mnohem dříve. Materiály s vysokou hustotou se při nižších tloušťkách uzavírají, aby se zabránilo zastavení motoru čepele.
Odpověď: Ne, pokud stroj zadáte správně. U citlivých materiálů, jako je termální papír nebo lesklé potištěné filmy, způsobují poškození standardní ocelové válečky. Stroje musí používat speciální pryžové nebo PU potažené přítlačné válce. Tyto měkčí válečky rozdělují tažné napětí rovnoměrně, aniž by poškrábaly nebo poškodily jemný povrch.
