

Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-16 Kaynak: Alan
İnce alüminyum folyo ve esnek film dönüştürmede malzeme verimi kaybı, tesislere günlük binlerce dolara mal oluyor. Üretim çalışmalarını bozan kırışma ve kayma nedeniyle sıklıkla operatörleri suçlarız. Ancak yinelenen bu sorunlar genellikle sistemik mekanik gerilimden ve izleme arızalarından kaynaklanır. Mikro gerilim dengesizliklerini yalnızca manuel kadranları ayarlayarak düzeltemezsiniz. Ekipmanın optik işaret takibini içerecek şekilde yükseltilmesi ölçülebilir, yüksek düzeyde ölçeklenebilir bir müdahale sağlar. Yüksek toleranslı dönüştürme ortamları tam olarak bu düzeyde hassasiyet gerektirir. Optik izleme, malzeme akışını dinamik olarak okur. Mikroskobik sapmaları, pahalı hurdaya neden olmadan anında düzeltir.
Bu makale size kesme ekipmanının yükseltilmesine yönelik teknik bir değerlendirme çerçevesi sunmaktadır. Mevcut üretim hatlarınıza zarar vermeden bu gelişmiş takip sistemlerini nasıl entegre edeceğinizi öğreneceksiniz. Temel nedenleri, spesifik donanım sinerjilerini ve titiz değerlendirme kriterlerini kapsamlı bir şekilde ele alacağız. Bu bilginin benimsenmesi, sorunsuz ve son derece karlı bir uygulama süreci sağlar.
İnce alt tabakaları yöneten teorik mekaniği anlamalısınız. Buruşma, basınç geriliminin içsel malzeme sertliğini aştığı zaman fiziksel olarak meydana gelir. İnce ölçülü alüminyum folyo neredeyse sıfır esnekliğe sahiptir. Polimerik filmler kolayca esner ancak eşit olmayan yükler altında tahmin edilemeyecek şekilde geri çekilir. Basınç kuvvetleri ağ genişliği boyunca içeri doğru itildiğinde, ince malzeme kaçınılmaz olarak bükülür. Bu bükülme kalıcı kırışıklıklar yaratır. Operatörler bu kırışıklıklar oluştuktan sonra gideremezler.
Aralıklı besleme sistemleri doğası gereği tehlikeli gerilim değişimleri yaratır. Dur-kalk mekanik eylemleri, hareketli ağ boyunca dalgalanan yerel gerilim artışları gönderir. Bu ani yükselişler doğrudan çapraz ve uzunlamasına kırışıklıklar olarak kendini gösterir. Eşit olmayan kıstırma silindiri basıncı bu etkiyi büyük ölçüde kötüleştirir. Bir milimetrenin çok küçük bir kısmındaki silindir yanlış hizalaması, büyük gerilimi tek bir kenarda yoğunlaştırır.
Belirsizliğin bileşik maliyetini hafife almayın. Mikro yanlış hizalamalar tüm üretim hattınıza agresif bir şekilde yayılır. Hurda oranları hızla artıyor. Son şekillendirme-doldurma-kapatma işlemi sırasında kenarların yanlış hizalanması nedeniyle alt paketleme makineleri arızalanır. Farmasötik paketleme ve gıda hatları için bu hizalama hataları ciddi uyumluluk risklerini beraberinde getirir. Zayıf contalar steril bariyerleri anında tehlikeye atar.
Bir standart kağıt için rulodan tabakaya kesme makinesi bu ortamda fena halde başarısız oluyor. Kağıt son derece belirgin yapısal iyileşme özelliklerine sahiptir. Doğal lifli yapısı, küçük gerilim şoklarını etkili bir şekilde emer. Alüminyum folyo ve oldukça elastik polimerik filmler aynı koşullar altında kolayca bükülür veya yırtılır. Standart ekipman, bu dayanıklı malzemeleri başarılı bir şekilde işlemek için gereken ultra hassas gerilim bölgelerine tamamen sahip değildir.
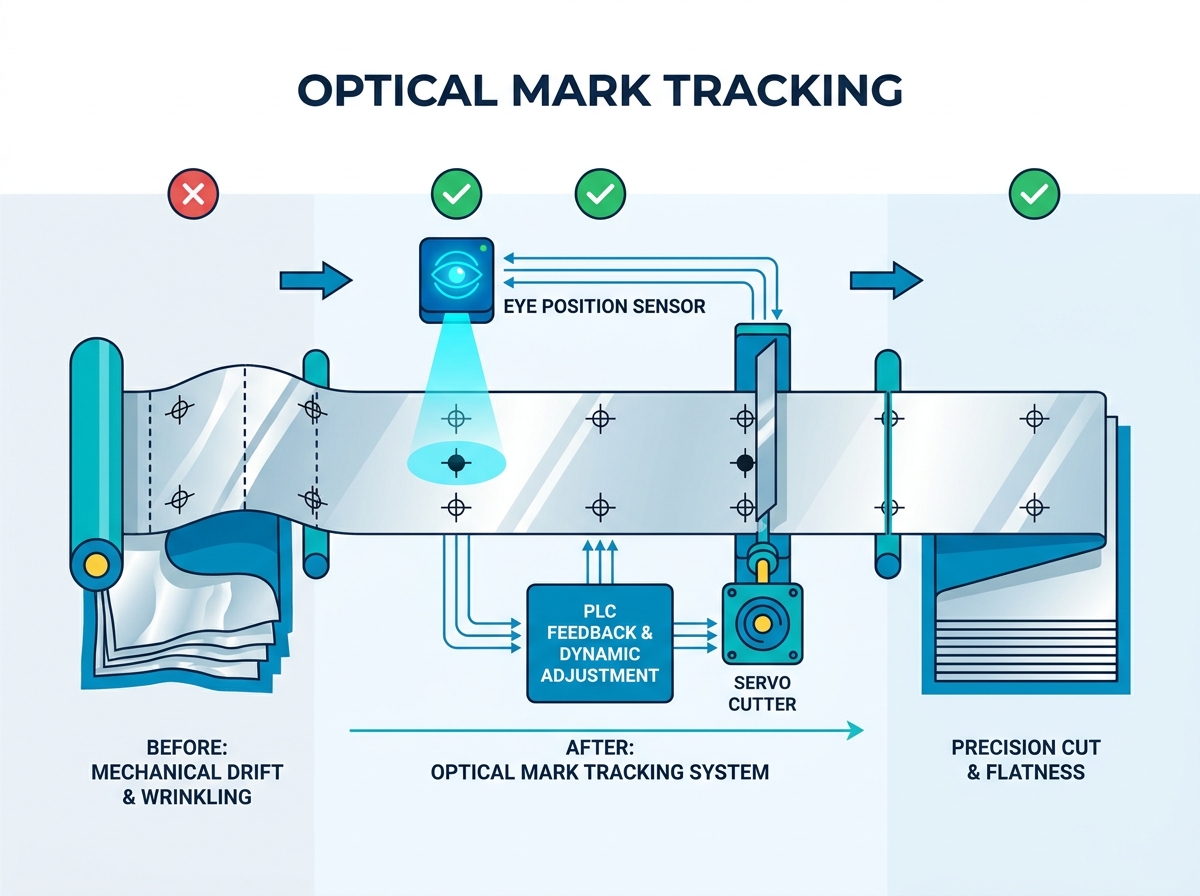
Optik işaret takibini ayrıntılı olarak ele alalım. Bu teknoloji tamamen sıkı bir şekilde entegre edilmiş kapalı döngü geri bildirim sistemine dayanır. Birbirine bağlı üç temel bileşenden oluşur. İlk olarak son derece hassas bir renk işareti sensörü web yüzeyini tarar. İkincisi, yüksek hızlı programlanabilir mantık denetleyicisi (PLC) gelen verileri işler. Üçüncüsü, hassas bir servo motor, fiziksel mekanik ayarlamayı anında gerçekleştirir.
Yüksek hızlı üretim çalışmaları sırasında malzemeler doğal olarak esner. Termal genleşme ve mekanik çekme bu kaçınılmaz uzamaya neden olur. Optik sensör bu kümülatif kayıt hatalarını gerçek zamanlı olarak algılar. Basılı kontrast işaretleri arasındaki tam fiziksel mesafeyi ölçer. Sensör elektrik sinyallerini doğrudan PLC'ye gönderir. Sistem daha sonra mekanik kesme uzunluğunu dinamik olarak mikro ayarlar. Bu, makineyi duraklatmadan gerçekleşir.
Geleneksel mekanik kurulumlar önceden belirlenmiş uzunluk kesme parametrelerini kullanır. Web'iniz döngü başına yalnızca 0,1 mm uzarsa, ardışık 100 kesim 10 mm'lik büyük bir hata üretir. Bir göz konumu rulodan tabakaya kesme makinesi bu sorunu tamamen çözer. Basılı her işarette dijital kesim taban çizgisini sıfırlar. Bu optik dinamik uzunluk kesme, kümülatif hizalama sapmasını tamamen ortadan kaldırır.
Optik sistemleri dağıtırken her zaman uygulama gerçeklerini kabul etmelisiniz. Optik sensörlerin mükemmel çalışması için son derece spesifik çalışma koşulları gerekir. Tüm kayıt blokları için net kontrastlı baskıyı garanti etmelisiniz. Her yeni malzeme partisi için uygun sensör kalibrasyonu kesinlikle zorunludur. Zayıf mürekkep kontrastı, yansıtıcı yüzey parlaması veya ortamdaki toz, yanlış pozitifleri kolayca tetikleyebilir. Özel temiz çalışma bölgeleri ve yüksek kontrastlı mürekkepler, bu sinir bozucu sensör yanlış okumalarını önler.
Optik izleme boşlukta doğru şekilde çalışamaz. Ağın bir an için sallanması veya sarkması durumunda tamamen işe yaramaz durumda kalır. İzleme sensörlerini gelişmiş gerilim kontrol sistemleriyle açıkça eşleştirmeniz gerekir. Mühendisler, çözülme direncini ustalıkla yönetmek için manyetik toz frenlerini entegre ediyor. Dans eden silindirler ve hassas yük hücreleri, ani gerilim şoklarını fiziksel olarak emer. Kritik kesme döngüsünden hemen önce mutlak web düzlüğünü korurlar.
Bıçak seçimi, son derece ince malzemeler için kenar kalitesini belirler. Genel olarak makasla kesme, jiletli dilme ve ezerek kesmeyi değerlendiriyoruz. Ezerek kesme, sertleştirilmiş bir örse yoğun bir şekilde baskı yapan küt bir tekerlek kullanır. Kabul edilemez düzeyde toz üretir. Jiletli dilme, sabit bir bıçağı sürekli olarak ağ boyunca sürükler. Bu özel yöntem, yoğun metal folyolara karşı mücadele ederek bıçağın hızlı aşınmasına neden olur. Giyotin tarzı kesme bıçakları gerçek endüstri standardını temsil eder. Minimum boşluk toleransları gerektirirler. Bu hassas kesme hareketi, folyonun şiddetli kenar kıvrılmasını önlemesi için kesinlikle gereklidir.
Bu katı donanım gereksinimleri, temel paketleme uygulamalarının ötesine geçer. Gerilim stabilitesi ve keskin, hassas kesme, dünya çapında üst düzey dönüştürmeyi tanımlar. Folyo hatlarını geliştiren tesisler sıklıkla bir öncekiyle aynı temel teknolojiyi benimser. tıbbi dokunmamış kesme makinası . Tıbbi üretim, herhangi bir partikül dökülmesini kritik bir sistemik arıza olarak ele alır. Her iki sektör de kenar yıpranması, kırışıklıklar ve mikro kirlenmeye karşı katı sıfır tolerans politikalarını paylaşıyor.
Yeni hassas ekipmanların tedariki oldukça yapılandırılmış bir yaklaşım gerektirir. Kapsamlı rulodan tabakaya kesme makinesi satın alma kılavuzu, temel çıktı kapasitelerinin çok ötesine geçer. Üretim güvenilirliğini sağlamak için dahili mekanik mimarileri dikkatli bir şekilde değerlendirmelisiniz.
İlk değerlendirme boyutu sensör çözünürlüğünü ve tepki süresini içerir. Önce temeldeki fotoelektrik sensörün doğruluğunu değerlendirin. Yüksek hızlı hatlar, mikroskobik renk değişimlerini tespit edebilen gelişmiş sensörler gerektirir. Daha sonra PLC'nin operasyonel tarama frekansını kontrol edin. Sistemin acilen mikrosaniyelik tepki sürelerine ihtiyacı var. Hızlı tepkiler, ana üretim hattını yavaşlatmadan servo motorları ayarlar.
İkinci boyut malzeme çok yönlülüğünü kapsar. Makinenin kesintisiz operasyonel geçişe izin verip vermediğini değerlendirin. Üretim zeminleri sağlam günlük esneklik gerektirir. Boş ağlar için güvenilir, sabit uzunlukta kesime ihtiyacınız var. Basılı webler için aynı zamanda son derece hassas göz konumu kesimine de ihtiyacınız var. Hızlı dijital geçişler, tamamen farklı üretim süreçleri arasında maliyetli makine aksama sürelerini önler.
Üçüncü boyut servo motor güvenilirliğini değerlendirir. Folyo dönüşümü için daima step motorlardan kaçının. Çift servo sistemler, tek servo veya temel step motor kurulumlarından büyük ölçüde daha iyi performans gösterir. Yüksek hızlı folyo dönüşümü, fiziksel olarak izole edilmiş mekanik bölgeler gerektirir. Bir servo, hassas malzeme beslemesini sıkı bir şekilde yönetir. İkinci servo, ağır kesme bıçağını bağımsız olarak çalıştırır. Bu mekanik ayırma, besleme geriliminin gerçek bıçak kuvvetini etkilemesini önler.
Tedarik riskinizi etkin bir şekilde tamamen azaltmalısınız. Seçtiğiniz satıcıdan sıkı Fabrika Kabul Testi (FAT) talep edin. Genel baskı kağıdı kullanılarak yapılan doğrulama testlerini kabul etmeyin. Özellikle tam alüminyum malzeme ölçüm cihazınızı kullanarak test çalıştırmaları talep edin. Özel baskı kontrastınızı ve özel mürekkep yansıtma parametrelerinizi kullanarak test yaptıklarından emin olun.
Kesme Teknolojisi Yetenekleri Karşılaştırması
| Operasyonel Metrik | Mekanik Önceden Belirlenmiş Kurulum | Optik İşaret Takip Kurulumu |
|---|---|---|
| Kesim Doğruluğu Bakımı | Zamanla kademeli olarak sürüklenir | Kesin sürekli işaret yerleşimini korur |
| Malzeme Taşıma Uygunluğu | İnce folyolarla yoğun bir şekilde mücadele ediyor | Yüksek esnekliğe sahip elastik filmler için ideal |
| Kurulum ve Kalibrasyon | Manuel arama ayarlamaları gerektirir | Dijital HMI kalibrasyonunu kullanır |
Geri ödeme süresinin hesaplanması, net veri izleme metodolojileri gerektirir. Doğrudan operasyonel iyileştirmeleri ölçen kapsamlı bir çerçeve oluşturun. İlk olarak, azaltılmış hurda malzeme hacimlerini sıkı bir şekilde takip edin. İkincisi, daha hızlı ve tutarlı hat hızlarını izleyin. Üçüncüsü, vardiya başına gereken minimum operatör müdahalesini kaydedin. Bu doğrudan verimlilik kazanımları, yatırım getirinizi büyük ölçüde hızlandırır.
Yükseltme, iş gücünüz için belirli bir öğrenme eğrisi sunar. Dijital İnsan-Makine Arayüzü (HMI) sistemleri, tanıdık manuel aramaların yerini tamamen alıyor. Operatörler optik sensör kalibrasyon protokollerini sabırla öğrenmelidir. Modern dokunmatik ekranlar bu geçiş aşamasını büyük ölçüde basitleştirir. Net görsel hata teşhisi ve adım adım dijital tarifler sağlarlar. Doğru satıcı eğitimi genellikle bu bilgi açığını birkaç gün içinde kapatır.
Uzun vadeli ölçeklenebilirlik için dikkatli plan yapın. Modern rulodan tabakaya kesme makinesinin gelecekteki fabrika alanı genişletmelerini desteklemesi gerekir. Dijital iş akışı entegrasyonları sunan gelişmiş sistemleri arayın. Sorunsuz bir şekilde yerleşik öngörücü bakım özelliklerine sahip ekipmanı seçin. Akıllı sensörler bıçak aşınmasını dinamik olarak aktif olarak izler. Kör kenarlar mikro yırtıklara ve maliyetli arızalara neden olmadan önce bakım ekiplerini uyarırlar.
Bu gelişmiş izleme sistemlerini verimli bir şekilde entegre etmek için aşağıdaki sıralı dağıtım adımlarını izleyin:
Mekanik gerilime güvenmekten optik hassasiyeti benimsemeye temel geçiş, üretim kalitesini dönüştürür. Yalnızca basit mekanik kavramalara güvenmek, ince ölçülü alt tabakaları tutarken başarısızlığı garanti eder. Optik işaret izleme, yıkıcı kayıt kaymasını temel olarak çözer. Her kesimin tam olarak basılan işarete ulaşmasını sağlar.
Kırışmayı kalıcı olarak çözmek gerçekten bütünsel bir mühendislik yaklaşımı gerektirir. Göz konumu takibini, sıkı gerginlik kontrolünü ve optimum bıçak seçimini stratejik olarak birleştirmelisiniz. Her bir unsur diğerlerinin operasyonel başarısını büyük ölçüde desteklemektedir.
Bugün kontrollü bir malzeme denetimi planlayarak harekete geçin. Özel folyonuzu veya filminizi doğrudan satıcının optik makinesinde test edin. Bu kritik adım, herhangi bir satın alma kararını sonuçlandırmadan önce teknik performansı ampirik olarak doğrular.
C: Standart bir makine sağlam alt tabakaları kolaylıkla işler. Alüminyum folyo, önemli ölçüde daha sıkı bıçak açıklıkları ve aktif statik elektriğin ortadan kaldırılmasını gerektirir. Folyo, kağıtta bulunan yapısal iyileştirme özelliklerinden tamamen yoksundur. Bu nedenle özel folyo makinelerinde son derece hassas gerilim kontrol sistemleri kullanılmaktadır. Bu sistemler, yüksek hızlı besleme döngüsü sırasında geri dönüşü olmayan esnemeyi ve burkulmayı etkin bir şekilde önler.
C: Şeffaf filmler doğal olarak standart görünür ışık sensörlerini karıştırır. Bu sorunu çözmek için operatörler yüksek kontrastlı kayıt bloklarını doğrudan filmin kenarına yazdırıyor. Alternatif olarak tesisler özel ultrasonik veya kapasitans sensörlerine yükseltilebilir. Bu gelişmiş sensörler, yalnızca görünür ışık yansımasına dayanmadan, kalınlık değişikliklerini veya belirli malzeme işaretlerini doğru bir şekilde algılar.
C: Hayır. Optik izleme, hassas kesim yerleşimini garanti eder ve kayıt kaymasını etkin bir şekilde ortadan kaldırır. Bununla birlikte, kırışık önleme kesinlikle optimum çözme gerginliğini gerektirir. Ayrıca mükemmel paralel avara silindirlerine de ihtiyacınız var. Mekanik ağ kullanımınız yanlış hizada kalırsa, hassas malzeme kesme bıçağına ulaşmadan çok önce bile kırışacaktır.
C: Optik izleme özellikle basılı kayıt işaretlerini hedefler. Bununla birlikte, bu optik makinelerde yerleşik olarak bulunan gelişmiş çift servo besleme mekanizmaları oldukça faydalı olmaya devam ediyor. Kesin kesme uzunlukları ve sıfır gerilimli besleme sağlarlar. Bu hassas mekanik yetenekler, tamamen baskısız ağları işlerken bile herhangi bir tıbbi dokunmamış kesme makinesi için kesinlikle kritik öneme sahiptir.
