

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.10.2026 Herkunft: Website
Materialausbeuteverluste bei der Verarbeitung dünner Aluminiumfolien und flexibler Folien kosten Betriebe täglich Tausende von Dollar. Oftmals geben wir den Bedienern die Schuld, wenn Falten und Registrierungsabweichungen Produktionsabläufe ruinieren. Diese wiederkehrenden Probleme sind jedoch in der Regel auf systemische mechanische Spannungen und Spurfehler zurückzuführen. Sie können Mikrospannungsungleichgewichte nicht einfach durch Einstellen manueller Einstellräder beheben. Die Aufrüstung der Ausrüstung mit optischer Markierungsverfolgung ermöglicht einen messbaren, hoch skalierbaren Eingriff. Verarbeitungsumgebungen mit hohen Toleranzen erfordern genau dieses Maß an Präzision. Die optische Verfolgung erfasst den Materialfluss dynamisch. Es korrigiert mikroskopisch kleine Abweichungen sofort, bevor sie teuren Ausschuss verursachen.
Dieser Artikel bietet Ihnen einen technischen Bewertungsrahmen für die Aufrüstung von Schneidgeräten. Sie erfahren, wie Sie diese fortschrittlichen Trackingsysteme integrieren können, ohne Ihre bestehenden Produktionslinien zu unterbrechen. Wir werden umfassend auf die Ursachen, spezifische Hardware-Synergien und strenge Bewertungskriterien eingehen. Die Übernahme dieses Wissens gewährleistet einen reibungslosen und hochprofitablen Implementierungsprozess.
Sie müssen die theoretischen Mechanismen dünner Substrate verstehen. Falten entstehen physikalisch, wenn die Druckspannung die Eigensteifigkeit des Materials übersteigt. Dünne Aluminiumfolie besitzt praktisch keine Elastizität. Polymerfolien dehnen sich leicht, schnappen jedoch bei ungleichmäßiger Belastung unvorhersehbar zurück. Wenn Druckkräfte über die Bahnbreite nach innen wirken, knickt das dünne Material unweigerlich ein. Durch dieses Knicken entstehen bleibende Falten. Die Bediener können diese Falten nicht mehr ausbügeln, sobald sie entstanden sind.
Intermittierende Fütterungssysteme erzeugen von Natur aus gefährliche Spannungsgradienten. Mechanische Stop-and-Go-Vorgänge erzeugen örtliche Spannungsspitzen, die sich durch das sich bewegende Netz ausbreiten. Diese plötzlichen Spitzen manifestieren sich direkt als diagonale und longitudinale Falten. Ein ungleichmäßiger Anpresswalzendruck verschlimmert diesen Effekt drastisch. Eine Walzenfehlstellung von nur Bruchteilen eines Millimeters führt zu einer massiven Belastung einer einzelnen Kante.
Unterschätzen Sie nicht die zusätzlichen Kosten von Ungenauigkeiten. Mikro-Fehlausrichtungen breiten sich aggressiv durch Ihre gesamte Produktionslinie aus. Die Ausschussraten vervielfachen sich schnell. Nachgeschaltete Verpackungsmaschinen fallen aus, wenn die Siegelkanten während des letzten Form-Füll-Siegel-Prozesses falsch ausgerichtet sind. Für pharmazeutische Verpackungs- und Lebensmittellinien führen diese Ausrichtungsfehler zu schwerwiegenden Compliance-Risiken. Schlechte Dichtungen gefährden die Sterilbarriere sofort.
Ein Standard Rollenschneidemaschinen für Papier versagen in dieser Umgebung kläglich. Papier zeichnet sich durch ausgeprägte strukturelle Erholungseigenschaften aus. Seine natürliche Faserbeschaffenheit absorbiert kleinere Spannungsstöße effektiv. Aluminiumfolie und hochelastische Polymerfolien knicken oder reißen unter denselben Bedingungen einfach ein. Der Standardausrüstung fehlt völlig die hochempfindliche Spannungszoneneinteilung, die für die erfolgreiche Verarbeitung dieser unnachgiebigen Materialien erforderlich ist.
Lassen Sie uns die optische Markierungsverfolgung gründlich aufschlüsseln. Diese Technologie basiert vollständig auf einem eng integrierten Rückkopplungssystem mit geschlossenem Regelkreis. Es besteht aus drei miteinander verbundenen Kernkomponenten. Zunächst scannt ein hochempfindlicher Farbmarkensensor die Bahnoberfläche. Zweitens verarbeitet eine schnelle speicherprogrammierbare Steuerung (SPS) die eingehenden Daten. Drittens führt ein präziser Servomotor die physikalische mechanische Anpassung sofort aus.
Materialien dehnen sich bei Hochgeschwindigkeitsproduktionsläufen auf natürliche Weise. Durch thermische Ausdehnung und mechanisches Ziehen entsteht diese unvermeidbare Längung. Der optische Sensor erkennt diese kumulierten Registrierungsfehler in Echtzeit. Es misst den exakten physikalischen Abstand zwischen gedruckten Kontrastmarken. Der Sensor sendet elektrische Signale direkt an die SPS. Das System passt dann die mechanische Schnittlänge dynamisch an. Dies geschieht, ohne dass die Maschine angehalten werden muss.
Herkömmliche mechanische Aufbauten nutzen vorgegebene Längenschnittparameter. Wenn sich Ihre Bahn nur um 0,1 mm pro Zyklus dehnt, erzeugen 100 aufeinanderfolgende Schnitte einen massiven Fehler von 10 mm. Ein Die Augenpositionsrolle zur Blechschneidemaschine löst dieses Problem vollständig. Es setzt die digitale Schnittgrundlinie bei jeder einzelnen gedruckten Markierung zurück. Dieses optische dynamische Längenschneiden eliminiert die kumulative Ausrichtungsdrift vollständig.
Beim Einsatz optischer Systeme müssen Sie stets die Umsetzungsrealität berücksichtigen. Für die einwandfreie Funktion optischer Sensoren sind ganz bestimmte Betriebsbedingungen erforderlich. Sie müssen einen klaren Kontrastdruck für alle Registrierungsblöcke gewährleisten. Die ordnungsgemäße Sensorkalibrierung bleibt für jede neue Materialcharge unbedingt erforderlich. Schlechter Tintenkontrast, reflektierende Oberflächenreflexionen oder Umgebungsstaub können leicht zu Fehlalarmen führen. Spezielle saubere Arbeitsbereiche und kontrastreiche Tinten verhindern diese frustrierenden Sensorfehler.
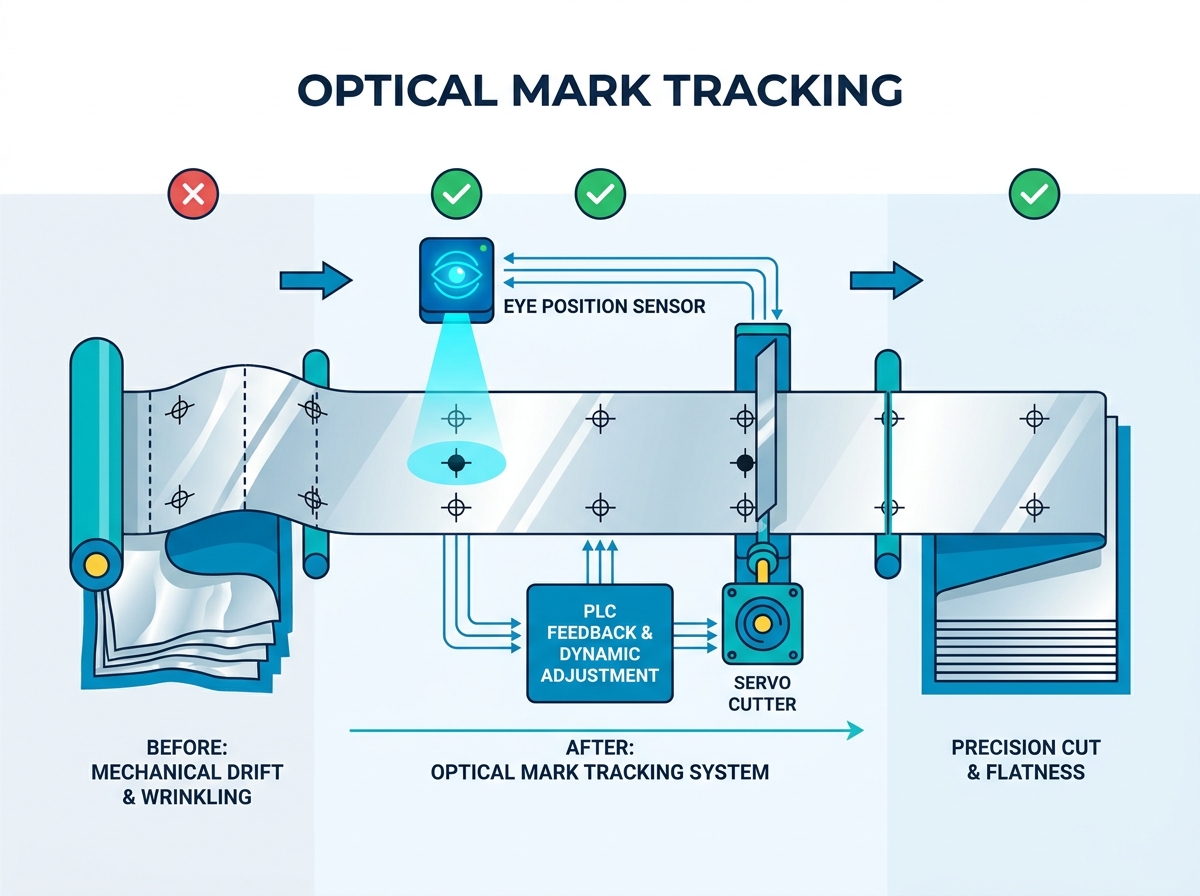
Die optische Verfolgung kann im Vakuum nicht genau funktionieren. Es bleibt völlig nutzlos, wenn die Bahn kurzzeitig flattert oder durchhängt. Sie müssen Tracking-Sensoren explizit mit fortschrittlichen Spannungskontrollsystemen koppeln. Ingenieure integrieren Magnetpulverbremsen, um den Abwickelwiderstand fachmännisch zu steuern. Tanzende Rollen und Präzisions-Wägezellen absorbieren plötzliche Spannungsstöße physikalisch. Sie sorgen unmittelbar vor dem kritischen Schnittzyklus für die absolute Ebenheit der Bahn.
Die Auswahl der Klinge bestimmt die Kantenqualität für extrem dünne Materialien. Im Allgemeinen bewerten wir das Scherenschneiden, das Rasiermesserschneiden und das Quetschschneiden. Beim Quetschschneiden wird ein stumpfes Rad verwendet, das stark gegen einen gehärteten Amboss drückt. Es entsteht eine unzulässige Staubbelastung. Beim Rasiermesserschneiden wird eine stationäre Klinge kontinuierlich durch die Bahn gezogen. Diese spezielle Methode hat Probleme mit dichten Metallfolien, was zu einem schnellen Verschleiß der Klinge führt. Schermesser im Guillotine-Stil repräsentieren den wahren Industriestandard. Sie erfordern minimale Spieltoleranzen. Diese präzise Scherwirkung ist für die Folie unbedingt erforderlich, um ein starkes Einrollen der Kanten zu verhindern.
Diese strengen Hardwareanforderungen gehen über grundlegende Verpackungsanwendungen hinaus. Spannungsstabilität und scharfe, präzise Scherung definieren erstklassige Verarbeitung auf der ganzen Welt. Betriebe, die ihre Folienlinien aufrüsten, übernehmen häufig eine Basistechnologie, die mit einer identisch ist medizinische Vliesschneidemaschine . Bei der medizinischen Fertigung wird jede Partikelabgabe als kritischer Systemfehler betrachtet. In beiden Sektoren gelten strenge Null-Toleranz-Richtlinien für Kantenausfransungen, Falten und Mikrokontaminationen.
Die Beschaffung neuer Präzisionsgeräte erfordert einen stark strukturierten Ansatz. Ein umfassendes Der Kaufratgeber für Rollenschneidemaschinen geht weit über die grundlegenden Produktionskapazitäten hinaus. Sie müssen die internen mechanischen Architekturen sorgfältig bewerten, um die Produktionszuverlässigkeit sicherzustellen.
Die erste Bewertungsdimension betrifft die Sensorauflösung und Reaktionszeit. Bewerten Sie zunächst die zugrunde liegende Genauigkeit des fotoelektrischen Sensors. Hochgeschwindigkeitsstraßen erfordern hochentwickelte Sensoren, die mikroskopische Farbabweichungen erkennen können. Überprüfen Sie als Nächstes die Betriebsabtastfrequenz der SPS. Das System benötigt dringend Reaktionszeiten im Mikrosekundenbereich. Schnelle Reaktionen passen Servomotoren an, ohne die Hauptproduktionslinie zu verlangsamen.
Die zweite Dimension umfasst die Materialvielfalt. Beurteilen Sie, ob die Maschine ein nahtloses Umschalten des Betriebs ermöglicht. Produktionshallen erfordern eine robuste tägliche Flexibilität. Sie benötigen einen zuverlässigen Fixlängenschnitt für Zuschnittbahnen. Gleichzeitig benötigen Sie einen hochpräzisen Augenpositionsschnitt für bedruckte Bahnen. Schnelle digitale Umstellungen verhindern kostspielige Maschinenstillstände zwischen völlig unterschiedlichen Produktionsläufen.
Die dritte Dimension bewertet die Zuverlässigkeit des Servomotors. Vermeiden Sie bei der Folienkonvertierung stets Schrittmotoren. Dual-Servo-Systeme übertreffen Einzel-Servo- oder einfache Schrittmotor-Setups erheblich. Die Hochgeschwindigkeitsfolienverarbeitung erfordert physisch isolierte mechanische Zonen. Ein Servo sorgt ausschließlich für die präzise Materialzuführung. Der zweite Servo treibt das schwere Schneidmesser selbstständig an. Diese mechanische Entkopplung verhindert, dass die Vorschubbelastung die tatsächliche Klingenkraft beeinflusst.
Sie müssen Ihr Beschaffungsrisiko aktiv und umfassend mindern. Fordern Sie von Ihrem ausgewählten Anbieter strenge Factory Acceptance Tests (FAT) an. Akzeptieren Sie keine Validierungstests mit generischem Druckpapier. Fordern Sie gezielt Probeläufe mit Ihrer exakten Aluminium-Materiallehre an. Stellen Sie sicher, dass die Tests anhand Ihres spezifischen Druckkontrasts und Ihrer spezifischen Tintenreflexionsparameter durchgeführt werden.
Vergleich der Schneidtechnologie-Fähigkeiten
| Betriebsmetrik | Mechanisch Vorgegebenes Setup | Optisches Markierungsverfolgungs-Setup |
|---|---|---|
| Aufrechterhaltung der Schnittgenauigkeit | Driftet im Laufe der Zeit schrittweise | Behält die exakte fortlaufende Markierungsplatzierung bei |
| Eignung der Materialhandhabung | Hat große Probleme mit dünnen Folien | Ideal für hochdehnbare elastische Folien |
| Einrichtung und Kalibrierung | Erfordert manuelle Wähleinstellungen | Nutzt die digitale HMI-Kalibrierung |
Die Berechnung der Amortisationszeit erfordert klare Datenverfolgungsmethoden. Erstellen Sie einen umfassenden Rahmen zur Messung direkter betrieblicher Verbesserungen. Verfolgen Sie zunächst strikt die reduzierten Ausschussmengen. Zweitens: Überwachen Sie schnellere, konsistente Liniengeschwindigkeiten. Drittens protokollieren Sie den minimierten Bedienereingriff, der pro Schicht erforderlich ist. Diese direkten Effizienzgewinne beschleunigen Ihren Return on Investment drastisch.
Ein Upgrade führt zu einer spezifischen Lernkurve für Ihre Belegschaft. Digitale Mensch-Maschine-Schnittstellen (HMI) ersetzen bekannte manuelle Wählscheiben vollständig. Bediener müssen die Kalibrierungsprotokolle für optische Sensoren geduldig erlernen. Moderne Touchscreens vereinfachen diese Übergangsphase erheblich. Sie bieten eine klare visuelle Fehlerdiagnose und Schritt-für-Schritt-Digitalrezepte. Eine ordnungsgemäße Schulung des Anbieters schließt diese Wissenslücke in der Regel innerhalb weniger Tage.
Planen Sie sorgfältig für eine langfristige Skalierbarkeit. Ein moderner Die Rolle-zu-Blatt-Schneidemaschine muss zukünftige Erweiterungen der Fabrikhallen unterstützen. Suchen Sie nach fortschrittlichen Systemen, die digitale Workflow-Integrationen bieten. Wählen Sie Geräte mit nahtlos integrierten Funktionen zur vorausschauenden Wartung. Intelligente Sensoren überwachen den Messerverschleiß aktiv und dynamisch. Sie alarmieren Wartungsteams, bevor stumpfe Kanten Mikrorisse und kostspielige Folgefehler verursachen.
Um diese fortschrittlichen Tracking-Systeme effizient zu integrieren, befolgen Sie diese aufeinanderfolgenden Bereitstellungsschritte:
Der grundlegende Übergang von mechanischer Spannung hin zu optischer Präzision verändert die Produktionsqualität. Wenn man sich ausschließlich auf einfache mechanische Spannvorrichtungen verlässt, ist die Handhabung dünner Substrate garantiert erfolglos. Durch die optische Markierungsverfolgung wird eine destruktive Registrierungsdrift grundsätzlich behoben. Es stellt sicher, dass jeder Schnitt genau die gedruckte Markierung trifft.
Die dauerhafte Lösung von Faltenbildung erfordert einen wirklich ganzheitlichen technischen Ansatz. Sie müssen die Verfolgung der Augenposition, eine strenge Spannungskontrolle und eine optimale Klingenauswahl strategisch kombinieren. Jedes Element unterstützt maßgeblich den operativen Erfolg der anderen.
Werden Sie aktiv und vereinbaren Sie noch heute einen Termin für ein kontrolliertes Materialaudit. Testen Sie Ihre spezifische Folie oder Folie direkt auf dem optischen Gerät eines Anbieters. Dieser entscheidende Schritt validiert die technische Leistung empirisch, bevor Sie Beschaffungsentscheidungen abschließen.
A: Eine Standardmaschine verarbeitet problemlos robuste Substrate. Aluminiumfolie erfordert deutlich engere Klingenabstände und eine aktive Beseitigung statischer Elektrizität. Folie verfügt überhaupt nicht über die strukturellen Wiederherstellungseigenschaften von Papier. Daher verwenden spezielle Folienmaschinen hochempfindliche Spannungskontrollsysteme. Diese Systeme verhindern aktiv irreversible Dehnungen und Knicke während des Hochgeschwindigkeitsvorschubzyklus.
A: Transparente Folien verwirren natürlich herkömmliche Sensoren für sichtbares Licht. Um dieses Problem zu lösen, drucken Bediener kontrastreiche Registrierungsblöcke direkt auf die Filmkante. Alternativ können die Anlagen auf spezielle Ultraschall- oder Kapazitätssensoren umgerüstet werden. Diese fortschrittlichen Sensoren erkennen Dickenschwankungen oder spezifische Materialmarkierungen genau, ohne sich ausschließlich auf die Reflexion sichtbaren Lichts zu verlassen.
A: Nein. Die optische Verfolgung gewährleistet eine präzise Schnittplatzierung und eliminiert aktiv Registrierungsabweichungen. Um Falten vorzubeugen, ist jedoch unbedingt eine optimale Abrollspannung erforderlich. Sie benötigen außerdem perfekt parallele Umlenkrollen. Wenn Ihre mechanische Bahnführung weiterhin falsch ausgerichtet ist, wird das empfindliche Material immer noch Falten werfen, lange bevor es das Schneidmesser erreicht.
A: Die optische Verfolgung zielt speziell auf gedruckte Passermarken ab. Die in diese optischen Maschinen integrierten fortschrittlichen Dual-Servo-Vorschubmechanismen sind jedoch nach wie vor äußerst vorteilhaft. Sie sorgen für exakte Schnittlängen und spannungsfreien Vorschub. Diese präzisen mechanischen Fähigkeiten sind für jede medizinische Vliesschneidemaschine von entscheidender Bedeutung, selbst wenn völlig unbedruckte Bahnen verarbeitet werden.
