La perdita di resa del materiale nel foglio di alluminio di spessore sottile e nella conversione di film flessibili costa alle strutture migliaia di dollari al giorno. Spesso diamo la colpa agli operatori quando le pieghe e gli spostamenti della registrazione rovinano i cicli di produzione. Tuttavia, questi problemi ricorrenti di solito derivano da tensioni meccaniche sistemiche e da errori di tracciamento. Non è possibile correggere gli squilibri di microtensione semplicemente regolando i quadranti manuali. L'aggiornamento delle apparecchiature per includere il tracciamento ottico dei segni fornisce un intervento misurabile e altamente scalabile. Gli ambienti di conversione ad alta tolleranza richiedono questo esatto livello di precisione. Il tracciamento ottico legge dinamicamente il flusso di materiale. Corregge istantaneamente le deviazioni microscopiche prima che causino scarti costosi.
Questo articolo fornisce un quadro di valutazione tecnica per l'aggiornamento delle apparecchiature di taglio. Imparerai come integrare questi sistemi di tracciabilità avanzati senza interrompere le linee di produzione esistenti. Tratteremo in modo esaustivo le cause principali, le sinergie hardware specifiche e i criteri di valutazione rigorosi. L'adozione di queste conoscenze garantisce un processo di implementazione fluido e altamente redditizio.
Punti chiave
- Identificazione della causa principale: l'increspamento della lamina e della pellicola deriva principalmente da squilibri di microtensione e dalla deriva laterale del nastro durante la fase di alimentazione.
- Il vantaggio ottico: l'integrazione di una macchina da taglio da rotolo a foglio con posizionamento degli occhi riduce gli errori di registrazione adattandosi dinamicamente all'allungamento e alla deriva del materiale in tempo reale.
- Sinergia hardware: il tracciamento ottico è efficace quanto il controllo della tensione e le configurazioni della lama che lo supportano.
- Applicazione multimateriale: gli stessi principi di tracciabilità di precisione che risolvono i problemi del foglio si applicano direttamente ai non tessuti medicali e alle carte speciali.
I meccanismi dell'increspamento della lamina e della pellicola: oltre i sintomi a livello superficiale
È necessario comprendere i meccanismi teorici che governano i substrati sottili. L'increspamento si verifica fisicamente quando lo stress di compressione supera la rigidità intrinseca del materiale. Il foglio di alluminio a spessore sottile possiede praticamente zero elasticità. I film polimerici si allungano facilmente ma si ritirano in modo imprevedibile sotto carichi irregolari. Quando le forze di compressione spingono verso l'interno attraverso la larghezza del nastro, il materiale sottile inevitabilmente si deforma. Questa deformazione crea pieghe permanenti. Gli operatori non possono appianare queste pieghe una volta che si sono formate.
I sistemi di alimentazione intermittente creano intrinsecamente gradienti di tensione pericolosi. Le azioni meccaniche stop-and-go inviano picchi di tensione localizzati che si increspano attraverso la rete in movimento. Questi picchi improvvisi si manifestano direttamente come rughe diagonali e longitudinali. La pressione irregolare del rullo pressore peggiora drasticamente questo effetto. Un disallineamento dei rulli di poche frazioni di millimetro concentra lo stress enorme su un unico bordo.
Non sottovalutare il costo cumulativo dell’imprecisione. I microdisallineamenti si riversano in maniera aggressiva su tutta la linea di produzione. I tassi di scarto si moltiplicano rapidamente. I macchinari per l'imballaggio a valle si guastano quando i bordi di sigillatura non si allineano correttamente durante il processo finale di formatura-riempimento-saldatura. Per gli imballaggi farmaceutici e le linee alimentari, questi errori di allineamento introducono gravi rischi di conformità. Una scarsa tenuta compromette istantaneamente le barriere sterili.
Una norma La macchina per il taglio della carta da rotolo a foglio fallisce miseramente in questo ambiente. La carta presenta proprietà di recupero strutturale altamente distinte. La sua natura fibrosa naturale assorbe efficacemente i piccoli shock di tensione. Il foglio di alluminio e le pellicole polimeriche altamente elastiche semplicemente si deformano o si strappano in quelle identiche condizioni. L'attrezzatura standard è totalmente priva della zona di tensione ultrasensibile necessaria per lavorare con successo questi materiali rigidi.
Come una macchina da taglio da rotolo a foglio con posizione dell'occhio risolve la deriva della registrazione
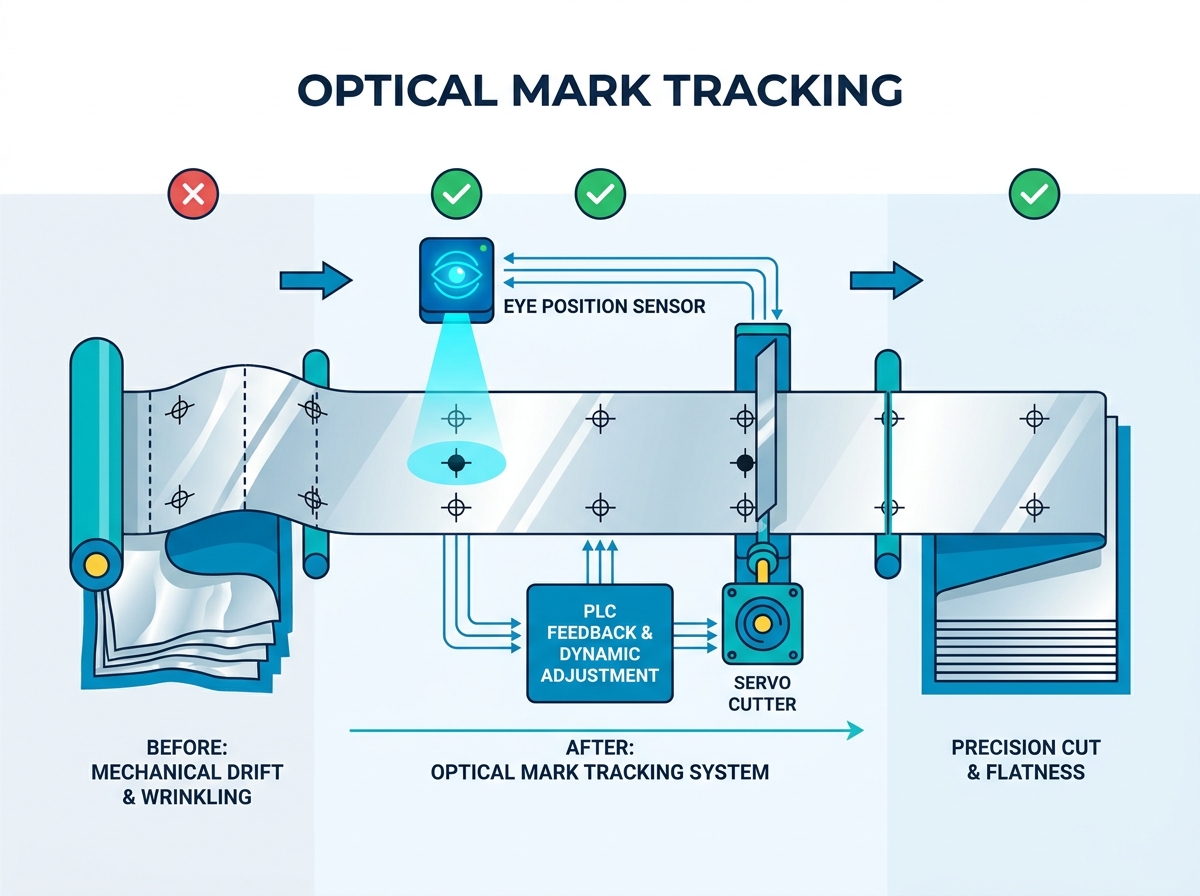
Analizziamo in dettaglio il tracciamento ottico dei segni. Questa tecnologia si basa interamente su un sistema di feedback a circuito chiuso strettamente integrato. È dotato di tre componenti principali interconnessi. Innanzitutto, un sensore di contrassegni colorati altamente sensibile esegue la scansione della superficie del nastro. In secondo luogo, un controller logico programmabile (PLC) ad alta velocità elabora i dati in ingresso. In terzo luogo, un preciso servomotore esegue istantaneamente la regolazione fisico-meccanica.
I materiali si allungano naturalmente durante i cicli di produzione ad alta velocità. La dilatazione termica e la trazione meccanica causano questo inevitabile allungamento. Il sensore ottico rileva questi errori di registrazione cumulativi in tempo reale. Misura l'esatta distanza fisica tra i segni di contrasto stampati. Il sensore invia segnali elettrici direttamente al PLC. Il sistema quindi regola dinamicamente la lunghezza di taglio meccanica. Ciò avviene senza mettere in pausa la macchina.
Le configurazioni meccaniche tradizionali utilizzano parametri di taglio della lunghezza predeterminati. Se il nastro si allunga di soli 0,1 mm per ciclo, 100 tagli consecutivi producono un errore enorme di 10 mm. UN La macchina da taglio da rotolo a foglio con posizione degli occhi risolve completamente questo problema. Reimposta la linea di base del taglio digitale su ogni singolo segno stampato. Questo taglio ottico dinamico della lunghezza elimina completamente la deriva cumulativa dell'allineamento.
È necessario sempre riconoscere le realtà di implementazione quando si distribuiscono sistemi ottici. I sensori ottici richiedono condizioni operative altamente specifiche per funzionare perfettamente. È necessario garantire una stampa a contrasto chiaro per tutti i blocchi di registrazione. La corretta calibrazione del sensore rimane strettamente obbligatoria per ogni nuovo lotto di materiale. Uno scarso contrasto dell'inchiostro, un riflesso superficiale riflettente o la polvere ambientale possono facilmente innescare falsi positivi. Zone operative pulite dedicate e inchiostri ad alto contrasto prevengono queste frustranti letture errate del sensore.
Sinergie hardware: lame, tensione e movimentazione dei materiali
Il tracciamento ottico non può funzionare con precisione nel vuoto. Rimane completamente inutile se il nastro si sbatte o si affloscia momentaneamente. È necessario associare esplicitamente i sensori di tracciamento con sistemi avanzati di controllo della tensione. Gli ingegneri integrano freni a polvere magnetica per gestire in modo esperto la resistenza allo svolgimento. Rulli danzanti e celle di carico di precisione assorbono fisicamente gli shock di tensione improvvisi. Mantengono la planarità assoluta del nastro immediatamente prima del ciclo di taglio critico.
La scelta della lama determina la qualità del bordo per materiali estremamente sottili. Generalmente valutiamo il taglio a cesoia, il taglio a rasoio e il taglio a schiacciamento. Il taglio schiacciato utilizza una ruota smussata che preme pesantemente contro un'incudine temprata. Genera livelli di polvere inaccettabili. Il taglio a rasoio trascina continuamente una lama fissa attraverso il nastro. Questo metodo specifico lotta contro le lamine metalliche dense, causando una rapida usura della lama. Le lame da taglio a ghigliottina rappresentano il vero standard del settore. Richiedono tolleranze di gioco minime. Questa precisa azione di taglio è assolutamente necessaria affinché il foglio eviti un grave arricciamento dei bordi.
Questi rigorosi requisiti hardware trascendono le applicazioni di packaging di base. La stabilità della tensione e il taglio netto e preciso definiscono la trasformazione di alto livello a livello globale. Gli impianti che aggiornano le loro linee di foil spesso adottano una tecnologia di base identica a quella a macchina da taglio medica non tessuta . La produzione medica tratta qualsiasi perdita di particolato come un guasto sistemico critico. Entrambi i settori condividono rigide politiche di tolleranza zero per lo sfilacciamento dei bordi, le rughe e la microcontaminazione.
Guida all'acquisto della macchina da taglio da rotolo a foglio: dimensioni di valutazione
L’approvvigionamento di nuove apparecchiature di precisione richiede un approccio altamente strutturato. Un completo La guida all'acquisto della macchina da taglio da rotolo a foglio va ben oltre le capacità di produzione di base. È necessario valutare attentamente le architetture meccaniche interne per garantire l'affidabilità della produzione.
La prima dimensione di valutazione riguarda la risoluzione del sensore e il tempo di risposta. Valutare innanzitutto la precisione del sensore fotoelettrico sottostante. Le linee ad alta velocità richiedono sensori sofisticati in grado di rilevare microscopiche variazioni di colore. Successivamente, controllare la frequenza di scansione operativa del PLC. Il sistema ha un disperato bisogno di tempi di risposta dell’ordine dei microsecondi. Le risposte rapide regolano i servomotori senza rallentare la linea di produzione principale.
La seconda dimensione riguarda la versatilità dei materiali. Valutare se la macchina consente una commutazione operativa senza soluzione di continuità. I piani di produzione richiedono una forte flessibilità quotidiana. Avete bisogno di un taglio affidabile a lunghezza fissa per nastri grezzi. Allo stesso tempo è necessario un taglio altamente accurato in posizione oculare per i nastri stampati. I rapidi cambi digitali evitano costosi tempi di fermo macchina tra cicli di produzione completamente diversi.
La terza dimensione valuta l'affidabilità del servomotore. Evitare sempre i motori passo-passo per la conversione del foil. I sistemi a doppio servo superano drasticamente le prestazioni delle configurazioni a servo singolo o del motore passo-passo di base. La conversione della lamina ad alta velocità richiede zone meccaniche fisicamente isolate. Un servo gestisce rigorosamente l'alimentazione precisa del materiale. Il secondo servo aziona in modo indipendente la lama da taglio pesante. Questo disaccoppiamento meccanico impedisce che lo stress di alimentazione influisca sulla forza effettiva della lama.
È necessario mitigare attivamente e in modo approfondito il rischio di approvvigionamento. Richiedi rigorosi test di accettazione in fabbrica (FAT) dal tuo fornitore selezionato. Non accettare prove di validazione utilizzando carta da stampa generica. Richiedi specificamente test di prova utilizzando il tuo esatto calibro di materiale in alluminio. Assicurati che eseguano i test utilizzando il contrasto di stampa specifico e i parametri specifici di riflettività dell'inchiostro.
Confronto delle capacità della tecnologia di taglio
| Metrico operativo |
Meccanico Impostazione predeterminata |
Impostazione tracciamento ottico |
| Manutenzione della precisione di taglio |
Deriva in modo incrementale nel tempo |
Mantiene il posizionamento esatto del segno continuo |
| Idoneità alla movimentazione dei materiali |
Fa molta fatica con le lamine sottili |
Ideale per film elastici ad alto allungamento |
| Configurazione e calibrazione |
Richiede regolazioni manuali del quadrante |
Utilizza la calibrazione HMI digitale |
ROI, scalabilità e integrazione operativa
Il calcolo del periodo di rimborso richiede metodologie chiare di tracciamento dei dati. Costruire un quadro completo che misuri i miglioramenti operativi diretti. Innanzitutto, monitorare rigorosamente i volumi ridotti di materiale di scarto. In secondo luogo, monitorare velocità di linea più elevate e costanti. In terzo luogo, registrare l'intervento minimo dell'operatore richiesto per turno. Questi guadagni diretti in termini di efficienza accelerano drasticamente il ritorno sull’investimento.
L'aggiornamento introduce una curva di apprendimento specifica per la tua forza lavoro. I sistemi di interfaccia uomo-macchina digitale (HMI) sostituiscono completamente i familiari quadranti manuali. Gli operatori devono imparare pazientemente i protocolli di calibrazione del sensore ottico. I moderni touchscreen semplificano notevolmente questa fase di transizione. Forniscono una chiara diagnostica visiva degli errori e ricette digitali passo passo. Una formazione adeguata dei fornitori di solito colma questa lacuna di conoscenze in pochi giorni.
Pianifica attentamente la scalabilità a lungo termine. Un moderno La macchina da taglio da rotolo a foglio deve supportare le future espansioni dello stabilimento. Cerca sistemi avanzati che offrano integrazioni del flusso di lavoro digitale. Scegli apparecchiature dotate di funzionalità di manutenzione predittiva perfettamente integrate. I sensori intelligenti monitorano attivamente l'usura della lama in modo dinamico. Avvisano i team di manutenzione prima che i bordi smussati causino micro-lacerazioni e costosi difetti a valle.
Per integrare questi sistemi di tracciamento avanzati in modo efficiente, segui questi passaggi di distribuzione sequenziali:
- Stabilisci in modo completo le tue attuali percentuali di scarto dei materiali.
- Mappa le specifiche esatte del calibro del materiale.
- Esegui un protocollo FAT del fornitore altamente controllato.
- Formare gli operatori principali sulla navigazione HMI e sulla risoluzione dei problemi.
- Implementa immediatamente i programmi di manutenzione predittiva preventiva.
Conclusione
La transizione fondamentale dall’affidarsi alla tensione meccanica all’adozione della precisione ottica trasforma la qualità della produzione. Affidarsi esclusivamente a semplici impugnature meccaniche garantisce il fallimento durante la manipolazione di substrati di spessore sottile. Il tracciamento ottico dei segni risolve fondamentalmente la deriva distruttiva della registrazione. Garantisce che ogni taglio raggiunga l'esatto segno stampato.
Risolvere le rughe in modo permanente richiede un approccio ingegneristico veramente olistico. È necessario combinare strategicamente il rilevamento della posizione degli occhi, il rigoroso controllo della tensione e la selezione ottimale della lama. Ciascun elemento sostiene fortemente il successo operativo degli altri.
Agisci programmando un audit sui materiali controllati oggi stesso. Prova la tua lamina o pellicola specifica direttamente sulla macchina ottica di un fornitore. Questo passaggio fondamentale convalida empiricamente le prestazioni tecniche prima di finalizzare qualsiasi decisione di approvvigionamento.
Domande frequenti
D: Qual è la differenza tra una macchina da taglio standard per carta e una per fogli di alluminio?
R: Una macchina standard gestisce facilmente substrati robusti. Il foglio di alluminio richiede spazi tra le lame significativamente più stretti e un'eliminazione attiva dell'elettricità statica. Il foglio di alluminio è completamente privo delle proprietà di recupero strutturale presenti nella carta. Pertanto, le macchine per fogli specializzate utilizzano sistemi di controllo della tensione altamente sensibili. Questi sistemi prevengono attivamente allungamenti e deformazioni irreversibili durante il ciclo di alimentazione ad alta velocità.
D: In che modo una macchina da taglio da rotolo a foglio con posizione occhiello gestisce le pellicole trasparenti?
R: Le pellicole trasparenti confondono naturalmente i sensori di luce visibile standard. Per risolvere questo problema, gli operatori stampano blocchi di registrazione ad alto contrasto direttamente sul bordo della pellicola. In alternativa, le strutture si aggiornano con sensori specializzati a ultrasuoni o capacitivi. Questi sensori avanzati rilevano con precisione variazioni di spessore o marcature di materiali specifici senza fare affidamento esclusivamente sulla riflessione della luce visibile.
D: Questa tecnologia può prevenire completamente le rughe?
R: No. Il tracciamento ottico garantisce un posizionamento preciso del taglio ed elimina attivamente la deriva della registrazione. Tuttavia, la prevenzione delle rughe richiede rigorosamente una tensione di svolgimento ottimale. Sono necessari anche rulli tenditori perfettamente paralleli. Se la movimentazione meccanica del nastro rimane disallineata, il materiale delicato continuerà a raggrinzirsi molto prima di raggiungere la lama di taglio.
D: È necessario il tracciamento ottico per i tessuti non tessuti medicali non stampati?
R: Il tracciamento ottico prende di mira specificamente i crocini di registrazione stampati. Tuttavia, gli avanzati meccanismi di alimentazione dual-servo integrati in queste macchine ottiche rimangono estremamente vantaggiosi. Garantiscono lunghezze di taglio esatte e alimentazione senza tensione. Queste precise capacità meccaniche sono assolutamente fondamentali per qualsiasi macchina da taglio per tessuti non tessuti medicali, anche durante la lavorazione di nastri interamente non stampati.


