A perda de rendimento do material na conversão de folhas de alumínio de espessura fina e filmes flexíveis custa às instalações milhares de dólares diariamente. Muitas vezes culpamos os operadores quando enrugamentos e desvios de registro prejudicam a produção. No entanto, esses problemas recorrentes geralmente decorrem de tensão mecânica sistêmica e falhas de rastreamento. Você não pode corrigir desequilíbrios de microtensão simplesmente ajustando os mostradores manuais. A atualização do equipamento para incluir rastreamento óptico de marcas proporciona uma intervenção mensurável e altamente escalável. Ambientes de conversão de alta tolerância exigem esse nível exato de precisão. O rastreamento óptico lê dinamicamente o fluxo de material. Ele corrige desvios microscópicos instantaneamente antes que eles causem sucata cara.
Este artigo fornece uma estrutura de avaliação técnica para atualização de equipamentos de corte. Você aprenderá como integrar esses sistemas avançados de rastreamento sem interromper as linhas de produção existentes. Cobriremos de forma abrangente as causas raízes, sinergias específicas de hardware e critérios de avaliação rigorosos. A adoção desse conhecimento garante um processo de implementação contínuo e altamente lucrativo.
Principais conclusões
- Identificação da causa raiz: O enrugamento da folha e do filme decorre principalmente de desequilíbrios de microtensão e desvio lateral da teia durante a fase de alimentação.
- A vantagem óptica: a integração de um rolo de posicionamento do olho na máquina de corte de chapa reduz erros de registro ajustando-se dinamicamente ao estiramento e desvio do material em tempo real.
- Sinergia de hardware: O rastreamento óptico é tão eficaz quanto o controle de tensão e as configurações da lâmina que o suportam.
- Aplicação entre materiais: Os mesmos princípios de rastreamento de precisão que resolvem problemas de folhas se aplicam diretamente a não-tecidos médicos e papéis especiais.
A mecânica do enrugamento da folha e do filme: além dos sintomas no nível da superfície
Você deve compreender a mecânica teórica que rege os substratos finos. O enrugamento ocorre fisicamente quando a tensão de compressão excede a rigidez intrínseca do material. A folha de alumínio de espessura fina possui elasticidade praticamente zero. Os filmes poliméricos esticam facilmente, mas retornam de forma imprevisível sob cargas irregulares. Quando as forças de compressão empurram para dentro ao longo da largura da teia, o material fino inevitavelmente entorta. Essa flambagem cria vincos permanentes. Os operadores não conseguem eliminar esses vincos depois que eles se formam.
Os sistemas de alimentação intermitente criam inerentemente gradientes de tensão perigosos. Ações mecânicas de parar e arrancar enviam picos de tensão localizados ondulando através da teia em movimento. Esses picos repentinos manifestam-se diretamente como rugas diagonais e longitudinais. A pressão irregular do rolo de aperto piora drasticamente este efeito. Um desalinhamento dos rolos de apenas frações de milímetro concentra uma tensão enorme em uma única aresta.
Não subestime o custo crescente da imprecisão. Os microdesalinhamentos propagam-se agressivamente por toda a linha de produção. As taxas de sucata se multiplicam rapidamente. As máquinas de embalagem a jusante falham quando as bordas de vedação ficam desalinhadas durante o processo final de formar-encher-selar. Para embalagens farmacêuticas e linhas de alimentos, essas falhas de alinhamento introduzem graves riscos de conformidade. Vedações deficientes comprometem instantaneamente as barreiras estéreis.
Um padrão A máquina de corte de rolo em folha para papel falha miseravelmente neste ambiente. O papel apresenta propriedades de recuperação estrutural altamente distintas. A sua natureza fibrosa natural absorve eficazmente pequenos choques de tensão. A folha de alumínio e os filmes poliméricos altamente elásticos simplesmente dobram ou rasgam sob essas mesmas condições. O equipamento padrão carece totalmente do zoneamento de tensão ultrassensível necessário para processar com sucesso esses materiais inflexíveis.
Como um rolo de posição ocular para máquina de corte de folhas resolve o desvio de registro
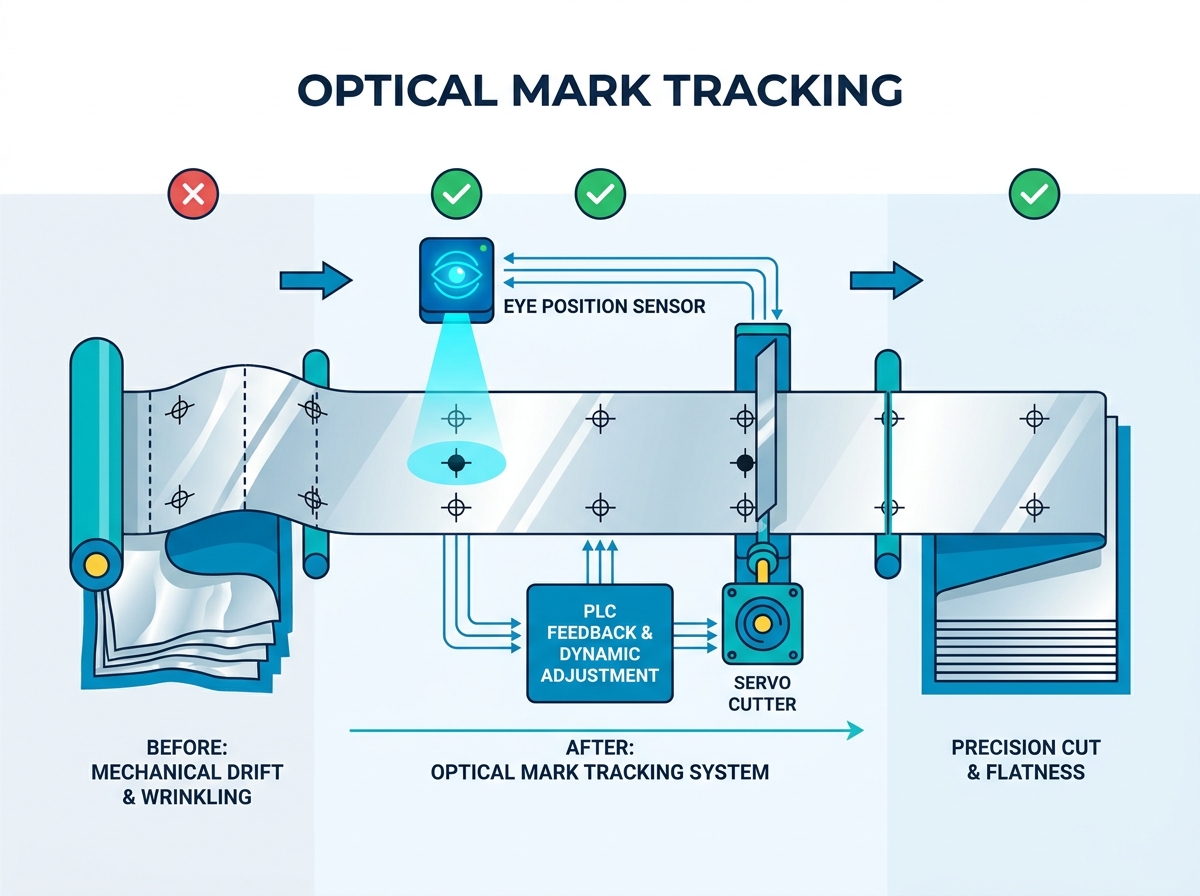
Vamos analisar detalhadamente o rastreamento óptico de marcas. Esta tecnologia depende inteiramente de um sistema de feedback de circuito fechado totalmente integrado. Possui três componentes principais interconectados. Primeiro, um sensor de marca colorida altamente sensível examina a superfície da web. Em segundo lugar, um controlador lógico programável (PLC) de alta velocidade processa os dados recebidos. Terceiro, um servo motor preciso executa o ajuste físico-mecânico instantaneamente.
Os materiais esticam naturalmente durante a produção em alta velocidade. A expansão térmica e a tração mecânica causam esse alongamento inevitável. O sensor óptico detecta esses erros cumulativos de registro em tempo real. Mede a distância física exata entre marcas de contraste impressas. O sensor envia sinais elétricos diretamente ao PLC. O sistema então micro-ajusta dinamicamente o comprimento de corte mecânico. Isso acontece sem pausar a máquina.
As configurações mecânicas tradicionais utilizam parâmetros de corte de comprimento predeterminados. Se a sua teia se esticar apenas 0,1 mm por ciclo, 100 cortes consecutivos produzirão um erro enorme de 10 mm. Um A posição do olho na máquina de corte de folhas resolve completamente esse problema. Ele redefine a linha de base de corte digital em cada marca impressa. Este corte de comprimento dinâmico óptico elimina totalmente o desvio de alinhamento cumulativo.
Você deve sempre reconhecer as realidades de implementação ao implantar sistemas ópticos. Sensores ópticos exigem condições operacionais altamente específicas para funcionarem perfeitamente. Você deve garantir uma impressão com contraste nítido para todos os blocos de registro. A calibração adequada do sensor permanece estritamente obrigatória para cada novo lote de material. O baixo contraste da tinta, o brilho refletivo da superfície ou a poeira ambiente podem facilmente desencadear falsos positivos. Zonas operacionais limpas dedicadas e tintas de alto contraste evitam essas frustrantes leituras incorretas do sensor.
Sinergias de Hardware: Lâminas, Tensão e Manuseio de Materiais
O rastreamento óptico não pode funcionar com precisão no vácuo. Permanece completamente inútil se a teia se agitar ou ceder momentaneamente. Você deve emparelhar explicitamente sensores de rastreamento com sistemas avançados de controle de tensão. Os engenheiros integram freios a pó magnéticos para gerenciar habilmente a resistência ao desenrolamento. Rolos dançantes e células de carga de precisão absorvem fisicamente choques de tensão repentinos. Eles mantêm o nivelamento absoluto da banda imediatamente antes do ciclo crítico de corte.
A seleção da lâmina determina a qualidade da aresta para materiais extremamente finos. Geralmente avaliamos corte por cisalhamento, corte por navalha e corte por esmagamento. O corte por esmagamento utiliza uma roda romba pressionando fortemente contra uma bigorna endurecida. Gera níveis de poeira inaceitáveis. O corte com navalha arrasta uma lâmina estacionária continuamente através da teia. Este método específico combate folhas metálicas densas, causando rápido desgaste da lâmina. As lâminas de corte estilo guilhotina representam o verdadeiro padrão da indústria. Eles exigem tolerâncias mínimas de folga. Esta ação de cisalhamento precisa é absolutamente necessária para que a folha evite o enrolamento severo das bordas.
Esses rigorosos requisitos de hardware transcendem as aplicações básicas de embalagem. A estabilidade da tensão e o cisalhamento nítido e preciso definem a conversão de nível superior em todo o mundo. As instalações que atualizam suas linhas de folhas metálicas frequentemente adotam tecnologia de base idêntica a uma máquina de corte não tecido médica . A produção médica trata qualquer liberação de partículas como uma falha sistêmica crítica. Ambos os setores partilham políticas rígidas de tolerância zero relativamente ao desgaste das bordas, rugas e microcontaminação.
Guia do comprador de máquina de corte de rolo para folha: dimensões de avaliação
A aquisição de novos equipamentos de precisão exige uma abordagem altamente estruturada. Um abrangente O guia do comprador da máquina de corte de rolo em folha vai muito além das capacidades básicas de produção. Você deve avaliar cuidadosamente as arquiteturas mecânicas internas para garantir a confiabilidade da produção.
A primeira dimensão de avaliação envolve a resolução do sensor e o tempo de resposta. Avalie primeiro a precisão do sensor fotoelétrico subjacente. Linhas de alta velocidade requerem sensores sofisticados capazes de detectar variações microscópicas de cores. A seguir, verifique a frequência de varredura operacional do PLC. O sistema precisa desesperadamente de tempos de resposta de microssegundos. Respostas rápidas ajustam os servomotores sem desacelerar a linha de produção principal.
A segunda dimensão abrange a versatilidade do material. Avalie se a máquina permite alternância operacional contínua. Os andares de produção exigem flexibilidade diária robusta. Você precisa de um corte confiável de comprimento fixo para teias brutas. Você precisa simultaneamente de um corte altamente preciso na posição dos olhos para bandas impressas. As trocas digitais rápidas evitam tempos de inatividade dispendiosos da máquina entre execuções de produção completamente diferentes.
A terceira dimensão avalia a confiabilidade do servo motor. Sempre evite motores de passo para conversão de folha. Os sistemas de servo duplo superam drasticamente o desempenho das configurações de servo único ou de motor de passo básico. A conversão de folhas em alta velocidade exige zonas mecânicas fisicamente isoladas. Um servo gerencia estritamente a alimentação precisa do material. O segundo servo aciona de forma independente a lâmina de corte pesada. Este desacoplamento mecânico evita que a tensão de alimentação afete a força real da lâmina.
Você deve mitigar ativamente e completamente o risco de aquisição. Exija rigorosos testes de aceitação de fábrica (FAT) do fornecedor selecionado. Não aceite testes de validação utilizando papel de impressão genérico. Especificamente, exija testes usando seu medidor exato de material de alumínio. Certifique-se de que eles testem usando seu contraste de impressão específico e parâmetros específicos de refletividade da tinta.
Comparação de capacidades de tecnologia de corte
| Operacional Métrica |
Mecânica Configuração predeterminada |
Configuração de rastreamento de marca óptica |
| Manutenção de precisão de corte |
Desvios incrementais ao longo do tempo |
Mantém a colocação exata e contínua da marca |
| Adequação para manuseio de materiais |
Luta fortemente com folhas finas |
Ideal para filmes elásticos de alta elasticidade |
| Configuração e calibração |
Requer ajustes manuais de discagem |
Utiliza calibração digital de HMI |
ROI, escalabilidade e integração operacional
O cálculo do período de retorno requer metodologias claras de rastreamento de dados. Construa uma estrutura abrangente que meça melhorias operacionais diretas. Primeiro, monitore rigorosamente os volumes reduzidos de material de sucata. Em segundo lugar, monitore velocidades de linha mais rápidas e consistentes. Terceiro, registre a intervenção minimizada do operador necessária por turno. Esses ganhos diretos de eficiência aceleram drasticamente o retorno do investimento.
A atualização introduz uma curva de aprendizado específica para sua força de trabalho. Os sistemas digitais de interface homem-máquina (IHM) substituem completamente os mostradores manuais familiares. Os operadores devem aprender pacientemente os protocolos de calibração do sensor óptico. As telas sensíveis ao toque modernas simplificam muito essa fase de transição. Eles fornecem diagnósticos visuais claros de erros e receitas digitais passo a passo. O treinamento adequado do fornecedor geralmente preenche essa lacuna de conhecimento em poucos dias.
Planeje cuidadosamente a escalabilidade de longo prazo. Um moderno A máquina de corte de rolo para chapa deve suportar futuras expansões do chão de fábrica. Procure sistemas avançados que ofereçam integrações de fluxo de trabalho digital. Escolha equipamentos com recursos de manutenção preditiva perfeitamente integrados. Sensores inteligentes monitoram ativamente o desgaste da lâmina de forma dinâmica. Eles alertam as equipes de manutenção antes que bordas cegas causem microrrasgos e defeitos posteriores dispendiosos.
Para integrar esses sistemas avançados de rastreamento de forma eficiente, siga estas etapas sequenciais de implantação:
- Estabeleça uma base abrangente de suas taxas atuais de descarte de materiais.
- Mapeie as especificações exatas do medidor de material.
- Execute um protocolo FAT de fornecedor altamente controlado.
- Treine os principais operadores em navegação e solução de problemas de IHM.
- Implemente cronogramas de manutenção preditiva preventiva imediatamente.
Conclusão
A transição fundamental da dependência da tensão mecânica para a adoção da precisão óptica transforma a qualidade da produção. Depender apenas de garras mecânicas simples garante falhas no manuseio de substratos de espessura fina. O rastreamento óptico de marcas resolve fundamentalmente o desvio de registro destrutivo. Garante que cada corte atinja a marca impressa exata.
Resolver permanentemente as rugas exige uma abordagem de engenharia verdadeiramente holística. Você deve combinar estrategicamente o rastreamento da posição dos olhos, o controle rigoroso da tensão e a seleção ideal da lâmina. Cada elemento apoia fortemente o sucesso operacional dos outros.
Tome uma atitude agendando uma auditoria de material controlado hoje mesmo. Teste sua folha ou filme específico diretamente na máquina óptica de um fornecedor. Esta etapa crítica valida empiricamente o desempenho técnico antes de você finalizar qualquer decisão de aquisição.
Perguntas frequentes
P: Qual é a diferença entre uma máquina de corte de rolo em folha padrão para papel e uma construída para folha de alumínio?
R: Uma máquina padrão lida facilmente com substratos robustos. A folha de alumínio requer folgas de lâmina significativamente mais estreitas e eliminação ativa de estática. A folha carece completamente das propriedades de recuperação estrutural encontradas no papel. Portanto, máquinas especializadas em folhas utilizam sistemas de controle de tensão altamente sensíveis. Esses sistemas evitam ativamente o estiramento e a flambagem irreversíveis durante o ciclo de alimentação em alta velocidade.
P: Como um rolo de posicionamento ocular para uma máquina de corte de folhas lida com filmes transparentes?
R: Os filmes transparentes confundem naturalmente os sensores de luz visível padrão. Para resolver isso, os operadores imprimem blocos de registro de alto contraste diretamente na borda do filme. Alternativamente, as instalações são atualizadas para sensores ultrassônicos ou capacitivos especializados. Esses sensores avançados detectam com precisão variações de espessura ou marcações específicas de materiais, sem depender apenas da reflexão da luz visível.
P: Esta tecnologia pode prevenir totalmente as rugas?
R: Não. O rastreamento óptico garante o posicionamento preciso do corte e elimina ativamente o desvio de registro. No entanto, a prevenção de rugas requer estritamente uma tensão de desenrolamento ideal. Você também precisa de roletes intermediários perfeitamente paralelos. Se o manuseio mecânico da banda permanecer desalinhado, o material delicado ainda enrugará muito antes de chegar à lâmina de corte.
P: O rastreamento óptico é necessário para não-tecidos médicos não impressos?
R: O rastreamento óptico visa especificamente marcas de registro impressas. No entanto, os avançados mecanismos de alimentação de servo duplo incorporados nestas máquinas ópticas permanecem altamente benéficos. Eles garantem comprimentos de corte exatos e alimentação com tensão zero. Essas capacidades mecânicas precisas são absolutamente críticas para qualquer máquina médica de corte de não tecido, mesmo no processamento de folhas totalmente não impressas.


