

Просмотры: 0 Автор: Редактор сайта Время публикации: 16.10.2026 Происхождение: Сайт
Потери выхода материала при переработке тонкой алюминиевой фольги и гибкой пленки обходятся предприятиям в тысячи долларов ежедневно. Мы часто обвиняем операторов в том, что морщины и отклонения в регистрации портят производственный цикл. Однако эти повторяющиеся проблемы обычно возникают из-за системного механического напряжения и сбоев отслеживания. Вы не можете исправить дисбаланс микронапряжений, просто регулируя ручные регуляторы. Модернизация оборудования с включением оптического отслеживания меток обеспечивает измеримое и масштабируемое вмешательство. Среды преобразования с высокими допусками требуют именно такого уровня точности. Оптическое отслеживание динамически считывает поток материала. Он мгновенно исправляет микроскопические отклонения, прежде чем они станут причиной дорогостоящего брака.
В этой статье представлена схема технической оценки модернизации режущего оборудования. Вы узнаете, как интегрировать эти передовые системы отслеживания, не нарушая работу существующих производственных линий. Мы подробно рассмотрим основные причины, синергию конкретного оборудования и строгие критерии оценки. Использование этих знаний обеспечивает бесперебойный и высокорентабельный процесс внедрения.
Вы должны понимать теоретическую механику тонких подложек. Сморщивание возникает физически, когда сжимающее напряжение превышает внутреннюю жесткость материала. Тонкая алюминиевая фольга обладает практически нулевой эластичностью. Полимерные пленки легко растягиваются, но непредсказуемо возвращаются назад при неравномерной нагрузке. Когда сжимающие силы толкают внутрь по ширине полотна, тонкий материал неизбежно прогибается. Это коробление создает постоянные складки. Операторы не могут разгладить эти складки, как только они образуются.
Системы прерывистого кормления по своей сути создают опасные градиенты напряжения. Механические действия «стоп-и-гоу» вызывают локальные всплески напряжения, колеблющиеся по движущейся паутине. Эти внезапные всплески проявляются непосредственно в виде диагональных и продольных морщин. Неравномерное давление прижимных роликов резко ухудшает этот эффект. Смещение роликов всего на доли миллиметра концентрирует огромную нагрузку на одной кромке.
Не стоит недооценивать стоимость неточности. Микроперекосы стремительно распространяются по всей вашей производственной линии. Уровень брака быстро увеличивается. Последующее упаковочное оборудование выходит из строя из-за смещения кромок запечатывания во время окончательного процесса заполнения-запечатывания. Для фармацевтической упаковки и пищевых линий такие нарушения выравнивания создают серьезные риски соблюдения требований. Плохая герметизация мгновенно разрушает стерильные барьеры.
Стандарт Машина для резки рулона на лист бумаги в этой среде с треском терпит неудачу. Бумага обладает ярко выраженными свойствами структурного восстановления. Его естественная волокнистая природа эффективно поглощает незначительные удары напряжения. Алюминиевая фольга и высокоэластичные полимерные пленки в одинаковых условиях просто сгибаются или рвутся. В стандартном оборудовании полностью отсутствуют сверхчувствительные зоны напряжения, необходимые для успешной обработки этих неподатливых материалов.
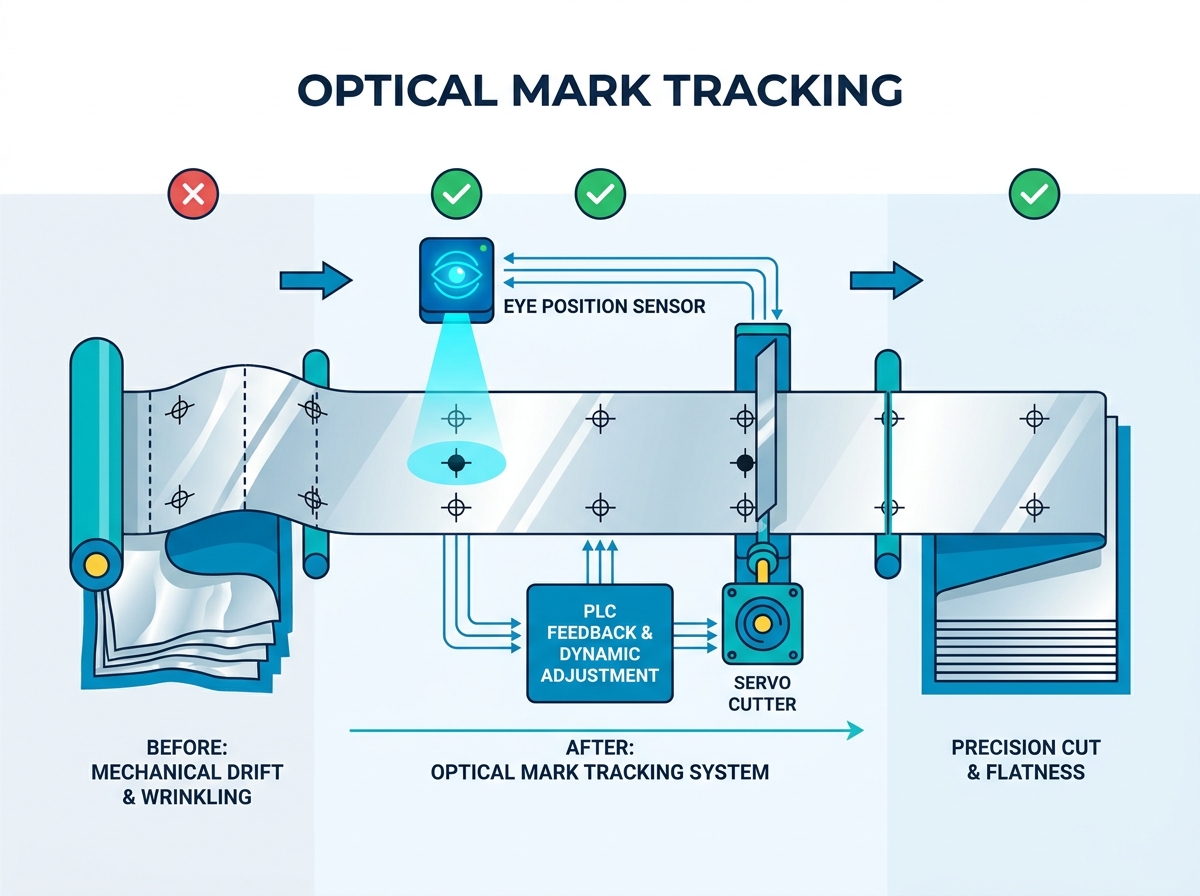
Давайте подробно разберем отслеживание оптических меток. Эта технология полностью опирается на тесно интегрированную систему обратной связи с обратной связью. Он состоит из трех взаимосвязанных основных компонентов. Сначала высокочувствительный датчик цветных меток сканирует поверхность полотна. Во-вторых, поступающие данные обрабатывает высокоскоростной программируемый логический контроллер (ПЛК). В-третьих, точный серводвигатель мгновенно выполняет физико-механическую регулировку.
Материалы естественным образом растягиваются во время высокоскоростного производства. Тепловое расширение и механическое растяжение вызывают это неизбежное удлинение. Оптический датчик обнаруживает эти совокупные ошибки регистрации в режиме реального времени. Он измеряет точное физическое расстояние между напечатанными контрастными метками. Датчик посылает электрические сигналы непосредственно в ПЛК. Затем система динамически регулирует длину механической резки. Это происходит без остановки машины.
Традиционные механические установки используют заданные параметры резки по длине. Если ваше полотно растягивается всего на 0,1 мм за цикл, 100 последовательных разрезов приведут к огромной ошибке в 10 мм. Ан Положение глазного рулона на станке для резки листов полностью решает эту проблему. Он сбрасывает базовую линию цифровой резки для каждой напечатанной отметки. Эта оптическая динамическая обрезка длины полностью устраняет совокупное смещение выравнивания.
При развертывании оптических систем всегда необходимо учитывать реалии реализации. Для безупречной работы оптических датчиков требуются весьма специфические условия эксплуатации. Вы должны гарантировать четкую контрастную печать для всех регистрационных блоков. Правильная калибровка датчика остается строго обязательной для каждой новой партии материала. Плохой контраст чернил, блики отражающей поверхности или окружающая пыль могут легко привести к ложным срабатываниям. Выделенные чистые рабочие зоны и высококонтрастные чернила предотвращают неприятные ошибки в считывании показаний датчиков.
Оптическое отслеживание не может работать точно в вакууме. Он остается совершенно бесполезным, если паутина на мгновение колеблется или провисает. Вы должны напрямую соединить датчики слежения с передовыми системами контроля натяжения. Инженеры интегрировали магнитно-порошковые тормоза, чтобы умело управлять сопротивлением разматывания. Танцующие ролики и прецизионные тензодатчики физически поглощают внезапные удары напряжения. Они поддерживают абсолютную плоскостность полотна непосредственно перед критическим циклом резки.
Выбор лезвия определяет качество кромки очень тонких материалов. Обычно мы оцениваем резку на сдвиг, резку бритвой и резку на раздавливание. При резке раздавливанием тупой круг сильно прижимается к закаленной наковальне. Он создает неприемлемый уровень пыли. Бритвенная резка непрерывно протаскивает неподвижное лезвие через полотно. Этот конкретный метод борется с плотной металлической фольгой, вызывающей быстрый износ лезвия. Режущие лезвия гильотинного типа представляют собой настоящий отраслевой стандарт. Они требуют минимальных допусков на зазор. Это точное сдвиговое действие абсолютно необходимо для фольги, чтобы предотвратить сильное скручивание краев.
Эти строгие требования к оборудованию выходят за рамки базовых упаковочных приложений. Стабильность растяжения и резкий, точный сдвиг определяют высочайший уровень переработки во всем мире. Предприятия, модернизирующие свои линии по производству фольги, часто применяют базовую технологию, идентичную машина для резки медицинских нетканых материалов . Медицинское производство рассматривает любое выделение частиц как критический системный сбой. Оба сектора придерживаются жесткой политики абсолютной нетерпимости к изнашиванию кромок, складкам и микрозагрязнениям.
Приобретение нового прецизионного оборудования требует тщательно структурированного подхода. Комплексный Руководство покупателя машины для резки рулона в лист выходит далеко за рамки базовой производительности. Вы должны тщательно оценить внутреннюю механическую архитектуру, чтобы обеспечить надежность производства.
Первый параметр оценки включает разрешение датчика и время отклика. Сначала оцените точность основного фотоэлектрического датчика. Высокоскоростные линии требуют сложных датчиков, способных обнаруживать микроскопические изменения цвета. Далее проверьте рабочую частоту сканирования ПЛК. Системе отчаянно требуется время отклика в микросекунды. Быстрая реакция регулирует серводвигатели, не замедляя работу основной производственной линии.
Второе измерение касается универсальности материалов. Оцените, обеспечивает ли машина плавное переключение режимов работы. Производственные цеха требуют надежной ежедневной гибкости. Вам необходима надежная резка заготовок фиксированной длины. Одновременно вам необходима высокоточная резка печатных полотен по положению глазка. Быстрая цифровая переналадка предотвращает дорогостоящие простои оборудования между совершенно разными производственными циклами.
Третье измерение оценивает надежность серводвигателя. Всегда избегайте шаговых двигателей для преобразования фольги. Системы с двумя сервоприводами значительно превосходят по производительности системы с одним сервоприводом или базовые шаговые двигатели. Высокоскоростная обработка фольги требует физически изолированных механических зон. Один сервопривод строго управляет точной подачей материала. Второй сервопривод независимо приводит в движение тяжелое режущее лезвие. Эта механическая развязка предотвращает влияние напряжения подачи на фактическую силу лезвия.
Вы должны активно и тщательно снижать риски, связанные с закупками. Требуйте строгих заводских приемочных испытаний (FAT) от выбранного вами поставщика. Не принимайте проверочные тесты с использованием обычной бумаги для печати. В частности, потребуются испытательные прогоны с использованием точного калибра алюминиевого материала. Убедитесь, что они проводят тестирование с использованием конкретного контраста печати и конкретных параметров отражательной способности чернил.
Сравнение возможностей технологий резки
| Оперативная метрическая | механическая установка Заданные настройки | Настройка оптического отслеживания меток |
|---|---|---|
| Поддержание точности резки | Смещается постепенно с течением времени | Обеспечивает точное непрерывное размещение меток |
| Пригодность для погрузочно-разгрузочных работ | Сильно борется с тонкой фольгой. | Идеально подходит для высокоэластичных эластичных пленок. |
| Настройка и калибровка | Требует ручной регулировки циферблата | Использует цифровую калибровку HMI |
Расчет периода окупаемости требует четких методологий отслеживания данных. Создайте комплексную систему измерения прямых операционных улучшений. Во-первых, строго отслеживать сокращение объемов металлолома. Во-вторых, следите за более высокой и стабильной скоростью линии. В-третьих, регистрируйте минимальное вмешательство оператора, необходимое за смену. Такое прямое повышение эффективности значительно ускоряет окупаемость инвестиций.
Обновление требует специального обучения для ваших сотрудников. Системы цифрового человеко-машинного интерфейса (HMI) полностью заменяют привычный ручной набор. Операторы должны терпеливо изучать протоколы калибровки оптических датчиков. Современные сенсорные экраны значительно упрощают этот переходный этап. Они обеспечивают четкую визуальную диагностику ошибок и пошаговые цифровые рецепты. Надлежащее обучение поставщиков обычно устраняет этот пробел в знаниях в течение нескольких дней.
Тщательно планируйте долгосрочную масштабируемость. Современный Машина для резки рулона в лист должна поддерживать будущие расширения заводских площадей. Ищите передовые системы, предлагающие интеграцию цифровых рабочих процессов. Выбирайте оборудование со встроенными возможностями профилактического обслуживания. Интеллектуальные датчики активно контролируют износ лезвия в динамическом режиме. Они предупреждают команды технического обслуживания до того, как затупившиеся края станут причиной микротрещин и дорогостоящих дефектов в дальнейшем.
Чтобы эффективно интегрировать эти расширенные системы отслеживания, выполните следующие последовательные шаги по развертыванию:
Фундаментальный переход от механического напряжения к оптической точности меняет качество продукции. Использование исключительно простых механических захватов гарантирует неудачу при работе с тонкими материалами. Оптическое отслеживание меток фундаментально решает проблему деструктивного дрейфа регистрации. Это гарантирует, что каждый разрез попадет в точную напечатанную отметку.
Постоянное решение проблем складок требует по-настоящему целостного инженерного подхода. Вы должны стратегически сочетать отслеживание положения глаз, строгий контроль натяжения и оптимальный выбор лезвия. Каждый элемент в значительной степени поддерживает операционный успех других.
Примите меры, запланировав контролируемый аудит материалов сегодня. Проверьте свою конкретную фольгу или пленку непосредственно на оптическом аппарате поставщика. На этом важном этапе эмпирически проверяются технические характеристики, прежде чем вы примете окончательное решение о закупках.
Ответ: Стандартная машина легко справляется с прочными материалами. Алюминиевая фольга требует значительно более узких зазоров между лезвиями и активного устранения статического электричества. Фольга полностью лишена свойств структурного восстановления, присущих бумаге. Поэтому в специализированных машинах для изготовления фольги используются высокочувствительные системы контроля натяжения. Эти системы активно предотвращают необратимое растяжение и коробление во время цикла высокоскоростной подачи.
Ответ: Прозрачные пленки естественным образом сбивают с толку стандартные датчики видимого света. Чтобы решить эту проблему, операторы печатают высококонтрастные регистрационные блоки прямо на краю пленки. Альтернативно, оборудование модернизируется до специализированных ультразвуковых или емкостных датчиков. Эти усовершенствованные датчики точно обнаруживают изменения толщины или специфические маркировки материала, не полагаясь исключительно на отражение видимого света.
О: Нет. Оптическое отслеживание гарантирует точное размещение разреза и активно устраняет дрейф регистрации. Однако предотвращение образования морщин строго требует оптимального натяжения при раскручивании. Вам также нужны идеально параллельные натяжные ролики. Если механическая обработка полотна по-прежнему не выровнена, деликатный материал все равно будет морщиться задолго до того, как достигнет режущего лезвия.
Ответ: Оптическое отслеживание специально нацелено на напечатанные регистрационные метки. Однако усовершенствованные механизмы двойной сервоподачи, встроенные в эти оптические машины, остаются весьма полезными. Они обеспечивают точную длину резки и подачу без натяжения. Эти точные механические возможности абсолютно необходимы для любой машины для резки медицинских нетканых материалов, даже при обработке полотен без печати.
