

Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-10-16 Původ: místo
Ztráta výtěžnosti materiálu v tenké hliníkové fólii a konverzi flexibilní fólie stojí zařízení tisíce dolarů denně. Často obviňujeme operátory, když mačkání a registrační posun ničí výrobní běhy. Tyto opakující se problémy však obvykle pramení ze systémového mechanického napětí a poruch sledování. Nevyváženost mikronapětí nevyřešíte pouhým seřízením ručních koleček. Upgrade vybavení o optické sledování značek poskytuje měřitelný a vysoce škálovatelný zásah. Konverzní prostředí s vysokou tolerancí vyžaduje přesně tuto úroveň přesnosti. Optické sledování dynamicky čte materiálový tok. Okamžitě opravuje mikroskopické odchylky dříve, než způsobí drahý odpad.
Tento článek vám poskytuje rámec technického hodnocení pro modernizaci řezacího zařízení. Naučíte se, jak integrovat tyto pokročilé sledovací systémy, aniž byste narušili vaše stávající výrobní linky. Komplexně pokryjeme základní příčiny, specifické hardwarové synergie a přísná hodnotící kritéria. Přijetí těchto znalostí zajišťuje bezproblémový, vysoce ziskový proces implementace.
Musíte rozumět teoretické mechanice, která řídí tenké substráty. Zvrásnění nastává fyzikálně, když tlakové napětí překročí vnitřní tuhost materiálu. Tenká hliníková fólie má prakticky nulovou elasticitu. Polymerní fólie se snadno natahují, ale při nerovnoměrném zatížení nepředvídatelně zaskočí. Když tlakové síly tlačí dovnitř přes šířku pásu, tenký materiál se nevyhnutelně prohýbá. Toto vyboulení vytváří trvalé záhyby. Operátoři nemohou tyto záhyby vyžehlit, jakmile se vytvoří.
Systémy přerušovaného podávání ze své podstaty vytvářejí nebezpečné gradienty napětí. Mechanické akce stop-and-go vysílají lokalizované špičky napětí vlnící se pohybujícím se pásem. Tyto náhlé špičky se projevují přímo jako diagonální a podélné vrásky. Nerovnoměrný tlak svěrného válce tento efekt drasticky zhoršuje. Nesouosost válečků o pouhé zlomky milimetru soustředí velké napětí na jednu hranu.
Nepodceňujte náklady spojené s nepřesností. Mikronesouososti agresivně procházejí celou vaší výrobní linkou. Míra šrotu se rychle množí. Navazující balicí stroje selžou, když se těsnicí hrany během konečného procesu formování-vyplňování-svařování neshodují. U farmaceutických balících a potravinářských linek tato selhání vyrovnání představují vážná rizika shody. Špatné těsnění okamžitě naruší sterilní bariéry.
Standard stroj na řezání papíru z role na list v tomto prostředí bídně selhává. Papír se vyznačuje velmi odlišnými strukturálními obnovovacími vlastnostmi. Jeho přirozená vláknitá povaha účinně absorbuje drobné tahové rázy. Hliníková fólie a vysoce elastické polymerní fólie se za stejných podmínek jednoduše vyboulí nebo roztrhnou. Standardní vybavení zcela postrádá ultracitlivé zónování napětí potřebné k úspěšnému zpracování těchto nepoddajných materiálů.
Pojďme si důkladně rozebrat optické sledování značek. Tato technologie zcela spoléhá na těsně integrovaný systém zpětné vazby s uzavřenou smyčkou. Obsahuje tři vzájemně propojené základní komponenty. Nejprve vysoce citlivý senzor barevných značek skenuje povrch sítě. Za druhé, vysokorychlostní programovatelný logický řadič (PLC) zpracovává příchozí data. Za třetí, přesný servomotor provádí fyzické mechanické nastavení okamžitě.
Materiály se při vysokorychlostní výrobě přirozeně natahují. Tepelná roztažnost a mechanické tažení způsobují toto nevyhnutelné prodloužení. Optický senzor detekuje tyto kumulativní chyby registrace v reálném čase. Měří přesnou fyzickou vzdálenost mezi vytištěnými kontrastními značkami. Senzor vysílá elektrické signály přímo do PLC. Systém poté dynamicky mikronastavuje mechanickou délku řezu. To se děje bez zastavení stroje.
Tradiční mechanická nastavení využívají předem stanovené délkové řezné parametry. Pokud se váš pás natáhne o pouhých 0,1 mm za cyklus, 100 po sobě jdoucích řezů způsobí obrovskou chybu 10 mm. An postavení oka strojem na řezání rolí na plech . Tento problém zcela řeší Obnovuje základní linii digitálního řezání při každé vytištěné značce. Toto optické dynamické řezání délky zcela eliminuje kumulativní posun vyrovnání.
Při nasazování optických systémů musíte vždy uznat realitu implementace. Optické senzory vyžadují vysoce specifické provozní podmínky, aby dokonale fungovaly. U všech registračních bloků musíte zaručit jasný kontrastní tisk. Správná kalibrace senzoru zůstává přísně povinná pro každou novou dávku materiálu. Špatný kontrast inkoustu, odlesky povrchu nebo okolní prach mohou snadno vyvolat falešné poplachy. Vyhrazené čisté provozní zóny a vysoce kontrastní inkousty zabraňují těmto frustrujícím chybným čtením snímačů.
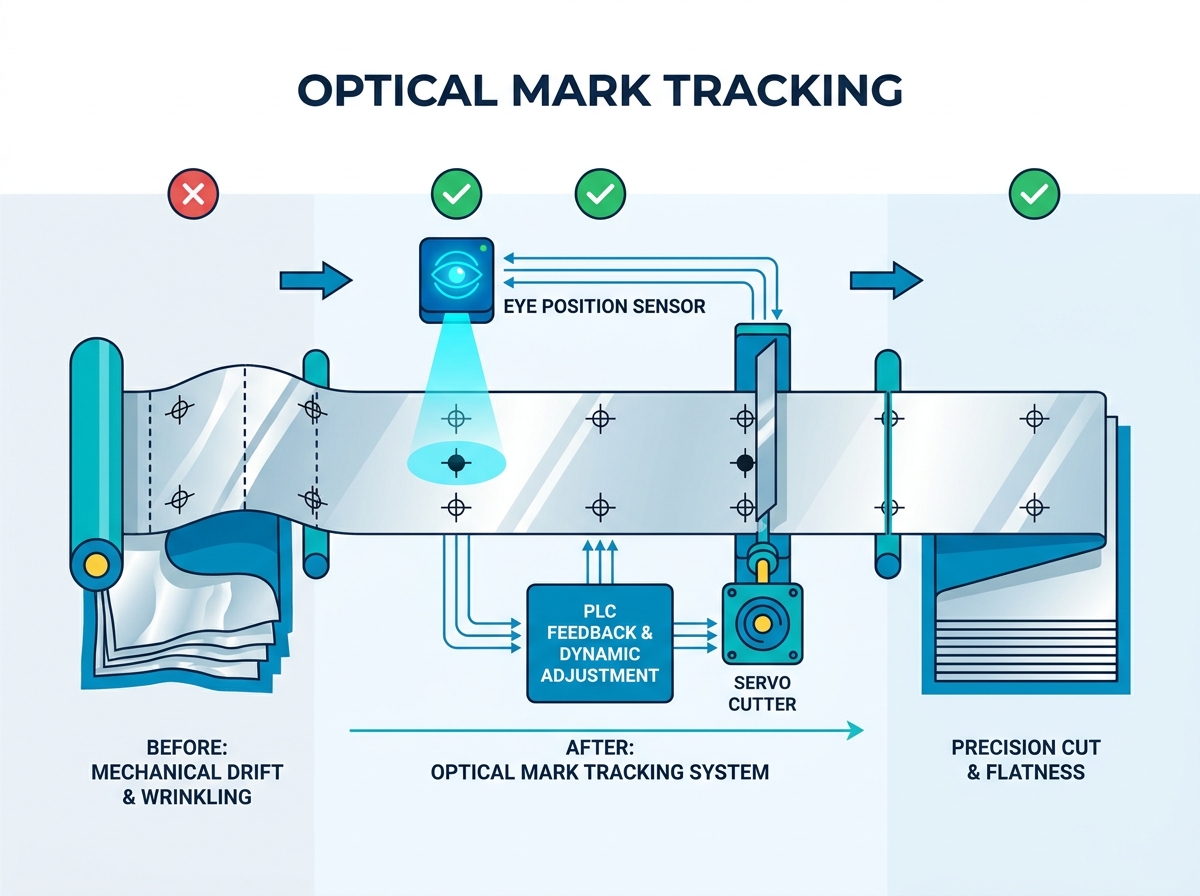
Optické sledování nemůže fungovat přesně ve vakuu. Zůstává zcela k ničemu, pokud se pás na okamžik prohne nebo prohne. Musíte explicitně spárovat sledovací senzory s pokročilými systémy kontroly napětí. Inženýři integrují magnetické práškové brzdy, aby odborně zvládli odpor při odvíjení. Tančící válečky a přesné siloměry fyzicky absorbují náhlé tahové rázy. Bezprostředně před kritickým řezným cyklem udržují absolutní rovinnost pásu.
Výběr čepele určuje kvalitu ostří pro extrémně tenké materiály. Obecně hodnotíme řezání smykem, řezání břitvou a řezání drcením. Rozdrcení využívá tupé kotouče, které silně tlačí na vytvrzenou kovadlinu. Vytváří nepřijatelné úrovně prachu. Řezání břitvou táhne stacionární čepel nepřetržitě přes síť. Tato specifická metoda bojuje proti hustým kovovým fóliím, které způsobují rychlé opotřebení čepele. Nůžky ve stylu gilotiny představují skutečný průmyslový standard. Vyžadují minimální tolerance vůle. Toto přesné smykové působení je u fólie absolutně nezbytné, aby se zabránilo silnému zvlnění okrajů.
Tyto přísné hardwarové požadavky přesahují základní balicí aplikace. Stabilita v tahu a ostrý, přesný smyk definují celosvětově špičkovou konverzi. Zařízení, která modernizují své fóliové linky, často používají základní technologii identickou s a lékařský stroj na řezání netkaných textilií . Lékařská výroba považuje jakékoli uvolňování částic za kritické systémové selhání. Oba sektory sdílejí přísné zásady nulové tolerance pro třepení hran, vrásky a mikrokontaminaci.
Získávání nových přesných zařízení vyžaduje vysoce strukturovaný přístup. Komplexní Průvodce kupujícím řezacího stroje z role na plech přesahuje základní výstupní kapacity. Chcete-li zajistit spolehlivost výroby, musíte pečlivě vyhodnotit vnitřní mechanické architektury.
První vyhodnocovací rozměr zahrnuje rozlišení senzoru a dobu odezvy. Nejprve vyhodnoťte přesnost základního fotoelektrického senzoru. Vysokorychlostní linky vyžadují sofistikované senzory schopné detekovat mikroskopické barevné variace. Dále zkontrolujte provozní frekvenci skenování PLC. Systém zoufale potřebuje dobu odezvy v mikrosekundách. Rychlé odezvy upravují servomotory bez zpomalení hlavní výrobní linky.
Druhý rozměr se týká materiálové všestrannosti. Posuďte, zda stroj umožňuje bezproblémové přepínání provozu. Výrobní podlahy vyžadují robustní každodenní flexibilitu. Pro prázdné pásy potřebujete spolehlivé řezání pevné délky. Současně potřebujete vysoce přesné řezání podle polohy oka pro tištěné pásy. Rychlé digitální změny zabraňují nákladným prostojům stroje mezi zcela odlišnými výrobními sériemi.
Třetí rozměr hodnotí spolehlivost servomotoru. Při přestavbě fólie se vždy vyhněte krokovým motorům. Systémy se dvěma servomotory drasticky překonávají jednoservo nebo základní nastavení krokových motorů. Vysokorychlostní konverze fólie vyžaduje fyzicky izolované mechanické zóny. Jedno servo striktně řídí přesné podávání materiálu. Druhé servo nezávisle pohání těžký řezný kotouč. Toto mechanické oddělení zabraňuje tomu, aby napětí při podávání ovlivňovalo skutečnou sílu čepele.
Musíte aktivně a důkladně snižovat riziko nákupu. Vyžádejte si přísné Factory Acceptance Testing (FAT) od svého vybraného dodavatele. Neakceptujte ověřovací testy s použitím běžného tiskového papíru. Vyžádejte si konkrétně zkušební běhy pomocí vašeho přesného měřidla hliníkového materiálu. Ujistěte se, že testují pomocí vašeho specifického kontrastu tisku a specifických parametrů odrazivosti inkoustu.
Možnosti technologie řezání Porovnání
| Operační Metrické | Mechanické Předem určené nastavení | Nastavení optického sledování značky |
|---|---|---|
| Údržba přesnosti řezu | Postupně se posunuje | Udržuje přesné souvislé umístění značek |
| Vhodnost manipulace s materiálem | Silně bojuje s tenkými fóliemi | Ideální pro vysoce elastické fólie |
| Nastavení a kalibrace | Vyžaduje ruční nastavení číselníku | Využívá digitální kalibraci HMI |
Výpočet doby návratnosti vyžaduje jasné metodiky sledování dat. Vybudujte komplexní rámec měření přímých provozních vylepšení. Nejprve přísně sledujte snížené objemy odpadního materiálu. Za druhé, sledujte rychlejší konzistentní rychlosti linky. Za třetí, zaznamenejte minimalizovaný zásah operátora požadovaný za směnu. Toto přímé zvýšení efektivity výrazně urychlí návratnost vaší investice.
Upgrade představuje specifickou křivku učení pro vaši pracovní sílu. Systémy digitálního rozhraní člověk-stroj (HMI) zcela nahrazují známé manuální číselníky. Operátoři se musí trpělivě učit protokoly kalibrace optického senzoru. Moderní dotykové obrazovky tuto přechodnou fázi značně zjednodušují. Poskytují jasnou vizuální diagnostiku chyb a digitální receptury krok za krokem. Správné školení dodavatele obvykle překlene tuto znalostní mezeru během několika dní.
Pečlivě plánujte dlouhodobou škálovatelnost. Moderní řezací stroj z role na plech musí podporovat budoucí rozšíření výrobní haly. Hledejte pokročilé systémy nabízející integraci digitálních pracovních postupů. Vyberte si zařízení s bezproblémově zabudovanými funkcemi prediktivní údržby. Inteligentní senzory aktivně dynamicky monitorují opotřebení čepele. Upozorňují týmy údržby dříve, než tupé hrany způsobí mikrotrhliny a drahé následné defekty.
Chcete-li tyto pokročilé systémy sledování efektivně integrovat, postupujte podle následujících kroků postupného nasazení:
Základní přechod od spoléhání se na mechanické napětí k optické přesnosti transformuje kvalitu výroby. Spoléhání se pouze na jednoduché mechanické úchyty zaručuje selhání při manipulaci s tenkými substráty. Optické sledování značek zásadně řeší destruktivní drift registrace. Zajistí, aby každý řez zasáhl přesně vytištěnou značku.
Trvalé řešení vrásek vyžaduje skutečně holistický inženýrský přístup. Musíte strategicky kombinovat sledování polohy očí, přísnou kontrolu napětí a optimální výběr čepele. Každý prvek výrazně podporuje operační úspěch ostatních.
Přijměte opatření a naplánujte si audit řízeného materiálu ještě dnes. Otestujte svou konkrétní fólii nebo film přímo na optickém stroji dodavatele. Tento kritický krok empiricky ověřuje technickou výkonnost před dokončením jakýchkoli rozhodnutí o nákupu.
Odpověď: Standardní stroj snadno zpracuje robustní substráty. Hliníková fólie vyžaduje výrazně užší vůle lopatek a aktivní eliminaci statické elektřiny. Fólie zcela postrádá strukturální obnovovací vlastnosti, které se vyskytují u papíru. Specializované fóliovací stroje proto využívají vysoce citlivé systémy řízení napětí. Tyto systémy aktivně zabraňují nevratnému roztažení a vybočení během cyklu vysokorychlostního posuvu.
A: Transparentní fólie přirozeně matou standardní senzory viditelného světla. K vyřešení tohoto problému operátoři tisknou vysoce kontrastní registrační bloky přímo na okraj filmu. Alternativně lze zařízení upgradovat na specializované ultrazvukové nebo kapacitní senzory. Tyto pokročilé senzory přesně detekují změny tloušťky nebo specifické značení materiálu, aniž by se spoléhaly pouze na odraz viditelného světla.
Odpověď: Ne. Optické sledování zaručuje přesné umístění řezu a aktivně eliminuje posun soutisku. Prevence vrásek však striktně vyžaduje optimální napětí odvíjení. Potřebujete také dokonale paralelní vodicí válce. Pokud vaše mechanická manipulace s pásem zůstane nesprávně nastavena, jemný materiál se bude stále zvrásňovat dlouho předtím, než dosáhne řezací čepel.
Odpověď: Optické sledování se konkrétně zaměřuje na tištěné registrační značky. Pokročilé duální servo podávací mechanismy zabudované do těchto optických strojů však zůstávají velmi přínosné. Zajišťují přesné délky řezu a podávání bez napětí. Tyto přesné mechanické schopnosti jsou naprosto zásadní pro jakýkoli lékařský řezací stroj na netkané textilie, a to i při zpracování zcela nepotištěných pásů.
