La perte de rendement des matériaux dans la transformation des feuilles d'aluminium de faible épaisseur et des films flexibles coûte aux installations des milliers de dollars par jour. Nous blâmons souvent les opérateurs lorsque les rides et les dérives d'enregistrement ruinent les cycles de production. Cependant, ces problèmes récurrents proviennent généralement de tensions mécaniques systémiques et de défaillances de suivi. Vous ne pouvez pas corriger les déséquilibres de micro-tension en ajustant simplement les cadrans manuels. La mise à niveau de l'équipement pour inclure le suivi optique des marques fournit une intervention mesurable et hautement évolutive. Les environnements de conversion à haute tolérance exigent ce niveau exact de précision. Le suivi optique lit dynamiquement le flux de matériaux. Il corrige instantanément les écarts microscopiques avant qu’ils n’entraînent des rebuts coûteux.
Cet article vous donne un cadre d'évaluation technique pour la mise à niveau des équipements de coupe. Vous apprendrez comment intégrer ces systèmes de suivi avancés sans perturber vos lignes de production existantes. Nous couvrirons de manière exhaustive les causes profondes, les synergies matérielles spécifiques et les critères d’évaluation rigoureux. L’adoption de ces connaissances garantit un processus de mise en œuvre transparent et hautement rentable.
Points clés à retenir
- Identification des causes profondes : Le froissement des feuilles et des films provient principalement de déséquilibres de micro-tension et de dérive latérale de la bande pendant la phase d'alimentation.
- L'avantage optique : l'intégration d'un rouleau de position des yeux dans une machine de découpe de feuilles réduit les erreurs d'enregistrement en s'ajustant dynamiquement à l'étirement et à la dérive du matériau en temps réel.
- Synergie matérielle : le suivi optique est aussi efficace que le contrôle de tension et les configurations de pales qui le prennent en charge.
- Application multi-matériaux : Les mêmes principes de suivi de précision résolvant les problèmes de papier d’aluminium s’appliquent directement aux non-tissés médicaux et aux papiers spéciaux.
La mécanique du froissement des feuilles et des films : au-delà des symptômes superficiels
Vous devez comprendre les mécanismes théoriques régissant les substrats minces. Le plissement se produit physiquement lorsque la contrainte de compression dépasse la rigidité intrinsèque du matériau. La feuille d’aluminium de faible épaisseur possède une élasticité pratiquement nulle. Les films polymères s'étirent facilement mais se rétractent de manière imprévisible sous des charges inégales. Lorsque les forces de compression poussent vers l’intérieur sur la largeur de la bande, le matériau fin se déforme inévitablement. Ce flambage crée des plis permanents. Les opérateurs ne peuvent pas aplanir ces plis une fois qu'ils se forment.
Les systèmes d’alimentation intermittente créent intrinsèquement des gradients de tension dangereux. Les actions mécaniques stop-and-go envoient des pics de tension localisés ondulant à travers la bande en mouvement. Ces pointes soudaines se manifestent directement sous forme de rides diagonales et longitudinales. Une pression inégale du rouleau pinceur aggrave considérablement cet effet. Un désalignement des rouleaux de quelques fractions de millimètre seulement concentre une contrainte massive sur un seul bord.
Ne sous-estimez pas le coût cumulatif de l’imprécision. Les micro-désalignements se répercutent de manière agressive sur l’ensemble de votre chaîne de production. Les taux de rebut se multiplient rapidement. Les machines d'emballage en aval tombent en panne lorsque les bords du scellage ne sont pas alignés lors du processus final de formage-remplissage-scellage. Pour les emballages pharmaceutiques et les lignes alimentaires, ces échecs d’alignement introduisent de graves risques de non-conformité. De mauvaises étanchéités compromettent instantanément les barrières stériles.
Une norme La machine de découpe rouleau à feuille pour le papier échoue lamentablement dans cet environnement. Le papier présente des propriétés de récupération structurelle très distinctes. Sa nature fibreuse naturelle absorbe efficacement les petits chocs de tension. Le papier d'aluminium et les films polymères hautement élastiques se déforment ou se déchirent simplement dans ces conditions identiques. L’équipement standard ne dispose absolument pas du zonage de tension ultra-sensible requis pour traiter avec succès ces matériaux inflexibles.
Comment une machine de découpe de rouleaux à feuilles avec position des yeux résout la dérive d'enregistrement
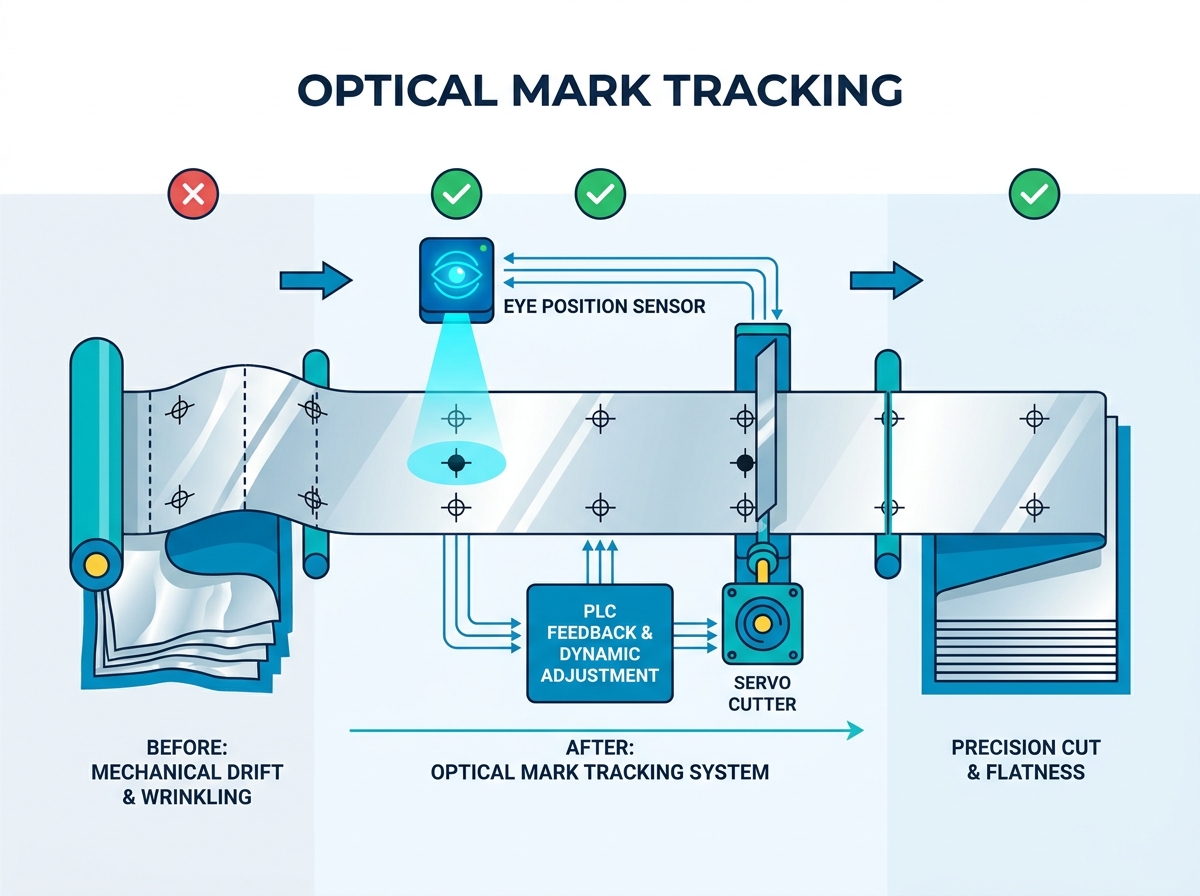
Décomposons en profondeur le suivi des marques optiques. Cette technologie repose entièrement sur un système de rétroaction en boucle fermée étroitement intégré. Il comporte trois composants principaux interconnectés. Tout d’abord, un capteur de marques de couleur très sensible scanne la surface de la bande. Deuxièmement, un automate programmable (PLC) à grande vitesse traite les données entrantes. Troisièmement, un servomoteur précis exécute instantanément le réglage mécanique physique.
Les matériaux s’étirent naturellement lors des cycles de production à grande vitesse. La dilatation thermique et la traction mécanique provoquent cet allongement inévitable. Le capteur optique détecte ces erreurs de recalage cumulées en temps réel. Il mesure la distance physique exacte entre les marques de contraste imprimées. Le capteur envoie des signaux électriques directement au PLC. Le système micro-ajuste ensuite dynamiquement la longueur de coupe mécanique. Cela se produit sans mettre la machine en pause.
Les configurations mécaniques traditionnelles utilisent des paramètres de coupe de longueur prédéterminés. Si votre bande s'étire de seulement 0,1 mm par cycle, 100 coupes consécutives produisent une erreur massive de 10 mm. Un La machine de découpe du rouleau à la feuille de position des yeux résout complètement ce problème. Il réinitialise la ligne de base de découpe numérique à chaque marque imprimée. Cette coupe de longueur optique dynamique élimine entièrement la dérive d’alignement cumulée.
Vous devez toujours tenir compte des réalités de mise en œuvre lors du déploiement de systèmes optiques. Les capteurs optiques nécessitent des conditions de fonctionnement très spécifiques pour fonctionner parfaitement. Vous devez garantir une impression contrastée pour tous les blocs d'enregistrement. Un bon calibrage du capteur reste strictement obligatoire pour chaque nouveau lot de matériaux. Un mauvais contraste d’encre, des reflets de surface réfléchissants ou la poussière ambiante peuvent facilement déclencher des faux positifs. Des zones opérationnelles propres et dédiées et des encres à contraste élevé évitent ces erreurs de lecture frustrantes du capteur.
Synergies matérielles : lames, tension et manutention des matériaux
Le suivi optique ne peut pas fonctionner avec précision dans le vide. Il reste totalement inutile si la toile bat ou s'affaisse momentanément. Vous devez explicitement associer des capteurs de suivi à des systèmes avancés de contrôle de tension. Les ingénieurs intègrent des freins à poudre magnétiques pour gérer de manière experte la résistance au déroulement. Les rouleaux dansants et les cellules de pesée de précision absorbent physiquement les chocs de tension soudains. Ils maintiennent la planéité absolue de la bande immédiatement avant le cycle de coupe critique.
Le choix de la lame détermine la qualité des bords pour les matériaux extrêmement fins. Nous évaluons généralement la coupe par cisaillement, la coupe au rasoir et la coupe par écrasement. La coupe par écrasement utilise une roue émoussée appuyant fortement contre une enclume durcie. Cela génère des niveaux de poussière inacceptables. Le refendage au rasoir entraîne une lame stationnaire en continu à travers la bande. Cette méthode spécifique lutte contre les feuilles métalliques denses, provoquant une usure rapide de la lame. Les lames de cisaillement de type guillotine représentent la véritable norme de l’industrie. Ils nécessitent des tolérances de jeu minimales. Cette action de cisaillement précise est absolument nécessaire pour que le film évite un enroulement important des bords.
Ces exigences matérielles strictes transcendent les applications d’emballage de base. La stabilité de la tension et le cisaillement net et précis définissent la transformation de premier plan à l'échelle mondiale. Les installations modernisant leurs lignes de film adoptent fréquemment une technologie de base identique à celle d'un machine de découpe médicale non tissée . La fabrication médicale considère toute perte de particules comme une défaillance systémique critique. Les deux secteurs partagent des politiques rigides de tolérance zéro en matière d’effilochage, de plis et de microcontamination.
Guide de l'acheteur de la machine de découpe rouleau à feuille : dimensions d'évaluation
L'approvisionnement en nouveaux équipements de précision nécessite une approche très structurée. Un complet Le guide de l'acheteur de la machine de découpe rouleau à feuille va bien au-delà des capacités de production de base. Vous devez évaluer soigneusement les architectures mécaniques internes pour garantir la fiabilité de la production.
La première dimension d'évaluation concerne la résolution du capteur et le temps de réponse. Évaluez d’abord la précision du capteur photoélectrique sous-jacent. Les lignes à grande vitesse nécessitent des capteurs sophistiqués capables de détecter les variations microscopiques de couleur. Ensuite, vérifiez la fréquence de scrutation opérationnelle de l'automate. Le système a désespérément besoin de temps de réponse de l’ordre de la microseconde. Des réponses rapides ajustent les servomoteurs sans ralentir la ligne de production principale.
La deuxième dimension concerne la polyvalence des matériaux. Évaluez si la machine permet un basculement opérationnel transparent. Les ateliers de production nécessitent une grande flexibilité au quotidien. Vous avez besoin d’une coupe fiable à longueur fixe pour les bandes vierges. Vous avez simultanément besoin d’une découpe très précise de la position des yeux pour les bandes imprimées. Les changements numériques rapides évitent les temps d’arrêt coûteux des machines entre des cycles de production complètement différents.
La troisième dimension évalue la fiabilité du servomoteur. Évitez toujours les moteurs pas à pas pour la conversion du film. Les systèmes à double servo surpassent considérablement les configurations à servo unique ou à moteur pas à pas de base. La conversion de feuilles à grande vitesse nécessite des zones mécaniques physiquement isolées. Un servo gère strictement l’alimentation précise du matériau. Le deuxième servo entraîne indépendamment la lourde lame de coupe. Ce découplage mécanique empêche la contrainte d'alimentation d'affecter la force réelle de la lame.
Vous devez atténuer activement et minutieusement vos risques en matière d’approvisionnement. Exigez des tests d’acceptation en usine (FAT) rigoureux de la part du fournisseur sélectionné. N'acceptez pas les tests de validation utilisant du papier d'impression générique. Exigez spécifiquement des tests en utilisant votre jauge exacte de matériau en aluminium. Assurez-vous qu’ils testent en utilisant vos paramètres spécifiques de contraste d’impression et de réflectivité de l’encre.
Comparaison des capacités de la technologie de coupe
| Opérationnel Métrique |
Mécanique Configuration prédéterminée |
Configuration du suivi des marques optiques |
| Entretien de la précision de coupe |
Dérive progressivement au fil du temps |
Maintient le placement continu exact des marques |
| Aptitude à la manutention des matériaux |
Se bat lourdement avec des feuilles minces |
Idéal pour les films élastiques très extensibles |
| Configuration et calibrage |
Nécessite des réglages manuels du cadran |
Utilise l'étalonnage numérique de l'IHM |
ROI, évolutivité et intégration opérationnelle
Le calcul de la période de récupération nécessite des méthodologies claires de suivi des données. Construisez un cadre complet mesurant les améliorations opérationnelles directes. Tout d’abord, suivez strictement les volumes de déchets réduits. Deuxièmement, surveillez des vitesses de ligne constantes et plus rapides. Troisièmement, enregistrez l’intervention minimisée de l’opérateur requise par quart de travail. Ces gains d’efficacité directs accélèrent considérablement votre retour sur investissement.
La mise à niveau introduit une courbe d'apprentissage spécifique pour votre personnel. Les systèmes d’interface homme-machine numérique (IHM) remplacent complètement les cadrans manuels familiers. Les opérateurs doivent patiemment apprendre les protocoles d’étalonnage des capteurs optiques. Les écrans tactiles modernes simplifient grandement cette phase de transition. Ils fournissent des diagnostics visuels clairs des erreurs et des recettes numériques étape par étape. Une formation adéquate des fournisseurs comble généralement ce manque de connaissances en quelques jours.
Planifiez soigneusement votre évolutivité à long terme. Un moderne La machine de découpe rouleau à feuille doit prendre en charge les futures expansions de l'usine. Recherchez des systèmes avancés offrant des intégrations de flux de travail numérique. Choisissez un équipement doté de capacités de maintenance prédictive parfaitement intégrées. Des capteurs intelligents surveillent activement et dynamiquement l’usure de la lame. Ils alertent les équipes de maintenance avant que les bords émoussés ne provoquent des micro-déchirures et des défauts coûteux en aval.
Pour intégrer efficacement ces systèmes de suivi avancés, suivez ces étapes de déploiement séquentielles :
- Basez de manière exhaustive vos taux de rebut de matériaux actuels.
- Cartographiez les spécifications exactes de votre jauge de matériau.
- Exécutez un protocole FAT de fournisseur hautement contrôlé.
- Former les opérateurs principaux à la navigation et au dépannage IHM.
- Mettez en œuvre immédiatement des programmes de maintenance préventive et prédictive.
Conclusion
La transition fondamentale du recours à la tension mécanique à l’adoption de la précision optique transforme la qualité de la production. S'appuyer uniquement sur de simples poignées mécaniques garantit l'échec lors de la manipulation de substrats de faible épaisseur. Le suivi optique des marques résout fondamentalement la dérive de repérage destructrice. Il garantit que chaque coupe atteint exactement la marque imprimée.
Résoudre le problème du froissement exige en permanence une approche technique véritablement globale. Vous devez combiner stratégiquement le suivi de la position des yeux, un contrôle strict de la tension et une sélection optimale de la lame. Chaque élément soutient fortement le succès opérationnel des autres.
Passez à l’action en planifiant dès aujourd’hui un audit matériel contrôlé. Testez votre feuille ou film spécifique directement sur la machine optique d'un fournisseur. Cette étape critique valide empiriquement les performances techniques avant de finaliser toute décision d’approvisionnement.
FAQ
Q : Quelle est la différence entre une machine de découpe rouleau à feuille standard pour le papier et une machine conçue pour le papier d'aluminium ?
R : Une machine standard gère facilement les substrats robustes. La feuille d'aluminium nécessite des dégagements de lame beaucoup plus serrés et une élimination active de l'électricité statique. La feuille d’aluminium n’a absolument pas les propriétés de récupération structurelle trouvées dans le papier. Par conséquent, les machines à film spécialisées utilisent des systèmes de contrôle de tension très sensibles. Ces systèmes empêchent activement l'étirement et le flambage irréversibles pendant le cycle d'alimentation à grande vitesse.
Q : Comment une machine de découpe de rouleaux à feuilles à position oculaire gère-t-elle les films transparents ?
R : Les films transparents confondent naturellement les capteurs de lumière visible standards. Pour résoudre ce problème, les opérateurs impriment des blocs de repérage à contraste élevé directement sur le bord du film. Alternativement, les installations sont mises à niveau vers des capteurs ultrasoniques ou capacitifs spécialisés. Ces capteurs avancés détectent avec précision les variations d’épaisseur ou les marquages spécifiques de matériaux sans se fier uniquement à la réflexion de la lumière visible.
Q : Cette technologie peut-elle prévenir complètement les rides ?
R : Non. Le suivi optique garantit un placement précis de la coupe et élimine activement la dérive de repérage. Cependant, la prévention des rides nécessite strictement une tension de déroulement optimale. Vous avez également besoin de rouleaux de renvoi parfaitement parallèles. Si votre manipulation mécanique de la bande reste mal alignée, le matériau délicat se froissera encore bien avant d'atteindre la lame de coupe.
Q : Le suivi optique est-il nécessaire pour les non-tissés médicaux non imprimés ?
R : Le suivi optique cible spécifiquement les marques de repérage imprimées. Cependant, les mécanismes avancés d’alimentation à double servo intégrés à ces machines optiques restent très bénéfiques. Ils garantissent des longueurs de coupe exactes et une alimentation sans tension. Ces capacités mécaniques précises sont absolument essentielles pour toute machine médicale de découpe de non-tissés, même lors du traitement de bandes entièrement non imprimées.


