

Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-10-16 Eredet: Telek
A vékony alumíniumfólia és a flexibilis fólia átalakításának anyagkihozatali vesztesége több ezer dollárba kerül naponta. Gyakran hibáztatjuk a kezelőket, amikor a gyűrődés és a regisztrációs sodródás tönkreteszi a gyártást. Ezek a visszatérő problémák azonban rendszerint szisztémás mechanikai feszültségből és nyomon követési hibákból adódnak. A mikrofeszültség-kiegyensúlyozatlanságokat nem lehet egyszerűen kézi tárcsák beállításával kijavítani. A berendezés optikai nyomkövetéssel történő frissítése mérhető, nagymértékben skálázható beavatkozást tesz lehetővé. A nagy toleranciájú konvertáló környezetek pontosan ezt a pontossági szintet követelik meg. Az optikai követés dinamikusan olvassa be az anyagáramlást. Azonnal korrigálja a mikroszkopikus eltéréseket, mielőtt azok drága hulladékot okoznának.
Ez a cikk technikai értékelési keretet ad a vágóberendezések korszerűsítéséhez. Megtanulja, hogyan integrálhatja ezeket a fejlett nyomkövető rendszereket a meglévő gyártósorok megszakítása nélkül. Átfogóan foglalkozunk a kiváltó okokkal, a konkrét hardver-szinergiákkal és a szigorú értékelési kritériumokkal. Ezen ismeretek átvétele zökkenőmentes, rendkívül jövedelmező megvalósítási folyamatot biztosít.
Meg kell értenie a vékony hordozók elméleti mechanikáját. A ráncosodás fizikailag akkor következik be, amikor a nyomófeszültség meghaladja az anyag belső merevségét. A vékony alumíniumfólia rugalmassága gyakorlatilag nulla. A polimer fóliák könnyen megnyúlnak, de egyenetlen terhelés esetén kiszámíthatatlanul visszapattannak. Amikor a nyomóerők a szövedék szélességében befelé nyomódnak, a vékony anyag elkerülhetetlenül meghajlik. Ez a kihajlás állandó gyűrődéseket hoz létre. A kezelők nem tudják kisimítani ezeket a gyűrődéseket, miután kialakultak.
Az időszakos etetőrendszerek eleve veszélyes feszültséggradienseket hoznak létre. A stop-and-go mechanikus műveletek helyi feszültségcsúcsokat küldenek a mozgó szalagon keresztül. Ezek a hirtelen kiugrások közvetlenül átlós és hosszanti ráncok formájában nyilvánulnak meg. Az egyenetlen hengernyomás drasztikusan rontja ezt a hatást. A görgő egy milliméter töredéknyi eltolódása egyetlen élre koncentrálja a hatalmas feszültséget.
Ne becsülje alá a pontatlanság összetett költségét. A mikro-eltolódások agresszíven áthaladnak a teljes gyártósoron. A selejt aránya gyorsan szaporodik. A későbbi csomagológépek meghibásodnak, amikor a lezárási élek rosszul illeszkednek a végső formázás-töltés-zárás folyamat során. A gyógyszeripari csomagolóanyagok és élelmiszersorok esetében ezek az összehangolási hibák súlyos megfelelési kockázatot jelentenek. A rossz tömítések azonnal veszélyeztetik a steril akadályokat.
Egy szabvány A papírtekercsről lapra vágó gép csúnyán meghibásodik ebben a környezetben. A papír nagyon eltérő szerkezeti helyreállítási tulajdonságokkal rendelkezik. Természetes rostos természete hatékonyan nyeli el a kisebb feszültségeket. Az alumíniumfólia és a nagy rugalmasságú polimer fóliák azonos körülmények között egyszerűen meghajlanak vagy elszakadnak. Az alapfelszereltség teljesen hiányzik az ultra-érzékeny húzózónákból, amelyek szükségesek ezeknek a hajlíthatatlan anyagoknak a sikeres feldolgozásához.
Bontsuk le alaposan az optikai jelkövetést. Ez a technológia teljes mértékben egy szorosan integrált, zárt hurkú visszacsatoló rendszeren alapul. Három, egymással összekapcsolt alapelemet tartalmaz. Először egy rendkívül érzékeny színjel-érzékelő szkenneli a webfelületet. Másodszor, egy nagy sebességű programozható logikai vezérlő (PLC) dolgozza fel a bejövő adatokat. Harmadszor, egy precíz szervomotor azonnal végrehajtja a fizikai mechanikai beállítást.
Az anyagok természetesen nyúlnak a nagy sebességű gyártás során. A hőtágulás és a mechanikai húzás okozza ezt az elkerülhetetlen megnyúlást. Az optikai érzékelő valós időben észleli ezeket a kumulatív regisztrációs hibákat. Méri a pontos fizikai távolságot a nyomtatott kontrasztjelek között. Az érzékelő elektromos jeleket küld közvetlenül a PLC-nek. A rendszer ezután dinamikusan mikrobeállítja a mechanikus vágási hosszt. Ez a gép szüneteltetése nélkül történik.
A hagyományos mechanikus beállítások előre meghatározott hosszúságú vágási paramétereket használnak. Ha a szalag ciklusonként mindössze 0,1 mm-t nyúlik meg, 100 egymást követő vágás hatalmas, 10 mm-es hibát eredményez. An Szemhelyzetű tekercs-lemezvágó gép teljesen megoldja ezt a problémát. Minden egyes nyomtatott jelnél visszaállítja a digitális vágási alapvonalat. Ez az optikai dinamikus hosszvágás teljesen kiküszöböli a halmozott igazítási eltolódást.
Az optikai rendszerek telepítésekor mindig figyelembe kell vennie a megvalósítási valóságot. Az optikai érzékelők különleges működési feltételeket igényelnek a tökéletes működéshez. Minden regisztrációs blokknál garantálnia kell az egyértelmű kontrasztos nyomtatást. Az érzékelő megfelelő kalibrálása szigorúan kötelező marad minden új anyagtételnél. A gyenge tintakontraszt, a tükröződő felület tükröződése vagy a környezeti por könnyen téves pozitív eredményt válthat ki. A dedikált tiszta működési zónák és a nagy kontrasztú tinták megakadályozzák ezeket a frusztráló érzékelőhibákat.
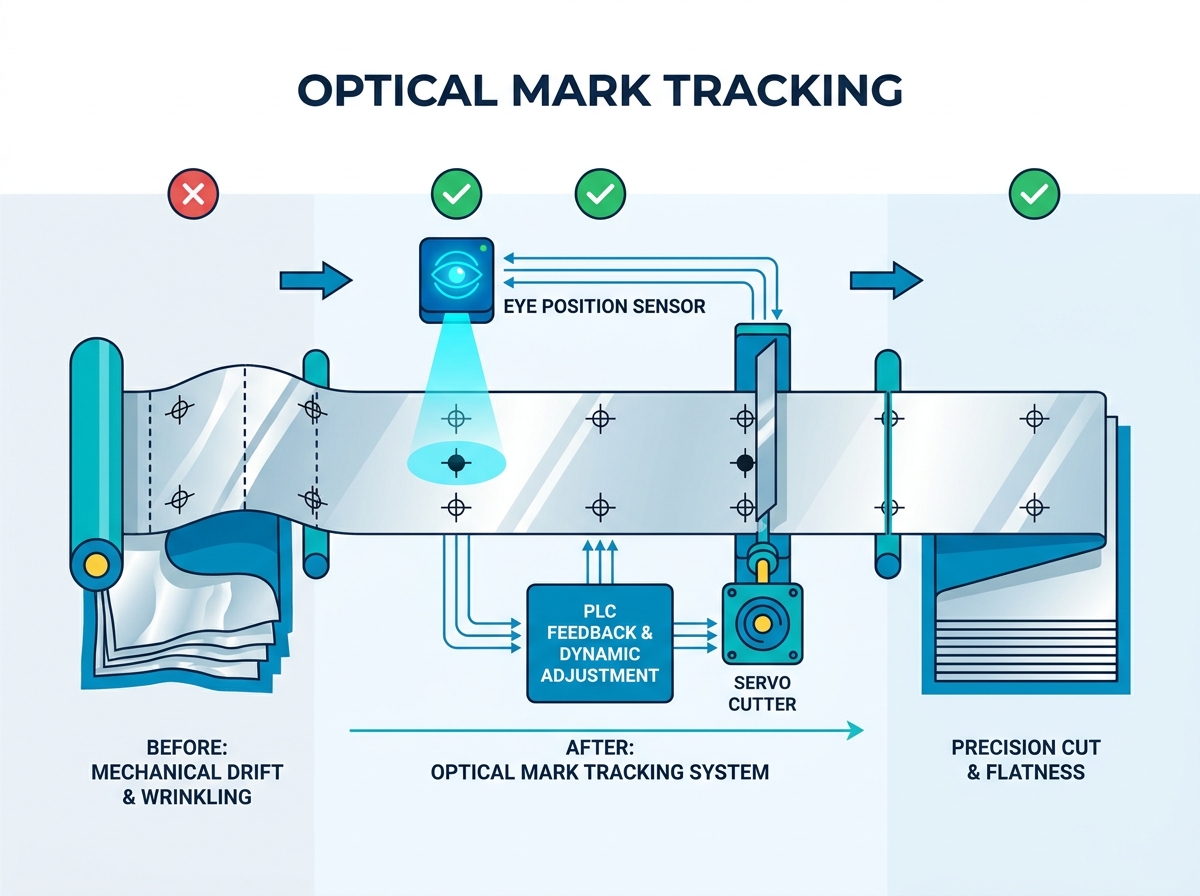
Az optikai követés nem működik pontosan vákuumban. Teljesen haszontalan marad, ha a szalag egy pillanatra lecsapódik vagy megereszkedik. A nyomkövető érzékelőket kifejezetten párosítania kell a fejlett feszültségszabályozó rendszerekkel. A mérnökök a mágneses porfékeket integrálják a letekerő ellenállás szakszerű kezelésére. A táncoló görgők és a precíziós erőmérő cellák fizikailag elnyelik a hirtelen feszültséget. Közvetlenül a kritikus vágási ciklus előtt megtartják az abszolút szalagsimaságot.
A pengeválasztás a rendkívül vékony anyagok élminőségét határozza meg. Általában a nyíróvágást, a borotvavágást és a zúzóvágást értékeljük. A zúzóvágás során egy tompa kerék erősen nyomja az edzett üllőt. Elfogadhatatlan mennyiségű por keletkezik. A borotvafelvágás folyamatosan húzza az álló pengét a hálón. Ez a speciális módszer a sűrű fémfóliák ellen küzd, ami gyors pengekopást okoz. A guillotine stílusú nyírópengék az igazi iparági szabványt képviselik. Minimális hézagtűrést igényelnek. Ez a precíz nyíróhatás feltétlenül szükséges a fóliához, hogy megakadályozza az élek erős felkunkorodását.
Ezek a szigorú hardverkövetelmények túlmutatnak az alapvető csomagolási alkalmazásokon. A feszítési stabilitás és az éles, precíz nyírás meghatározza a csúcsminőségű átalakítást világszerte. A fóliasorukat korszerűsítő létesítmények gyakran alkalmazzák az alaptechnológiát, amely megegyezik a orvosi nem szőtt vágógép . Az orvosi gyártás minden részecskeválást kritikus szisztémás hibaként kezel. Mindkét szektor szigorú zéró tolerancia-politikát követ a peremkopás, a ráncok és a mikroszennyeződés tekintetében.
Az új precíziós berendezések beszerzése erősen strukturált megközelítést igényel. Egy átfogó A tekercsről lapra vágó gép vásárlói útmutatója jóval meghaladja az alapvető kimeneti kapacitásokat. A gyártás megbízhatóságának biztosítása érdekében gondosan értékelnie kell a belső mechanikai architektúrákat.
Az első értékelési dimenzió az érzékelő felbontását és válaszidejét foglalja magában. Először értékelje a mögöttes fotoelektromos érzékelő pontosságát. A nagy sebességű vonalakhoz kifinomult érzékelőkre van szükség, amelyek képesek a mikroszkopikus színváltozások észlelésére. Ezután ellenőrizze a PLC működési pásztázási gyakoriságát. A rendszernek égetően szüksége van mikroszekundumos válaszidőre. A gyors reakciók a fő gyártósor lelassítása nélkül állítják be a szervomotorokat.
A második dimenzió az anyagok sokoldalúságát takarja. Mérje fel, hogy a gép lehetővé teszi-e a zökkenőmentes működésváltást. A termelési padlók nagy napi rugalmasságot igényelnek. Megbízható, rögzített hosszúságú vágásra van szüksége üres szalagokhoz. Egyidejűleg nagyon pontos szempozíciós vágásra van szüksége nyomtatott szalagokhoz. A gyors digitális átállások megakadályozzák a költséges gépleállást a teljesen különböző gyártási sorozatok között.
A harmadik dimenzió a szervomotor megbízhatóságát értékeli. Mindig kerülje a léptetőmotorokat a fóliaátalakításhoz. A kettős szervórendszerek drasztikusan felülmúlják az egy szervós vagy az alapvető léptetőmotoros beállításokat. A nagy sebességű fóliaátalakítás fizikailag elszigetelt mechanikai zónákat igényel. Egy szervó szigorúan kezeli a precíz anyagadagolást. A második szervo önállóan hajtja meg a nehéz vágópengét. Ez a mechanikus szétkapcsolás megakadályozza, hogy az adagolási feszültség befolyásolja a tényleges pengeerőt.
Aktívan és alaposan csökkentenie kell a beszerzési kockázatot. Követeljen szigorú gyári átvételi tesztet (FAT) a kiválasztott szállítótól. Ne fogadjon el általános nyomtatópapírt használó érvényesítési teszteket. Kifejezetten igény szerinti próbaüzemek a pontos alumínium anyagmérővel. Győződjön meg róla, hogy a teszteket a nyomtatási kontraszt és a tinta visszaverő képességének meghatározott paraméterei alapján végzik.
Vágástechnológiai képességek összehasonlítása
| Működési metrika | Mechanikai előre meghatározott beállítás | Optikai jelkövetés beállítása |
|---|---|---|
| Vágási pontosság karbantartása | Idővel fokozatosan sodródik | Fenntartja a pontos folyamatos jelölés elhelyezést |
| Anyagkezelési alkalmasság | Erősen megküzd a vékony fóliával | Ideális nagy nyúlású elasztikus fóliákhoz |
| Beállítás és kalibrálás | Kézi tárcsa beállítást igényel | Digitális HMI kalibrációt használ |
A megtérülési idő kiszámításához világos adatkövetési módszerekre van szükség. Építsen fel egy átfogó keretrendszert, amely méri a közvetlen működési fejlesztéseket. Először is szigorúan kövesse a csökkentett selejt mennyiségét. Másodszor, figyelje a gyorsabb, egyenletes vonalsebességet. Harmadszor, naplózza a műszakonként szükséges minimális kezelői beavatkozást. Ezek a közvetlen hatékonyságnövekedés drasztikusan felgyorsítja a befektetés megtérülését.
A frissítés sajátos tanulási görbét vezet be a munkaerő számára. A digitális ember-gép interfész (HMI) rendszerek teljesen felváltják a megszokott kézi tárcsákat. A kezelőknek türelmesen meg kell tanulniuk az optikai érzékelők kalibrálási protokolljait. A modern érintőképernyők nagyban leegyszerűsítik ezt az átmeneti fázist. Világos vizuális hibadiagnosztikát és lépésről lépésre digitális recepteket biztosítanak. A megfelelő szállítói képzés általában napokon belül áthidalja ezt a tudásbeli hiányt.
Gondosan tervezzen a hosszú távú méretezhetőség érdekében. Egy modern A tekercsből lapra vágó gépnek támogatnia kell a gyár padlójának jövőbeli bővítését. Keressen olyan fejlett rendszereket, amelyek digitális munkafolyamat-integrációt kínálnak. Válasszon olyan berendezést, amely zökkenőmentesen beépített prediktív karbantartási képességekkel rendelkezik. Az intelligens érzékelők aktívan, dinamikusan figyelik a pengekopást. Figyelmeztetik a karbantartó csapatokat, mielőtt a fénytelen élek mikroszakadásokat és költséges downstream hibákat okoznának.
A fejlett nyomkövető rendszerek hatékony integrálásához kövesse az alábbi, egymást követő telepítési lépéseket:
Az alapvető átmenet a mechanikai feszültségtől az optikai precizitásig, megváltoztatja a gyártás minőségét. Kizárólag az egyszerű mechanikus markolatokra hagyatkozva garantálja a meghibásodást vékony hordozófelületek kezelésekor. Az optikai jelkövetés alapvetően megoldja a destruktív regisztrációs eltolódást. Biztosítja, hogy minden vágás pontosan eltalálja a nyomtatott jelet.
A ráncok tartós megoldása valóban holisztikus mérnöki megközelítést igényel. Stratégiailag kombinálnia kell a szempozíció követését, a szigorú feszültségszabályozást és az optimális pengeválasztást. Mindegyik elem nagymértékben támogatja a többiek működési sikerét.
Cselekedjen úgy, hogy még ma ütemezzen be egy ellenőrzött anyagvizsgálatot. Tesztelje az adott fóliát vagy fóliát közvetlenül a gyártó optikai gépén. Ez a kritikus lépés empirikusan érvényesíti a műszaki teljesítményt, mielőtt bármilyen beszerzési döntést véglegesítene.
V: Egy szabványos gép könnyen kezeli a robusztus aljzatokat. Az alumíniumfólia lényegesen szűkebb pengehézagot és aktív statikus kiküszöbölést igényel. A fóliából teljesen hiányoznak a papír szerkezeti helyreállítási tulajdonságai. Ezért a speciális fóliagépek rendkívül érzékeny feszültségszabályozó rendszereket használnak. Ezek a rendszerek aktívan megakadályozzák a visszafordíthatatlan nyúlást és kihajlást a nagy sebességű adagolási ciklus során.
V: Az átlátszó fóliák természetesen összezavarják a szokásos látható fényérzékelőket. Ennek megoldására a kezelők nagy kontrasztú regisztrációs blokkokat nyomtatnak közvetlenül a film szélére. Alternatív megoldásként a létesítményeket speciális ultrahangos vagy kapacitásérzékelőkre bővítik. Ezek a fejlett érzékelők pontosan érzékelik a vastagság változásait vagy az anyag jelöléseit anélkül, hogy pusztán a látható fény visszaverődésére hagyatkoznának.
V: Nem. Az optikai követés garantálja a precíz vágási elhelyezést és aktívan kiküszöböli a regisztrációs eltolódást. A ráncok megelőzése azonban szigorúan megköveteli az optimális letekeredési feszültséget. Tökéletesen párhuzamos görgőkre is szükség van. Ha a mechanikus szalagkezelés helytelenül marad, a kényes anyag még jóval azelőtt is ráncosodik, hogy elérné a vágópengét.
V: Az optikai nyomkövetés kifejezetten a nyomtatott regisztrációs jeleket célozza meg. Az ezekbe az optikai gépekbe épített fejlett kettős szervó adagoló mechanizmusok azonban továbbra is rendkívül előnyösek. Pontos vágási hosszúságot és feszültségmentes adagolást biztosítanak. Ezek a precíz mechanikai képességek minden orvosi, nem szőtt vágógépnél abszolút kritikusak, még akkor is, ha teljesen nyomtatatlan szalagokat dolgoznak fel.
